2026-09-18 02:00:43 作者:网编
分类:文章
上个月跟石化厂的老工段长喝酒,他拍着桌子说去年隔壁厂省了两万块检测费,结果反应器出了微裂纹,炸了半个车间,赔了三个亿进去。
这话我记到现在。对吧?很多工厂觉得无损检测就是走流程,应付安监检查,说白了就是花钱买报告。可真等出了事儿,才知道这几个钱买的是全工厂几百口人的命,是整个厂子的身家。
为什么说在役检测才是无损检测的核心战场
新设备出厂检测,是把不合格的拦在厂门外。可投用之后呢?承压设备天天扛着几兆帕的压力,一会降温一会升温,介质腐蚀、应力疲劳一起上,微裂纹不知不觉就长出来了。你总不能把设备切开来看吧?
这就是无损检测的意义:不破坏结构,把你看不见的缺陷挖出来。
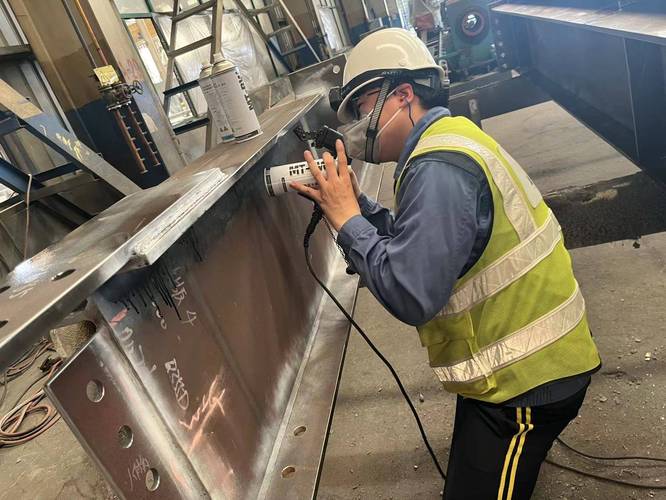 石化厂在役反应器无损检测作业现场
问:好多工厂都说我们每年都做壁厚检测,这不就够了吗?
答:真不够。壁厚检测只能测均匀腐蚀的减薄,测不了应力产生的微裂纹啊!百分之七十以上的承压设备安全事故,根源都是焊缝或者热影响区的微裂纹扩展,根本不是壁厚不够。壁厚检测扫不到这种面状缺陷,钱花了,该漏的还是漏。
现在常用的在用无损检测方法有十多种,超声相控阵、TOFD、漏磁、脉冲涡流、磁粉、渗透,各管一块,谁也替代不了谁。比如奥氏体不锈钢的焊缝,普通超声波会有晶界干扰,根本看不清楚裂纹,换TOFD就清晰多了,对吧?
选对无损检测方法,少花几十万冤枉钱
我见过太多业主,要么图便宜瞎选方法,要么上来就要全流程最高配置,平白多花好几倍的钱。我把最常用的场景给大家捋清楚:
💡 大型储罐底板腐蚀检测:选漏磁无损检测,速度快,成本低,一个一万立方的储罐底板两三天就能扫完,适合大面积普查✅
💡 压力容器焊缝缺陷检测:优先选TOFD结合超声相控阵,裂纹检出率比传统射线高30%以上,作业不用清场隔离,停产时间短很多❗
💡 高温不停炉的在役设备壁厚检测:直接上脉冲涡流,不用停炉降温,半天就能测完所有接管,省下来的停产损失都够付十次检测费了。
说实话,合适的才是最好的,不是越贵越对。
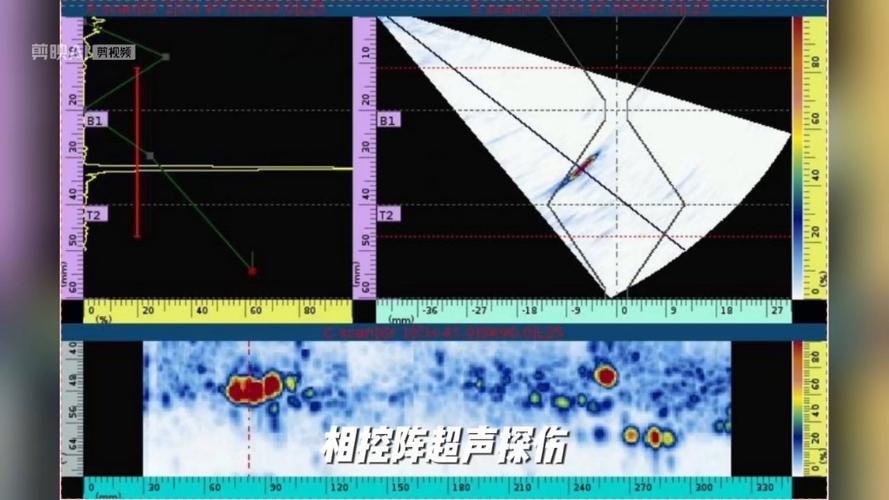 超声相控阵无损检测压力容器缺陷图谱
问:我怎么听说射线检测比超声准,为什么现在大家做在用检测都不爱用射线了?
答:这话放二十年前对,放现在真不对。首先射线对裂纹这种细长的面状缺陷很不敏感,如果裂纹方向和射线入射方向平行,根本拍不出来,漏检率很高。其次射线有电离辐射,作业要提前清场,封锁区域,停产大半天,光是误工成本就比检测费贵好几倍。当然不是说射线没用,新设备出厂检测,拍气孔夹渣还是好用的,只是场景不同而已。
干了三十年,我见过最坑的三个无损检测陷阱
 干了三十年,我见过最坑的三个无损检测陷阱
第一个坑:找无资质的游击队做检测。几百块钱一份报告,探头都没往设备上碰过,直接给你出“所有缺陷合格”。你拿着报告过了安监,地雷还埋在你厂里呢。去年山东一个小化工厂出事故,查出来检测报告就是淘宝买的,一百块钱一份,你说坑不坑?
第二个坑:只测主体设备,忘了附件接管。我干过这么多事故分析,超过三成的事故,裂纹都出在接管跟封头连接的焊缝上,这个位置应力集中,腐蚀也厉害,好多检测队图省事,只扫筒体焊缝,直接把这个位置跳过去了。
第三个坑:检测出缺陷就不管了,不跟踪不复测。很多时候检测出来一两毫米的微裂纹,不影响当前安全运行,不需要马上停车返修,但你得记下来,半年复测一次,看着它长,什么时候接近临界值了什么时候修。放那儿不管,跟没检测有什么区别?
哦对了,最近好多人吹AI无损检测,说AI能自动出报告,不用人看。我实话实说,AI现在就是个辅助工具,能帮你把可疑区域标出来,节省时间,但是缺陷定性、定深,还得靠干了十年以上的老师傅拍板。真要是全交给AI,漏检的风险大了去了。
去年我在江苏江阴一个化工厂,老板抠门,找了游击队花八千块做了球罐检测,说全合格。后来我们去做年度维保,硬拉着给复测了一遍,结果在封头焊缝扫出来一个四毫米深的裂纹,离熔合线不到一厘米,再用一个周期就穿透了。那老板当时后背全是汗,当场安排停车返修,花了八十多万,事后非要给我们包红包,说买了条命回来。
干我们这行,天天跟看不见的缺陷打交道,说穿了,无损检测挣的就是良心钱。你放过去一个缺陷,就是给人家留一颗随时会炸的地雷。
安全这事儿,从来都是花小钱防大灾。别拿运气赌设备。这话不好听,但是实在。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业承压设备在用无损检测:守住看不见的安全红线
文章链接:https://zystgy.cn/a/59703