上周帮东莞一家做航空叶片的小厂救火。
他们花30万上的正版CAD/CAM系统,编出来的程序加工出来的叶片型面偏差0.12mm,比客户要求的公差超了整整3倍。老板站在加工中心旁边烟都捏皱了,说是不是买的软件是盗版?我打开他的编程界面翻了10分钟,问题根本不在软件——是他的编程员把CAD建模的毛坯余量直接默认成了CAM加工的初始余量,连五轴的刀轴避让都没开全局碰撞检查。
真的。干了这么多年工艺,我发现大部分中小型机加工厂用CAD/CAM的问题,从来不是软件不行,是人把工具用错了地方。
别把CAD建模的“理想模型”,直接丢给CAM当加工基准
很多刚接触五轴编程的年轻人有个误区,觉得CAD画完的三维数模是“标准答案”,导去CAM模块里选好刀具、设好余量就能直接出程序。
错得离谱。
CAD模块输出的是设计端的名义尺寸模型,它不会考虑你车间里的实际情况:主轴的跳动量、刀具悬长对应的让刀量、夹具的实际夹持厚度、甚至当天车间的温度变化带来的机床热变形。比如钛合金薄壁叶片铣削的让刀量通常在0.03-0.08mm之间,要是你在CAD里把余量留成均匀的1mm,根本没考虑薄壁位置的让刀偏差,最后加工出来的零件要么过切,要么留量不均,返工都是轻的。
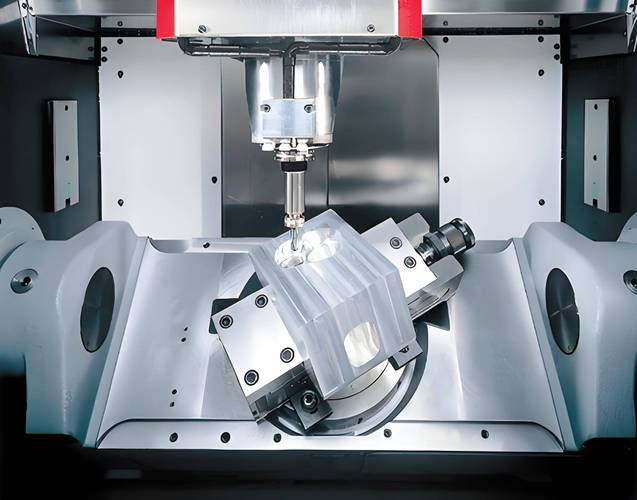
问:我们厂用的是同一家供应商的CAD/CAM一体化软件,导模型的时候还要单独留加工余量吗?
答:必须留。哪怕是无缝对接的一体化系统,CAD端的模型永远是设计理想值,不会自动匹配你当前机床的实际加工状态。我见过太多一体化软件的老用户,图省事直接在CAD模型上标个“加工余量1mm”就丢去CAM里,最后薄壁件加工出来的返工率能冲到40%以上。💡 给个实操小技巧:留余量的时候别搞均匀余量,薄壁位置多留0.05mm,刚性好的位置少留0.05mm,最后精加工的合格率能提一大截。
CAD/CAM编程里的“省时间陷阱”,最后全是返工的坑
说实话,我见过太多编程员为了省那十几分钟的刀路计算时间,在CAM模块里瞎简化CAD模型。
比如把小R角、倒角这类特征直接删掉,想着“反正最后加工出来差不多就行”;为了刀路算得快,把刀轴投影方式选成最省事的垂直投影,根本不考虑五轴机床的运动干涉;甚至有的为了减少程序段数,把相邻的刀路步距直接放大一倍,想着“只要表面粗糙度差不多客户能接受”。
说真的,我见过最离谱的一个编程员,给630行程的加工中心编叶轮程序,为了缩短刀路计算时间,把相邻叶片之间的流道余量直接简化成平面,最后加工出来的叶轮动平衡测试全废,光报废的钛合金坯料就花了快2万。

别信那些吹CAD/CAM软件能“一键生成完美刀路”的销售话术,真要是一键就能搞定,我们这些干了十几年工艺的人,早就失业了。
问:我听人说用自适应铣削的刀路能省一半加工时间,为什么我们厂用了反而崩刀?
答:大概率是你在CAD建模的时候,把毛坯的外形和实际装夹后的尺寸搞混了。自适应铣削的核心是基于实际毛坯的逐层去除余量逻辑,要是你CAD里画的毛坯是方料的名义尺寸,但是实际装夹的时候夹具伸出来挡住了2mm的位置,CAM系统的碰撞检查没覆盖夹具的实际三维数模,刀路直接扎到夹具上,不崩刀才怪。✅ 每次跑自适应刀路之前,一定要把夹具、刀柄、工件的实际尺寸全部导入CAM的仿真模块里,别光靠脑子里记的尺寸猜。
被90%的机加厂忽略的CAD/CAM细节:后处理才是最后一道关
我经常碰到这种情况:编程员在CAM模块里跑了半小时的仿真,刀路顺得不行,碰撞检查全过,表面粗糙度的模拟值也达标,结果程序传到机床上一跑,加工出来的零件全歪的。
问题十有八九出在后处理上。
后处理不是通用的,是必须匹配你当前机床的运动结构、控制系统、甚至刀柄的实际长度来定制的。特别是五轴机床的RTCP功能,要是后处理没正确触发这个参数,你在CAM里看到的是刀尖点的理想轨迹,实际机床运动的时候会把旋转轴的运动误差叠加进去,加工出来的螺旋线全是歪的。通常一套适配的定制后处理,调试下来要花3-5天,能解决至少80%的“仿真没问题、实际加工出问题”的糟心事。
❗ 别图省事用网上随便下的免费后处理。去年苏州有个做模具的老板,就是图省事下了个免费的后处理,程序跑了3分钟,主轴直接撞在工件上。修主轴花了8万多。
疼。
很多人觉得后处理是软件供应商该包的服务,其实真不是——每个机加工厂的机床配置、刀具习惯、加工材料都不一样,通用后处理天生就有适配盲区。我现在给客户做培训的时候,第一节课就跟大家说,别光盯着CAD建模、CAM选刀路的操作学,抽两天时间把自己机床的后处理摸透,比你多学十个高级编程技巧有用得多。
其实干机加这行,从来没有什么万能的软件。
CAD/CAM说到底就是个工具,你对自己的机床、材料、夹具越熟悉,这个工具用起来就越顺手。别总想着靠软件解决所有问题,多蹲在机床旁边看两次实际加工的状态,比你背100个软件操作教程有用多了。