刚跨进机加工车间的门,冷气机混着乳化切削液的味道先扑过来。靠西墙的三坐标测量机罩着半透明的防尘帘,老王正蹲在旁边擦测针——那家伙细得像缝衣针,稍不注意碰歪了,这一上午的活就白干。
别拿卡尺不当“秤”
很多刚进厂的学徒总觉得,尺寸检测不就是拿卡尺卡一下,看数显屏跳什么数?
大错特错。
你手里那把十几块钱的游标卡尺,拿的时候手攥的力道不对,测出来的数能差半丝——半丝是多少?普通人头发丝的十分之一。更别说温度了,夏天车间里35度,你刚从兜里掏出卡尺,金属尺身被体温焐热了,和刚从机床上卸下来的工件温度差个三四度,测出来的圆柱直径,能飘出去两丝。
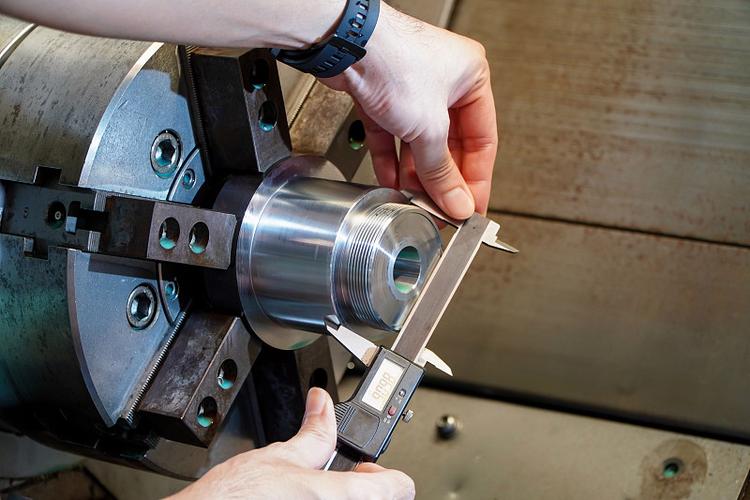
我带过的第一个小徒弟,刚学检测的时候拿通止规测内孔,通规能顺畅塞进去就拍板说合格,结果那批200个铝合金端盖送到装配线,一半都卡不上轴承。后来拆下来量圆度,才发现孔被车刀振出了个椭圆,通规是标准圆柱,斜着角度塞照样能进,可轴承是整圆的,卡得死死的。那天小徒弟蹲在废料堆旁边,脸白得跟车间的乳胶漆墙似的,连晚饭都没吃下去。
别觉得这是小事。差之毫厘的事,在车间里从来都不是故事。
三坐标不是“神仙秤”
很多人觉得,上了三坐标测量机,测出来的数就板上钉钉准。
哪有那么好的事。
这台几十万的设备,比人还娇气。车间里的温度差个两度,铝件的尺寸就能飘个两三丝——铝的热胀冷缩系数比钢高出去快三倍。你早上刚开机,机器的光栅尺还没从冷透的状态稳定下来,测出来的平面度和下午车间温度恒定后的数值,能差出整整一个合格公差带。上次老王换了根新测针,急着赶批次没做标准球标定,测出来的齿轮齿距全超差,翻来覆去查了四十多分钟,才发现红宝石测球上面沾了个针尖大的切削液干渣,相当于测针的直径凭空多了0.02毫米,所有的测量值全偏了。
你说闹不闹心?
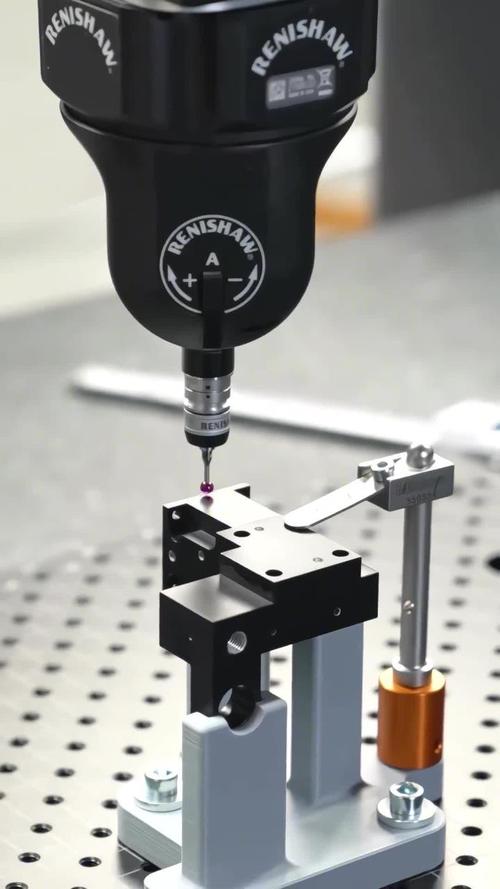
现在很多新上的视觉检测设备,看着更高级,摄像头一扫两秒钟出结果,可光线稍微暗一点,工件表面沾个油点,测出来的数照样飘。说白了,不管是卡尺、三坐标还是视觉设备,没有哪个是拿起来就能用的“神仙秤”,全得顺着车间的脾气来。
那些藏在公差里的“潜规则”
刚入行的人总觉得,尺寸卡得越严,产品质量就越好。
真不是。
你做个普通的管道法兰,非要把螺栓孔的公差卡到IT4级,加工成本能翻三倍,最后装的时候赶上夏天车间温度高,法兰盘稍微涨一点,螺栓穿都穿不进去,纯纯的浪费。尺寸检测从来不是孤立地看单个零件的数,要凑着整个装配链的需求来。
去年给新能源车企做的电机壳,一开始检测全按图纸标注的公差卡,零件全检合格,拉到装配线却有三成卡不上轴承。后来翻设计手册才反应过来,图纸上标的公差是20度室温下的数值,可电机运行起来内部温度能冲到80多度,铝合金壳体受热膨胀,每100毫米的长度大约要涨0.03毫米,之前卡的公差留的热胀余量根本不够,硬塞进去的轴承跑不了半个月就会抱死。
普通人总觉得这些车间里的检测离自己远,其实不然。你坐的高铁,轮对的尺寸差几丝,跑起来就会晃得人耳朵疼;你拿的手机,中框的定位孔偏半丝,摄像头就会对不准焦;你开的车,刹车盘的平面度超差,高速踩刹车方向盘就会抖。这些藏在日常里的顺畅体验,全是一个个测量值卡出来的。
昨天我去车间,看到之前那个返工的小徒弟,现在蹲在三坐标旁边,先拿测温枪对着工件和测针喷一下,等温度差稳定在0.5度以内,才开始打测量点。测完的数他不直接录系统,先抄在自己的小硬皮本上,跟昨天测的同批次数值对一遍。高窗的阳光斜斜落下来,落在那根细得像缝衣针的测针上,亮得晃眼。
哪有什么玄乎的精密制造。全是一点一点磨出来的。