上周三在金州的机加车间蹲了一下午,看老李蹲在钛合金阀件边上,拿着个巴掌大的家伙事儿蹭了快俩小时,阀面最后亮得能照见他沾了铁屑的安全帽檐。旁边刚过来的实习小孩凑上去伸手想碰,被老李一巴掌拍开——”别瞎摸,这上面的料刚抛完,留个指印都要返工”。
车间台面上那些你认不出来的家伙事儿
很多人对抛光工具的印象,还停留在角磨机上套个粗布轮,开最大转速往工件上蹭,蹭到发亮就算完事。真站到车间台面跟前才知道,能摆出来的家伙事儿,大小差得离谱。
有接在车床尾座上、带一米长柔性软轴的粗抛机,伸出去的头能绕开卡盘的挡头,给卡在车床上的工件直接做端面抛光;有笔杆粗细的气动手持笔,夹头直径和普通自动铅笔差不多,能伸到直径6毫米的液压阀内孔里,把流道壁面的刀痕蹭平;还有那种嵌了金刚石微粉的长方体抛光块,硬度比普通硬质合金还高,碰到淬火后的模具型腔,手拿着反复蹭就能把棱角处的接痕磨掉。

别小看这点尺寸差距。
之前见过个新手,拿角磨机的百叶轮去抛直径5毫米的航空铝管内孔,轮片根本伸不进去,硬塞进去卡得碎渣掉了一管子,整根管直接报废。能伸到细孔里的抛光工具,头端直径比孔的内径小上0.2毫米,外面套的羊毛毡套刚好能贴住孔壁,差一毫米的伸头,就是合格和报废的区别。
说实话,我头回整理这些工具的时候也犯懵——原来抛光工具从来不是统一尺寸的“标准件”,很多头端都是车间师傅自己对着工件改的,比如要抛异形的曲面凹槽,就把羊毛毡剪得和凹槽形状一模一样,粘在接杆上,保证抛的时候能全覆盖,不会漏下死角。
那些藏在工具里的“看不见的难点”
很多人觉得做个抛光工具有什么难的,不就是块布、一块毛毡,粘个磨料就行。真摸过生产流程才知道,这东西的门道全在看不见的地方。
第一个卡脖子的点,是磨料的嵌合强度。便宜的抛光轮,就是把碳化硅或者氧化铝颗粒往布轮表面刷一层胶,撒上磨料,晾硬了就卖。这种轮用个十来分钟,磨料就被离心力甩得七七八八,剩下光溜溜的布面,蹭在工件上不是抛光,是把之前的划痕蹭得更花。正经能用的抛光轮,磨料是要嵌进基体纤维缝隙里的,还要经过热压定型,用满一小时磨料的脱落率通常要控制在10%以内,这样抛出来的面才不会出现不规则的深划痕。
第二个难调的参数,是基体的弹性匹配。比如抛不锈钢镜面的时候,基体硬了,磨料压在工件表面的力就不均匀,稍微有点凸起就会被抛得凹下去,整面的平面度直接超差;基体软了,磨料压不进工件表面的刀痕里,抛俩小时还是Ra0.8的粗糙度,离要求的Ra0.05镜面差得远。通常这个弹性是靠不同密度的聚氨酯泡棉做夹层调的,泡棉厚度差个0.5毫米,抛出来的表面粗糙度能差两个等级。
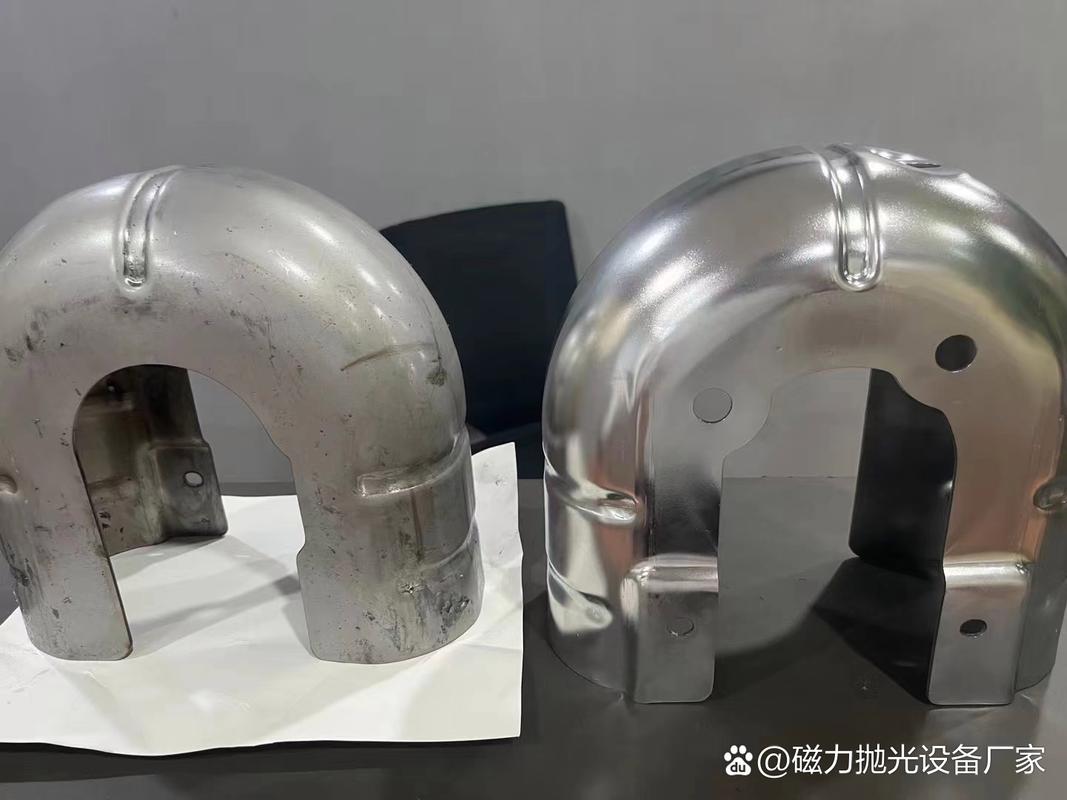
上次采购贪便宜进了一批密度不够的羊毛轮,抛304不锈钢反应釜的内壁,抛完拿粗糙度仪一测,数值还在Ra0.8,按工艺要求要到Ra0.05的,整批货拉回来重抛,光工时费就亏了小两万。你说这是工具不好?是没摸透那个弹性劲儿。
还有个容易忽略的细节,是工具的动平衡。手持的抛光笔转数通常能到每分钟两万转,要是头端的夹头没做动平衡,转起来就会抖,手拿着震得麻,抛出来的面全是波浪形的振纹,就算磨料再好也白搭。
抛完的件,怎么算真的合格
很多人觉得抛光合格的标准,就是看起来亮,能照见人就行。真按检验标准卡,亮只是最基础的要求。
粗检是拿手电筒斜着照工件表面,看有没有肉眼可见的深划痕,这个环节过了才能进细检。细检要拿便携式粗糙度仪在表面打十个点,数值要稳定在要求的区间里,不能忽高忽低——比如要求Ra0.05的镜面,有的点测出来Ra0.03,有的点测出来Ra0.1,就算整体看起来亮,也是不合格,因为表面应力不均匀,装到高压设备里,容易在粗糙度高的地方出现应力集中,用不了多久就裂。

最容易漏检的,是抛光后的表面残留。很多抛光工具因为磨料把持力不够,抛的过程中碎磨料会嵌在工件表面的微孔里,光拿气枪吹、拿布擦根本清不干净。之前有个液压阀件抛完亮得能当镜子照,结果拿沾了酒精的无尘棉一擦,棉上全是黑的碳化硅碎末,直接打回去返工——这种残留要是没清干净,装到液压系统里跑俩月,碎渣掉出来堵了油道,整台设备都要拆修。
说起来这些和普通人的生活也没离得太远。你家里的不锈钢水龙头,为什么有的用半年就发乌,有的用三年还亮?就是出厂的时候用的抛光工具不对,残留在表面的磨料和抛光膏没清干净,和空气里的水汽反应就长了锈斑。还有医用的手术刀,要求抛光后的表面完全没有残留,不然接触人体组织会引发排异反应,对工具的磨料嵌合强度要求比工业件高好几个等级。
之前也有人说,以后这些活都让机器人干,人就不用蹲在车间里蹭了。说实话,机器人是稳,重复动作的精度比人高,但碰到那种带复杂流道的泵体内部,直径不到4毫米的弯孔,机器人的胳膊根本伸不进去,最后还是得靠人拿着细杆的抛光工具,伸进去凭着手上的感觉慢慢磨。
昨天收工的时候,老李把他常用的那支气动抛光笔往工具柜里锁,我问他用了多少年了,他说八年,换了三个夹头,笔身的漆都磨掉了一半,比新买的那些参数好看的工具好使。毕竟这东西,从来不是看参数表有多漂亮,是你拿着它在工件上蹭的时候,手上能感觉到那个力道对不对,磨料掉不掉,抛出来的面顺不顺。