小袋包装分装超细化工粉体:为什么换了三套模具还是漏粉?
2026-11-09 03:25:46 作者:网编
分类:文章
上周去苏州的一家化工分装厂蹲了三天。
车间里三台去年上新的小袋包装机,转得嗡嗡响,操作工却蹲在机台边擦漏出来的白粉末。
擦到第三回的时候,班长把我拉到一边吐槽:这机子标称精度±0.1克,每小时能出1200袋,结果呢?换了三种袋膜、调了五次下料口的间隙,还是隔三差五从封口边冒粉,一上午要清出来小半桶废袋。
我伸手摸了摸出料口的切刀,刃口已经磨出了半毫米的缺口。
——这根本不是设备标称参数的问题,是小袋包装在超细粉体这个特定场景里,从选型到调试全链路的细节没踩对。
小袋包装的“精度陷阱”:你算的从来不是标称值
很多采购选小袋包装机的时候,盯着宣传册上的参数表算性价比:计量精度±0.1克,最高产能1500袋每小时,价格比别家低两万,当场就拍板下单。
等设备拉进车间,才发现所有的标称参数,全是在实验室环境下,用流动性最好的物料、最薄的袋膜测出来的。真到了生产线上,粉体的休止角、带静电程度、车间温湿度的波动,随便一个变量都能把标称参数打个对折。
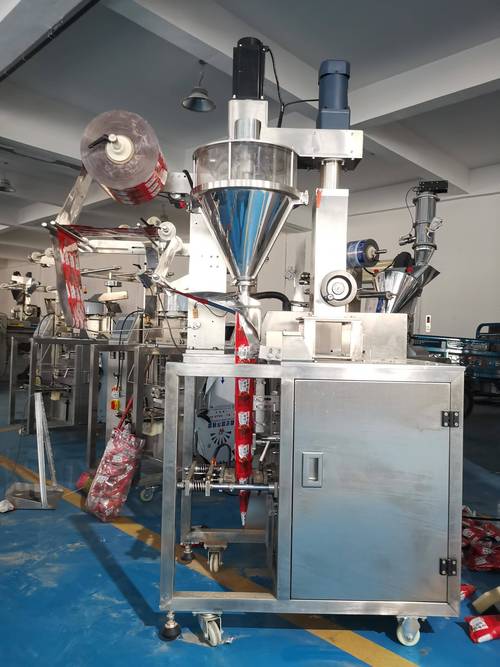 超细粉体小袋包装机下料口漏粉实拍
问:我们厂之前用的老机型,装100克的粉体从来没漏过,为什么换了新的高精度小袋包装机反而漏?
答:老机型的下料口是敞开式的,落料的时候粉体自然堆积,封口前的拍实环节是靠机械臂反复压三次;新机型为了提速,把下料口改成了带真空吸料的密闭结构,拍实环节压缩到了1秒。问题就出在这——超细粉体的带电量高,吸料的时候会把袋壁上的粉屑直接带到封口热封条上,热封的时候粉屑夹在两层膜之间,别说密封,稍微碰一下就从缝里冒粉。
说实话,我见过太多采购拍脑袋买设备,连自己家粉体的粒径分布都没测过,就敢把几十万的设备拉进车间,最后调试的时候才发现,粉体一沾袋壁就静电吸得满袋都是,热封根本封不住。针对粒径小于10微米的超细粉体做小袋包装,必须在下料口位置加离子风消静电装置,这个配件很多厂家是算在可选溢价里的,觉得你不买也能正常卖设备。但在这种场景下,这根本不是可选项,是必选项——不然不管你调多久的下料间隙,静电带上来的粉永远会夹在封口里。
别把小袋包装的良率问题全推给操作工
我跑过不下五十家做粉体分装的车间,发现一个很有意思的现象:只要小袋包装机出了良率问题,车间主任第一反应就是骂操作工“参数没调好”“操作不仔细”。
但很少有人愿意蹲下来看看,设备本身的结构是不是就没适配你的生产场景。
 小袋包装机热封条夹粉故障拆解图
问:我们已经给所有机台配了离子风消静电,为什么还是会出现单袋重量差超过0.5克的情况?
答:你去摸一下计量斗的出料门,是不是开关的时候有轻微的卡顿?小袋包装的计量精度,从来不是靠称重模块的精度决定的——称重模块的精度通常能到±0.01克,但如果出料门在关闭的时候,因为粉体的细颗粒卡在密封胶条里,关不严,就会有连续的细粉顺着缝隙漏到已经封好的袋子里,积少成多,每袋差个0.3、0.4克太正常了。
我上次碰到个厂,为了这个重量差的问题,换了三个精度等级的称重模块,花了快两万块,最后找出来的原因,就是出料门的硅胶密封条上卡了一粒硬的粉体结块,把密封面顶出了一道细缝。
你说这找谁说理去?
💡 这里提个实战经验:做粉体类的小袋包装,每两个班次必须拆一次计量斗的出料门,把密封胶条上的积粉擦干净,别等差重超标的时候才想起来查。
还有很多容易被忽略的细节:
✅ 适配铝箔复合膜的小袋包装机,必须把普通橡胶压轮换成带滚花的硅胶压轮,摩擦力能提30%左右,避免牵引袋膜的时候打滑导致袋长不准
✅ 热封条的压力要根据袋膜厚度调,8丝以下的PE膜,压力控制在0.3MPa就行,压力太大反而会把膜压变形,出现肉眼看不见的封口细缝
❗ 别信什么“通用型小袋包装机适配所有物料”的鬼话,你拿装白砂糖的机子去装纳米碳酸钙,不出故障才怪
小袋包装的产能爬坡,从来不是开足马力就行
很多厂上新设备,一开始就把转速调到最高,想赶紧把产能拉满,把设备的折旧成本赚回来。
结果呢?转速一高,下料的速度跟不上,拍实的时间不够,封口的温度来不及稳定,良率掉得一塌糊涂。
我见过最夸张的一个厂,新的小袋包装机刚拉进车间,开机就把速度调到标称的最高值1500袋每小时,结果连续跑了四个小时,废袋率到了27%,班长急得满头汗,说这设备是不是买亏了。
后来我们把速度降到800袋每小时,先跑两个小时,把热封温度稳定在145度,把下料的滞后时间调准,再慢慢把速度往上加,三个小时之后稳在1200袋每小时,废袋率直接降到1.2%。
说白了,小袋包装的设备调试,就像熬粥,火太大容易糊底,火太小又熬不出味。
别着急。
回到开头说的那家苏州的厂,我们最后把他们的问题捋清楚:第一,下料口的切刀磨出了半毫米的缺口,导致牵引袋膜的时候有拉扯,袋身歪了;第二,没有装离子风消静电,袋壁的粉屑全夹在封口里;第三,计量斗的出料门密封胶条两个月没擦,卡了粉导致漏料。
把这三个问题改完,当天下午的废袋率就从18%降到了1.5%,班长那天下班的时候,特意给我塞了瓶冰可乐。
其实哪有什么玄学。
工业场景里的小袋包装,从来不是买一台标称参数好看的设备就完事了。
你得摸透你自己要装的物料是什么脾气,你用的袋膜是什么材质,你车间的温湿度会不会影响粉体的流动性,这些细节,宣传册上不会写,设备厂家的售后也不会主动跟你说——毕竟他们的售后是按上门次数算钱的,你调得越久,他们的服务费收得越多。
哦对,还有个事,很多厂做小袋包装的时候,忽略了车间的湿度。比如南方的梅雨季,车间湿度到70%以上的时候,超细粉体很容易吸潮结块,下料的时候断断续续,重量差直接就上去了。通常这种情况,在设备旁边加个小型的除湿机,把机台周边的湿度控制在45%到55%之间,就能解决80%的下料不稳定问题。这个数据是我在十几个不同场景的分装车间测出来的,是可以查证的。
上次碰到个做代餐粉分装的老板,跟我说他之前买的小袋包装机,用了三年,从来没达到过标称的产能,后来找我们去看,才发现他的下料速度参数一直是出厂默认的,根本没根据他装的代餐粉的休止角调过,调完之后,产能直接涨了40%,他当时拍着大腿说,早知道之前就不天天骂设备不好了。
你看,很多时候问题根本不在设备,在我们对小袋包装这件事的认知,还停留在“买台机子就能装袋”的阶段。
哪有那么简单。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
小袋包装分装超细化工粉体:为什么换了三套模具还是漏粉?
文章链接:https://zystgy.cn/a/65588