上周在东莞厚街的冲压车间待了三天,耳朵到现在还嗡嗡的。
那声音不是普通的吵。是震。震得脚底板跟着冲床的节奏麻。
旁边的老师傅叼着烟,指着那台315吨的冲床说,这上面装的家伙什,顶他三年工资。
我知道他说的是冲压模具。
别把它想得太玄:就是个超大号的饼干模子
很多人听着“工业模具”四个字,觉得是啥藏在实验室里的黑科技,真不是。你在家做曲奇,拿个不锈钢的模子扣在面团上,压一下,出来个小熊形状,那就是最原始的冲压模具。只不过工业用的,把面团换成了冷轧钢板、铝皮、甚至不锈钢,把手压的力道换成了几百吨的冲床冲击力,把一次性的模子换成了能冲几百万次的合金钢块。

当然也没那么简单。你扣曲奇的时候,面团粘在模子上了,顶多扣两下就出来了。工业冲压的时候,钢板要是粘在模具型腔上,轻则零件拉变形,重则直接把模具崩个口子——那一下就是几十万的损失。
最磨人的从来不是造模,是试模那三天
说实话,我见过太多刚入行的小年轻,对着CAD图纸画了三个月的模具,觉得自己算的间隙、圆角、压边力全是对的,结果模具装到冲床上,第一个件冲出来,边缘全是毛刺,中间还起了个皱,直接蹲在车间门口抽烟,烟蒂扔了一地。
造模具的时候,不管你用多好的五轴机床铣,不管你扫描多少次尺寸,装到冲床上的那一刻,所有的计算都要让位给真实的物理碰撞。钢板的厚度有公差,冲床的滑块下落有误差,甚至车间的温度差个三五度,钢模的尺寸都会变那么零点几丝。
冲压模具的核心精度,从来不是图纸上的数字,是刃口的间隙。这个间隙差个0.02毫米,冲出来的零件要么飞边扎手,要么直接撕裂。调间隙的时候,全靠钳工师傅拿油石一点点磨,磨一下,冲一个件,拿游标卡尺量,再磨。有时候熬到凌晨三点,就为了把某个圆角的弧度调得刚好——差一点,出来的门板就会有个肉眼几乎看不见的鼓包,装到汽车上,太阳光一照全是褶子。
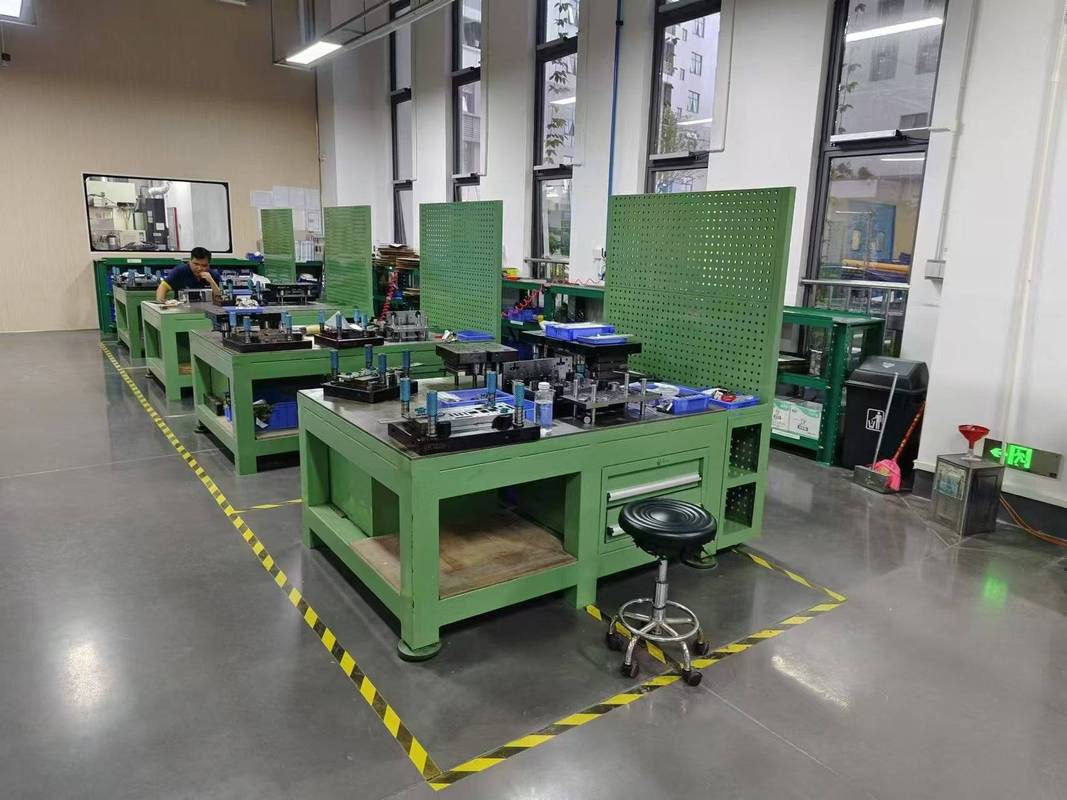
我上次跟着调一套空调外机的钣金模具,本来以为半天就能搞定,结果出来的零件总是在侧面有个拉裂的小口子。一开始我还嘴硬,说肯定是客户送的铝料太软,换了三卷不同批次的料,还是裂。调了八次压边力,熬了两个通宵,最后拆下来模具才发现,是型腔上一个没人注意的排水槽,圆角铣得太尖了——我当初画图的时候随手标了R1,师傅按图铣的,谁知道那个位置刚好是铝料拉伸最剧烈的地方,能不裂吗。那时候真想抽自己一耳光,就差两毫米的圆角,差点把整批货耽误了交期。
你天天摸的东西,大半都是它砸出来的
很多人对冲压模具的印象停留在汽车厂,其实真不是。你手里的易拉罐,罐身是铝板经过三次拉伸冲压出来的;你家厨房的不锈钢炒锅,锅身是整板不锈钢拉伸出来的;甚至你口袋里的硬币,上面的花纹,都是冲压模具压出来的。
之前也碰到过不少人对这东西有误解,说起来挺好笑。
第一个误区:觉得模具造一次就能用一辈子。错。普通的冲压模具,刃口冲个一百万次就会磨损,要是冲的是厚钢板,可能五十万次就要重新研磨。之前我们有套模具,冲了120万次没查刃口,出来的零件边缘划手,客户直接拉了两车货回来退,赔的钱够再做半套新模具。
第二个误区:觉得现在有了数控加工,模具全靠机器造就行。不对,机器能铣出最精准的型腔,但是试模的时候那种听冲床声音就知道间隙对不对的手感,那种看到零件起皱就知道该往哪个方向垫铜皮的经验,是干了二三十年的老师傅攒下来的,机器学不会。

不过话说回来,现在的变化也快。以前要磨一个型腔,钳工师傅要对着砂轮磨一个礼拜,现在五轴铣半天就搞定,3D扫描一测,误差比头发丝还细。但是只要冲床一砸,该出来的问题还是会出来——毕竟钢板不会按照你的图纸变形,它有自己的脾气。
上周走的时候,那个老师傅又叼着烟站在冲床旁边,听着哐当哐当的声音,伸手摸了摸刚冲出来的车门板,点了点头。
那声音震得我耳朵疼。
但是真踏实。