上周去江苏某汽配厂蹲点,帮他们排查一条冲压线的偶发停机问题。
折腾了整整两天。
最后发现根因——当初选型时贪便宜,选了款标称IO点数刚好卡着需求的可编程逻辑控制器,连个冗余的备用通道都没留。
那天正好换模具,现场要临时加个模具到位检测的接近开关,翻遍控制柜发现所有IO点全占满了,只能临时拉了根线接到隔壁工位的备用端子上,接线的时候没注意屏蔽层,旁边的变频器一启动,信号就乱跳,线断了停,停了调,折腾到半夜才搞定。
别被样本上的IO点数忽悠了
很多刚接触自动化的工程师,选型时对着样本算点数,算出来刚好卡着总IO数就下单。
真的坑。
通常工业现场的IO配置,要留足20%-30%的备用量。这不是浪费,是给后续的产线调整、临时加传感器、故障排查留余地。你想想,等产线跑起来了,要改个动作逻辑、加个安全检测点,总不能把控制器拆下来换个大点数的吧?那拆接线、重新校线的人工成本,当初够你直接选个高一档的型号。
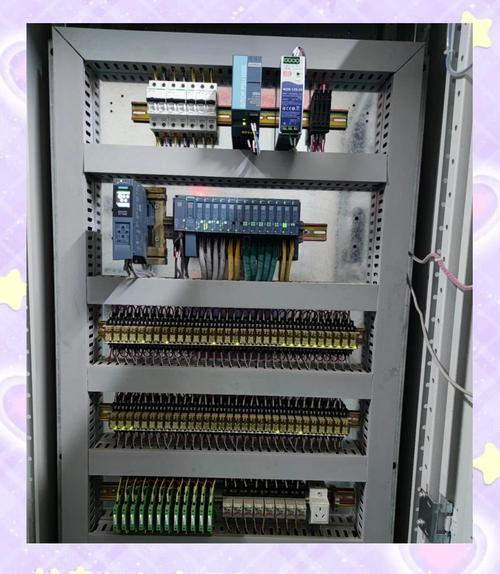
问:我算下来IO需求刚好128点,选128点的可编程逻辑控制器真的不行吗?
答:真的不行。我见过太多项目上线半年,产线要加个安全光栅、补个位置检测开关,总IO直接超了,要么换控制器重新打线,要么额外加远程IO模块,光接线和调试的成本,当初够你直接选个256点的型号,何必呢?
别信销售说的“后续升级可以扩展模块”,真到了要扩展的时候,你就会发现当初选的底座根本没有多余的槽位,扩展模块的钱加起来,比一开始就选大一号的控制器贵一倍都不止。
抗干扰参数,才是决定稳不稳定的核心
很多人选型,盯着CPU速度、程序容量看半天,把EMC、工作温度这些参数当可有可无的摆设。
大错特错。
工业现场是什么环境?旁边是动辄几十千瓦的伺服驱动器、变频器,还有大电流的焊接工位,电磁辐射强度比实验室环境高好几个量级。要是可编程逻辑控制器的EMC等级不够,动不动就输入点误触发、程序跑飞,那种没有规律的偶发故障,你查三天都摸不到头绪。
之前帮某食品厂排查包装线的故障,他们之前选了款标称性价比极高的可编程逻辑控制器,每次旁边的热封机启动,控制器的计数输入点就误触发,一袋包装里塞两包产品,光客诉赔偿就花了十几万。最后换了工业级EMC等级的控制器,问题当场消失。
工业现场用的可编程逻辑控制器,EMC等级必须达到IEC 61000-6-2的工业级标准,别拿商用级的产品凑数。
💡 别信销售吹的“我们的产品抗干扰能力比同行高多少”,直接要第三方的EMC检测报告,拿不出报告的一律pass。
问:我们车间离强电柜距离有3米,走线也做了屏蔽,是不是可以不用卡EMC等级?
答:别侥幸。上次有个客户跟我拍胸脯说他们车间环境好,结果去年夏天车间空调坏了两天,环境温度飙到45度,那款标称工作温度0-60度的可编程逻辑控制器直接死机,整条线停了4个小时,算下来损失够买十台工业级的控制器。
程序调试的那些反常识细节
干了这么多年调试,见过太多写程序炫技的工程师。
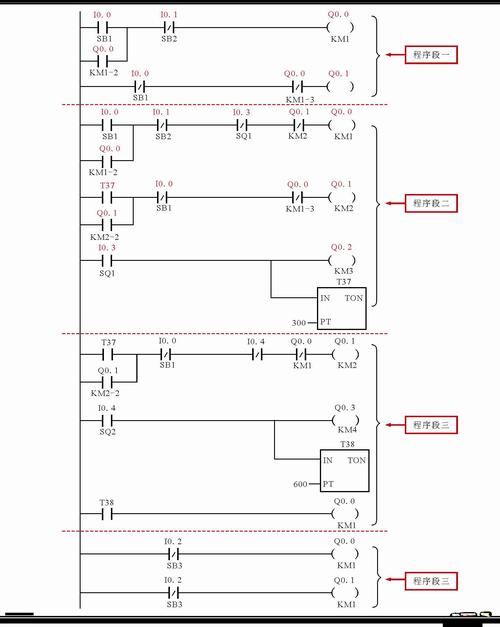
把所有逻辑堆在主程序块里,一个网络段塞二十多个触点,连个注释都不写,全是I0.0、Q0.1的裸标号。等过了三个月,自己回来改程序,翻两个小时都找不到当初的逻辑在哪。
真的,写程序别炫技。
你写的再精巧,三个月后自己都忘。
有个红线必须记死:所有涉及人身安全的急停回路,别全靠软件触发。必须做硬件硬接线回路,直接切断动力电源。软件急停在控制器死机、程序跑飞的时候就是个摆设,真出了安全事故,谁都担不起这个责任。
之前在苏州某电子厂的SMT线调试时,我碰到个刚毕业的工程师,为了省模块钱,把两个接近开关的信号并在同一个输入点上,结果两个开关同时触发的时候,输入点的电压被拉低到阈值以下,控制器根本识别不到信号,导致贴片机的吸嘴直接撞在PCB板上,一整板的贴片元件全废了。
很多人喜欢在程序里写一堆花里胡哨的通讯逻辑,非要把所有数据都传到云端,做什么数字孪生大屏。结果现场的工业网络不稳定,有时候网络风暴直接把控制器的通讯口打挂,程序都下不进去。我见过最离谱的一个项目,为了连云端,把控制器的编程口都占了,现场调试的时候要临时改个程序,得先把云端的网线拔了,不然程序下载根本连不上。
说句掏心窝子的,干工业自动化久了就会发现,可编程逻辑控制器从来不是什么高大上的智能设备,就是个帮你按逻辑跑动作的现场控制核心。你对它的参数打折扣,它就会在你最赶进度的时候掉链子。
别赌。
你赌不起。