上周扎进东莞长安的一家压铸厂,蹲了整整三天,看他们给新势力车企做一体化车载电源的铝合金壳体。换第三套压铸模具的那天,现场的张师傅骂骂咧咧拿铜凿子撬型腔上粘死的铝块,细碎的铝屑蹭得满脸都是。我站在旁边记模温数据,突然就觉得,网上那些讲粘铝的内容,太飘了。
先掰扯清楚:粘铝从来不是单一原因闹的
很多人遇到型腔粘铝,第一反应是涂层不行,或者模具钢质量差,上来就换料重开,钱花了十几万,问题还是没解决。
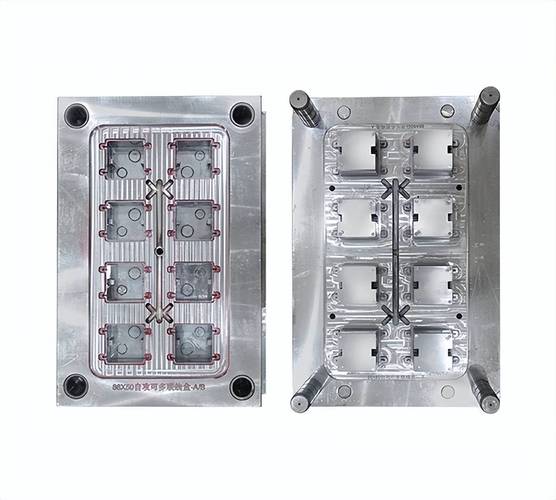
我蹲的那家厂,去年就踩过这个坑。之前为了提效率,把模温机的设定从200℃压到120℃,想着冷却快,出件周期能从35秒压到28秒,算下来一天能多压两百多件。结果呢?压到第三百模,型腔侧面就开始粘铝,最后拆下来看,整个侧面的钢面被铝块蹭得发亮,连之前做的硬铬层都被带下来半块。
问:我们用H13钢做的压铸模具,淬火到HRC48,硬度完全在合格区间,为什么还是会出现粘铝?
答:硬度够不代表表面的抗咬合性达标。H13做铝合金压铸,HRC46-50本来就是行业通用的合格区间,根本不是硬度越高越抗粘。反而你要是淬火到HRC52以上,钢的韧性掉下来,遇到铝液的热冲击直接裂,更麻烦。真正要盯的是型腔的表面粗糙度——电火花加工完的白层有没有磨掉,抛光的时候有没有留交叉的刀痕,要是扫出来Ra超过0.8μm,那表面微观的凹坑全是抓铝的钩子,你涂再贵的纳米涂层都白搭。
那些没人提的小细节,才是粘铝的重灾区
说实话,我接触过的上百套出问题的压铸模具,至少六成的粘铝,根本不是材料或者热处理的问题,都是设计或者操作上的小疏漏攒出来的。
比如内浇口的方向。很多人设计浇道的时候,只算流量够不够,根本不管铝液冲出来的方向。要是内浇口出来的铝液流速冲到50m/s以上,直对着型腔壁打,那和高压水枪冲水泥墙没区别,时间长了表面被冲蚀出密密麻麻的麻点,不粘铝才怪。

还是长安那家厂,之前的内浇口正对着侧面的加强筋位置,压120模就开始出现轻微粘铝,修一次模要停四个小时。后来我们把内浇口的偏转角度调了15度,让铝液顺着型腔的流动方向铺过去,不直接砸壁。就这么一个小改动,同样的模具,压到1200模才第一次出现针尖大的粘铝点,算下来光修模费一年能省十几万。
还有个容易被忽略的点:脱模剂的喷涂量。很多操作工觉得脱模剂喷的越多越好,结果喷的量太大,在型腔表面形成厚厚的堆积层,被高温铝液烤成碳化的残渣,混在铝液里反复摩擦型腔,最后把表面磨出一道道划痕。
问:我们试过给型腔做DLC涂层,前200模的脱模效果特别好,为什么后面粘的比没做涂层之前还厉害?
答:DLC涂层本身的抗粘性能确实好,但你喷涂的前处理没做到位,那层涂层就是贴上去的贴纸,不是长在模具上的。很多厂喷涂层的时候,只是拿抹布把型腔表面的铝屑擦一擦,根本没做喷砂粗化处理,涂层和模具基体的结合力根本不达标。压个两三百模,涂层被铝液蹭掉一小块,那块裸露的钢面会快速粘铝,越粘越厉害,最后整块涂层被铝块带下来,比没做涂层的情况还糟。
真遇到粘铝了,别上来就拿砂轮磨
我见过太多现场的操作,看到型腔上粘了铝,直接拿风动砂轮上去磨,磨完表面粗糙的像砂纸,下次粘的更凶。
正确的处理流程其实没那么复杂。首先停模,等模温降到80℃以下,别趁着模具烫的时候去撬,那时候钢面软,一撬就出凹坑。拿铜制的凿子,顺着粘铝的边缘慢慢撬,别用钢凿子,敲出硬痕更麻烦。撬完铝块,拿800目、1200目的金相砂纸,顺着原来的抛光纹路轻轻抛,别乱抛交叉的纹路,抛完拿粗糙度仪测一下,回到Ra0.4-0.6μm的区间,拿酒精把表面擦干净,喷上一层高温脱模剂,空打两个模,再正常生产就行。
💡 别嫌麻烦。真的。很多厂一套压铸模具的成本大几十万,本来正常维护能压8万模,就因为遇到粘铝就随便磨两下接着干,最后型腔坑坑洼洼,压出来的产品全是表面拉伤,压1万多模就只能报废。算下来那点抢出来的生产效率,连模具成本的零头都赔进去了。
哦对了,平时换班的时候,别光记着这一班压了多少模,拿个手电筒照一下型腔表面,看到针尖大的麻点就赶紧处理。别等麻点变成小坑,小坑变成粘铝块,那时候再修,成本就翻十倍了。