上个月焊装线的新学徒闹了个大笑话。
他把墙上接过来的两根气管子拧反了——黄的是氧,红的是乙炔,他给接成了氧走乙炔管,乙炔走氧气管。
结果焊出来的3米长车架大梁,敲开焊渣一看,全是蜂窝状的气孔,整段全废。我蹲在地上敲渣敲得胳膊酸,满肚子火。
你以为车间的氧气是给人应急吸的?
很多第一次进车间的外人,看见墙面上刷着黄漆的氧气管道,第一反应是”万一有人缺氧,直接插管子就能吸氧是吧”。
大错特错。
车间里通的工业氧气,根本不是给人呼吸用的。它的纯度要求卡得极严,普通焊接工位用的氧纯度要在99.2%以上,激光切割工位用的高纯氧,纯度得摸到99.99%——这个纯度的氧吸多了,人会氧中毒,根本不是什么应急吸氧的救命管。
这些氧气也不是靠工人扛着钢瓶一瓶瓶换上来的。厂区外围的空压站把空气压缩、液化,通过分馏塔把氮和氧拆开,顺着埋在地下的保温管道,直接送到每个工位的墙面上,再接上减压阀,通到焊枪或者割炬的进气口。
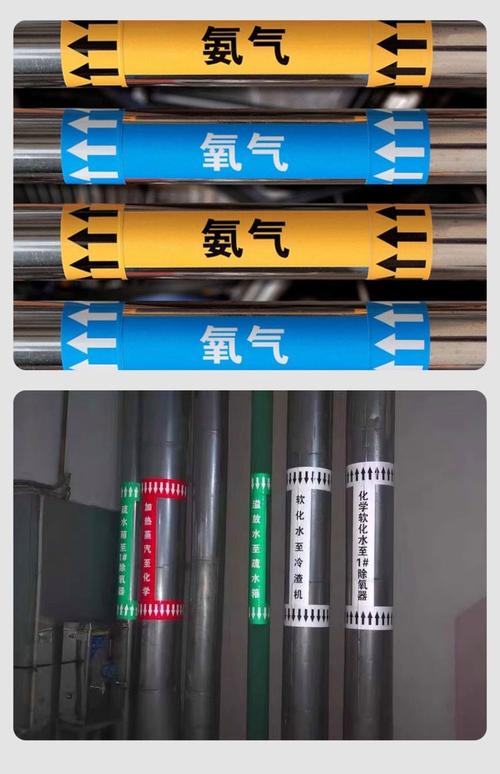
去年冬天降温,有段支管的保温层裂了个缝,漏点刚好在一个焊枪手柄的旁边。工位的师傅开焊的时候没注意,高压氧从缝里喷出来,直接把火焰引到了手柄上,烧了半片劳保手套,吓得他直接把焊枪扔在了地上。我跑过去关远端的阀门,手冻得僵得拧不动手轮,那破保温层直到开春才给补上。
差0.5%的纯度,能让你白干一整天
课本里总说氧气是助燃剂,这话没错,但车间里的实际逻辑根本不是”有助燃就行”。不同纯度的氧气,是给不同工艺用的,根本不能乱代用。
上个月赶一批高强度钢的车架订单,要求焊缝气孔率不能超过0.1%,普通管道送的氧完全能满足要求。结果那天空压站临时检修,我们拉了几瓶备用的瓶装氧救急,谁知道那批氧的纯度只有98%。
焊出来的缝,敲开渣层一看,密密麻麻全是小孔,跟被马蜂蛰过的馒头似的。整批12根大梁全部返工,我们几个师傅蹲在地上磨了整整一天,下班的时候腰都直不起来。

当然也不是氧越纯越好。刚当学徒的时候,我为了切20mm厚的钢板能快一点,把割炬上的氧气阀直接拧到最大。结果火焰温度太高,钢板的割缝直接被烧塌,边缘挂了一层厚厚的铁渣,拿砂轮磨了半天才磨平。师傅当时站在旁边,拿着砂轮追着我骂了半小时,现在想起那个砂轮磨铁的焦糊味,还太阳穴疼。
最容易被忽略的风险,往往藏在氧气旁边
安环部每年开安全会,反复强调的一条,就是氧气管道、减压阀、接口附近,绝对不能沾油脂。
上次那个接反管子的学徒,有次拿着沾了防锈油的扳手,想去拧减压阀上的固定螺帽。我隔着老远看见,喊了半天才让他停手。高压状态下的纯氧碰到油脂,会直接发生自燃,根本不需要明火。这事我听安环部的人讲过别的厂出过的事故,具体细节我记不太清了,只知道当时炸飞的减压阀,把人胳膊缝了二十多针。
现在新上的激光切割工位,氧气的用法又变了。它不再是用来烧火焰的助燃剂,而是作为辅助气体,从割嘴的旁边吹出来,把切割缝里的熔融金属吹走,切出来的钢板边缘光滑得能当镜子用,连之前必做的打磨工序都省了。我上个月去调试新设备的时候,伸手摸了一下切出来的边,真的,一点都不刮手,跟以前那种满是挂渣的切边,完全不是一个时代的东西。
说起来也有意思。
我们每天在车间里跟硬邦邦的机床、亮闪闪的零件、敲起来当当响的钢材打交道,最不起眼的,就是这些藏在墙根下、挂在管道上的氧气。
平时没人会特意注意它。可一旦它出问题——接反管子、纯度不够、漏了个缝,整条线说停就停。
那个当初接反管子的学徒,现在每次开焊之前,都会蹲在地上,对着两根气管的颜色看三遍。
黄的是氧。
红的是乙炔。
错一点都不行。