去年深秋在常州的机加工车间待了整一周,冷风从半开的卷帘门钻进来,脚边堆着刚切下来的6061铝切屑,沾着乳白色的切削液,滑溜溜的踩上去能打个趔趄。为了改那个传送线用的铝支座加工工艺,我跟车间的李师傅蹲在3号数控车床旁边守了三天,裤腿上沾的切削液印子,洗了三次还留着淡淡的黄印子。
别拿“换进口刀具”当工艺改进的万能解药
刚接这个活的时候,大家第一反应都是——肯定是国产刀具不行。毕竟之前加工这个支座,内孔圆度一直超差,废品率快到20%,有人拍板说换某品牌的进口铣刀,单价直接翻三倍,就不信解决不了问题。
刀买回来装上去,第一刀走完整端面,振刀纹直接从端面爬到内孔壁上,粗糙度测出来直接掉了两个等级。我当时盯着机床屏幕上跳的波形图,直接傻了。
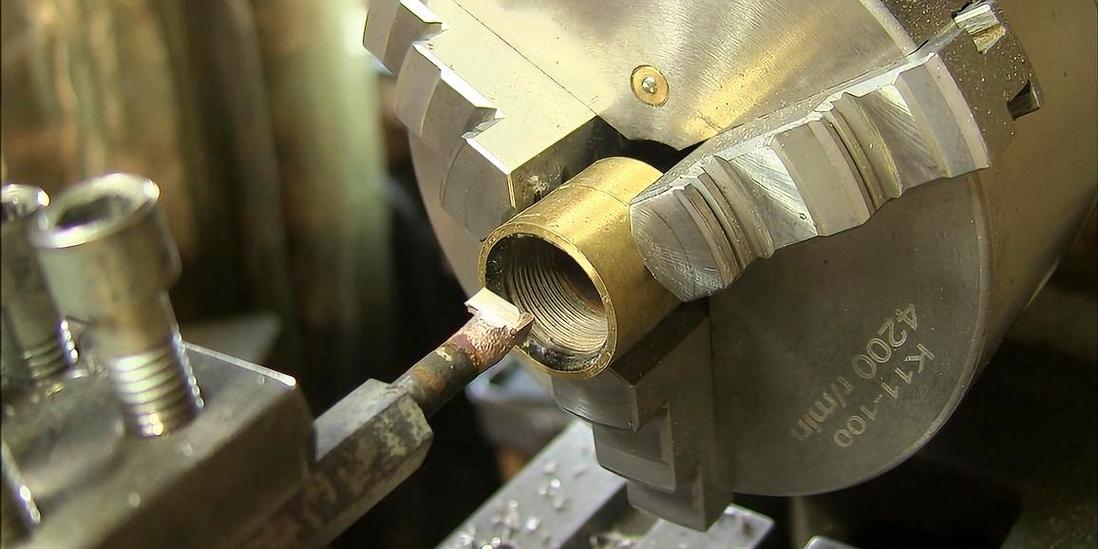
折腾了半天才反应过来,根本不是刀的问题。原来的装夹工艺是用三爪卡盘直接夹毛坯外圆,夹紧力设到8兆帕,可这批冷挤毛坯本身壁厚差就有0.2毫米,卡盘一夹就把工件顶变形,内孔加工完松开卡盘,工件直接弹成椭圆,圆度超差0.08,可图纸要求的公差才0.02以内。
最后改的方案说出来没人信:没买新刀,没换设备,就是把卡盘夹紧力降到3兆帕,在卡盘爪和工件接触的地方垫了层0.5毫米厚的紫铜皮,尾座那边换了个带浮动顶尖的简易工装。就这么点改动,加工出来的工件圆度直接稳定在0.015以内,废品率从20%降到了1%都不到。算下来省了快二十万的刀具采购预算,车间主任拍我肩膀的时候,手劲大得我半天抬不起胳膊。
那些藏在切屑形状里的工艺暗号
刚跟李师傅学的时候,他说我最大的毛病就是看加工不看切屑,就盯着屏幕上的尺寸数看。他说机床会撒谎,切屑不会撒谎。
正常切削6061铝的时候,参数调对了,切屑应该是短短的螺旋卷,落在接屑盘里像一盘盘拧好的小弹簧。要是切屑变成细长条,缠在刀杆上跟着主轴转圈圈,那绝对是进给量不对,要么就是刀具后角磨歪了。守机床那三天,我们一开始调进给参数,给快了0.2,切屑直接变成飞起来的薄铝箔片,有一片“啪”的一声直接弹在我护目镜上,震得我眼睛都花了。当时我就知道,进给得往回降。

做了十几年工艺的老周总说,他最烦那种坐在办公室里翻手册改工艺的人。手册上印的切削速度、进给量,全是理想状态下的数值——啥叫理想状态?就是机床刚出厂,主轴间隙为零,工件材料成分完全均匀,车间温度恒定在20度,连地面都没有震动。
现实呢?我们车间那台3号机床,用了快10年,主轴径向跳动能有0.01毫米,夏天车间温度能冲到38度,冬天靠窗边的工位,早上开机的时候温度可能只有5度。你完全照着手册上的参数输进去,不出废品才怪。比如之前手册上给的某款合金钢的切削速度是120米/分钟,我们实际在这台老机床上测,切到100米的时候,刀具寿命就直接掉了60%——因为主轴晃,刀具实际承受的冲击比理想状态大太多。
工艺改进从来不是对着标准手册抠数字,是你得蹲在机床旁边,听主轴转的声音顺不顺,看切屑的颜色对不对,摸加工完的工件表面烫不烫,一点点把参数磨到最适配你手里那台旧机床的程度。
工艺改进最容易踩的“完美主义陷阱”
好多人一提工艺改进,就觉得要把所有指标都做到手册上的最优值。比如粗糙度要做到Ra0.4,圆度要卡到0.005,加工精度越高越好。可往往忽略了——这个零件到底是用在啥地方的。
就说我们改的那个铝支座,是装在普通自动化传送线上的,不是航空发动机里的核心机匣。你非要把内孔粗糙度做到镜面效果,加工时间直接翻三倍,单件成本涨40%,最后装到传送线上,跟原来Ra1.6的零件用起来根本没区别。
上次碰到个刚毕业的年轻工艺员,改一个普通铸铁传感器底座的加工工艺,非要把原来的粗加工后自然时效的步骤,换成两次低温人工时效,算下来每批零件要多花两天生产周期,成本涨了快一万。问他为啥,他说这样能保证底座长期使用不变形。可那个底座就是个固定传感器的架子,承重连10公斤都不到,就算变形个0.1毫米,对传感器的测量精度根本没影响。
说实话,我们做一线工艺的,最怕的就是这种脱离实际的完美主义。工艺改进的核心,从来不是把指标做到天上有地下无,是在满足使用要求的前提下,把废品率降下来,把单件加工时间压下去,让操作机床的师傅换零件的时候少拧两个螺丝。
之前有个特别小的改进,就是把原来工装的两个刚性定位销,换成一个带锥度的弹性定位销,原来换一次工装要15分钟,现在3分钟就搞定,一年下来光省的换型时间就有两百多个小时。这个改进没用到任何高深的技术,就是做工装的师傅在车间待了半天,看换型的师傅拧螺丝拧得满头汗,回来改的图纸。
前几天我回那个车间,3号机床的张师傅说,现在那个铝支座的加工工艺,已经比我们当时改的版本又顺了——他在接屑盘旁边加了个小的斜挡板,切屑落下来直接滑到旁边的收集箱里,不用每次停机伸手去掏。
你看,哪有什么高大上的工艺改进啊。说白了就是天天在现场泡着,看到哪儿不顺眼,就动手改两刀。不用等什么专家来做方案,不用申请多少专项经费,只要你真的扎在现场,总能找到可以改的地方。