上个月在浙北的一个机加工车间蹲了整一周,脚上的劳保鞋沾的切削液印子到现在都没刷掉。
起因很简单。
新上线的六轴机器人单元换型的时候,夹具突然误动作,把刚铣完的铝合金壳体刮了一道深沟。工长站在机床边脸黑得像涂了炭,翻遍了操作手册找不到原因,最后把控制柜的门拉开才看见——负责给夹具发信号的中间继电器,两根线接反了。
说出来可能没人信,我们当时一开始甚至怀疑是机床的地脚螺栓没拧紧,导致机器人定位不准,折腾了半天才发现是这么个低级错误,整整耗了32个小时。
很多人对电气设计的印象,还停留在“对着CAD软件画一堆带符号的线,算清楚每个开关的额定参数,交出去就完事”。真在现场待过就知道,那图纸上画的每一根线,最后都是要变成实打实的铜线,绑在晃悠悠的线槽里,挨着切削液的雾气、电焊的弧光、变频器的电磁噪音,每天24小时连轴转的。
你以为的“画图纸”,其实是要给整个产线当“神经末梢”
刚入行的时候总觉得,设计嘛,把原理搞对就行。直到碰到那次传感器读数飘的问题——测主轴位移的传感器,报上来的数值每隔十几秒就跳20丝,一开始以为是传感器坏了,换了新的还是飘。顺着线摸了半天才发现,走模拟量信号线的线槽,和变频器的动力线槽只隔了一层1毫米的隔板,变频器启动的时候产生的高频干扰,直接把弱信号给“拐跑了”。
当时真的想把当初定线槽分隔规则的人拽过来闻闻那股电线烤出来的塑料味。真的,找干扰源那两天,我把控制柜里的每根线都摸了一遍,手上沾的灰比擦桌子的抹布还多。

很多人说电气设计是“给机械配电气”,其实根本不是。机械结构是产线的骨头,液压气动是产线的肌肉,电气设计就是把所有神经接对——哪个信号要先传,哪个回路要留冗余,哪个地方要装个急停按钮让操作人员够得着,这些东西不是坐在办公室对着三维模型就能想明白的。你得真的站在机床旁边,伸手够一下操作面板的高度,蹲下来看一下线槽走线会不会挡住工人换刀具的路,甚至得摸一下夏天控制柜里的温度,算一下风扇的出风口会不会被旁边的液压站挡住。
那些写在规范里的“抠门要求”,全是踩坑踩出来的
之前碰到过不少人,画图纸的时候所有24V回路的线径都选1.5平方,觉得选粗点总不会错。结果到了现场压端子的时候才发现,硬线太硬,端子排上的小螺丝根本压不紧,跑久了线松,轻则传送带停不下来挤掉工件,重则动力线短路烧端子。
说实话,没人会因为线径选小了一点就出大事故,但很多设计里的细节,恰恰是“差不多就行”的心态攒出来的问题。
电气设计最反常识的地方,从来不是“选最贵的元件”,而是“在刚好能用的边界上留够容错”。
比如你给伺服电机选动力线,选比额定载流大20%的就够了,非要选大两号,线槽塞不下不说,端子还压不牢,成本也上去了。比如你给急停回路选触点,选带强制断开结构的直流触点就够了,非要选个带通讯功能的智能触点,真出事的时候通讯断了,急停信号发不出去,那才是要命的。
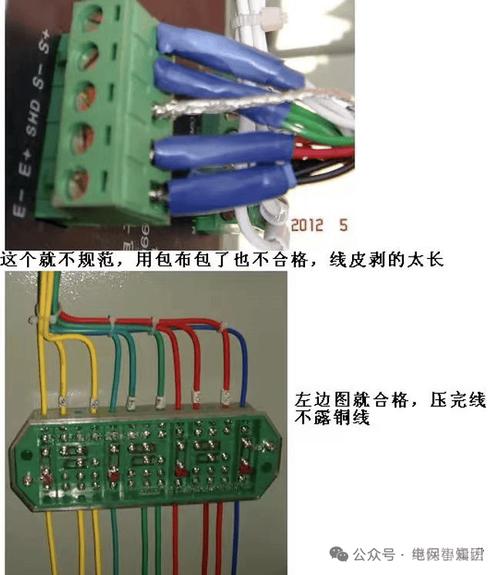
就拿线槽的填充率来说,规范里写的是不能超过40%,很多人图省事,塞到70%都敢盖盖子,等到后期要加线的时候,才发现线槽里塞得满满当当,连个螺丝刀都伸不进去,只能把整个线槽拆了重新布线,那时候的返工成本,比一开始多花几百块买个大一号的线槽高10倍都不止。
别拿“上电就转”当合格,坑全在停机的时候
很多人判断一套电气设计好不好,就看设备上电之后能不能正常跑。跑起来就算合格。
错得离谱。
真正考验设计水平的,全是停机的时候——比如操作人员按急停的时候,设备能不能在100毫秒内完全停住,不会因为惯性把人碰伤;比如突然停电再来电的时候,设备会不会自己突然启动,把旁边没反应过来的工人吓一跳;比如某个传感器坏了的时候,系统能不能直接报故障,而不是带着错误的信号继续加工,最后做出一堆废品。
很多人图省事,把急停触点直接接到PLC的输入点里,想着程序里写个判断逻辑就行。真出事的时候,PLC的扫描周期少说几十毫秒,这点时间里设备因为惯性滑出去的距离,足以把零件刮坏,甚至伤到旁边的操作人员。现在规范里明确要求急停回路必须是硬接线,不经过PLC逻辑判断,这条规则不是凭空写的,全是之前踩过的坑攒出来的经验。
最近总有人说,以后工业现场全是无线传输、全是智能诊断,电气设计是不是就不用人蹲在现场改线了?
其实真不是。哪怕以后所有的线都换成无线信号,你总得考虑现场的电焊弧光会不会把信号打没吧?总得考虑冬天车间零下十几度的时候,端子会不会因为热胀冷缩松脱吧?总得考虑操作人员戴着手套按按钮的时候,会不会因为按钮的位置太偏按不到吧?
这些事,没有哪个AI能帮你算清楚。
毕竟,设计图纸上的线再漂亮,最后还是要落到车间那股混合着切削液、焊烟和机油味的空气里的。