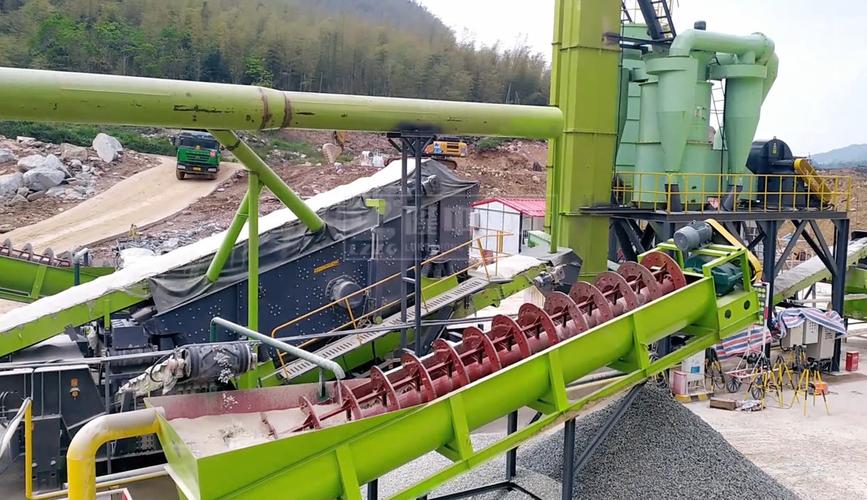
上个月去冀东的砂石场,刚掀开门帘下车,那阵熟悉的嗡嗡声直接裹过来。顺着声音找过去,半人高的铁筒斜架在钢架上,慢悠悠转着,砂石从筒壁的孔里簌簌往下掉,堆成一小堆一小堆的。旁边的工人叼着烟靠在钢架上歇脚,说这台旋转筛,已经连轴转了十一个月。
你以为的“转圈圈”,其实是筛料的核心逻辑
很多第一次见这玩意的人,第一反应是——这不就是个大号滚筒洗衣机?
差远了。
洗衣机是水平架着转,靠离心力把水从衣服里甩出去。旋转筛的滚筒是带倾角的,一般3到7度,进料端架得高,出料端放得低。电机带动滚筒匀速转的时候,筒内壁的扬料板会把带棱角的砂石不断抬到半高,再“啪”地一下抛落下来。这个过程里,粒径比筛孔小的料,直接从孔里漏到下面的传送带上,粒径大的料,就顺着滚筒的坡度,一点点往低的那端挪,最后从末端的出料口排出去,整个过程不用人伸手扒拉。
上次带刚毕业的实习生去现场,他盯着滚筒看了半小时,说原来这东西根本不是靠“离心”筛料,是靠“抛+滑”的组合。我当时没忍住笑,这小子比我当年强,我刚入行的时候,还傻乎乎算离心力大小,算出来的数跟实际筛料效率差了三倍,被老工程师骂了半小时。
现场踩过的坑,全是设计时没算到的细节
干我们这行的都知道,旋转筛的图纸好画,真正难的是在现场扛造。
最常见的糟心问题,就是堵孔。
尤其是碰到含泥量超标的砂石,细泥沾在筛孔上,转个三两个小时就糊住半面筛板,产量直接掉一半。工人得爬上去,拿着铁钎子一点点把泥块凿下来,夏天在太阳底下晒着,凿半小时工服就全湿透了。之前有个小厂为了省事,把筛孔的间隙放大了两毫米,结果没出一周,客户就找上门说筛出来的料里混了太多大石块,根本没法用。
还有个容易被忽略的细节,是滚筒的动平衡。之前碰到个小作坊自己焊的滚筒,转起来整个钢架都在抖,旁边固定螺丝三个月松了两轮,每次巡检都要挨个紧一遍。拆下来校平衡才发现,焊接的时候单侧的加强筋多焊了两根,整个滚筒的重心偏了12公分,转起来跟个偏心的抽油烟机似的,能不抖吗?
旋转筛的寿命从来不是看外壳钢板厚不厚,是看筛面的耐磨层换得勤不勤。毕竟砂石的硬度摆在那,每天跟筛面摩擦,就算是锰钢做的筛板,连续磨上三四个月,孔边就会被磨得变薄变大,筛出来的料粒径就不准了。现在聪明点的厂家,都把筛面做成可独立更换的模块,哪块磨坏了换哪块,不用把整个滚筒拆下来,光检修时间就能省三分之二。

关于旋转筛的几个常见误解,我差点信了
跑现场跑了快十年,听过的离谱说法能装一箩筐。
第一个误区:旋转筛什么料都能筛。真不是。如果碰到湿度超过15%的细粉料,你硬往旋转筛里倒,根本筛不动——细粉全粘在筒壁上跟着转,最后出来的料跟没筛过一样,这种场景老老实实用振动筛,别硬上旋转筛。
第二个误区:筛孔开得越大,产量越高。之前有个做商混的客户,非要把原来10mm的筛孔换成15mm,说这样产量能涨三成。结果换完才半个月,拉到工地的砂子被退回来三车,因为里面混了太多粒径超标的石子,打出来的混凝土强度不达标,光返工费就花了两万多,最后又哭着把筛板换回去了。旋转筛的筛孔尺寸是跟着下游的需求定的,不是拍脑袋选的。
还有人说旋转筛噪音大,没法靠近。其实只要把轴承对中、传动皮带的张紧度调到位,再在机架下面垫上橡胶减振垫,噪音能降到85分贝以下——比车间里的冲床、切割机声音小多了,戴个普通的隔音耳塞就能在旁边正常沟通。
前两年碰到个挺巧的设计,厂家在滚筒内壁加了一排可活动的打板,转的时候打板会随着重力不断敲在筛板背面,把沾在孔上的泥块直接敲掉。第一次见的时候我拍了照发朋友圈,好几个做砂石线的同行来问厂家在哪,说之前为了解决堵孔问题,试过喷淋、试过高压风吹,效果都没这个简单的打板好。
昨天还收到老周的微信,说他砂石场那台用了六年的旋转筛,换了三次耐磨筛板,现在还在钢架上慢悠悠转着,嗡嗡的声音跟刚装的时候一模一样。
干我们这行哪有什么高大上的技术,无非是在现场多蹲几次,多记几个踩过的坑,能把料筛干净,少让工人爬上去清理堵孔,就是台好设备。