上周三夜班,我徒弟刚把M6的丝锥往45钢件上拧,“啪”的一声,断在孔里了。整个人脸都绿了。
我靠在机床边笑他,他还嘴硬,说这批丝锥质量差。
我没跟他掰扯。毕竟我刚入行那会,一晚上断过11根同规格的丝锥,把当时的车间主任气得差点把我工具柜扔出去。
别拿“通用丝锥”当万能膏药使
很多车间采购图省事,一买就是一批“通用直槽丝锥”,号称铸铁、钢、铝都能加工。
纯扯。
直槽丝锥的排屑方向是向前的,切下来的碎屑会顺着槽往孔口方向挤出去,天生适合铸铁这种脆性材料——切下来的屑是碎的,不会缠在槽里。你拿它去切304不锈钢试试?塑性材料切出来的屑是连续卷状的,直槽根本排不出去,卡在槽壁和工件之间,受力直接翻几倍,不断才怪。

现在车间里常用的丝锥,排屑方向的区别是写在产品说明书第一行的:盲孔加工用螺旋槽丝锥,屑顺着螺旋槽往孔口排;通孔加工用螺尖丝锥,屑往前排,不会刮伤已经加工好的螺纹面。很多人不管盲孔通孔,抓着直槽丝锥就往上装,能不断吗?
问:我车间现在一半铸铁件一半304不锈钢,能不能买一种丝锥通吃两种材料?
答:别想这美事。通常来说,同规格的丝锥,针对不锈钢优化的螺旋槽丝锥,加工铸铁的寿命会比专用铸铁丝锥低40%以上;反过来铸铁专用直槽丝锥干不锈钢,可能打10个孔就崩牙。算上换刀、取断丝锥的时间成本,远不如分两把买划算。
我之前算过一笔账,一根M6的高速钢丝锥,批发价也就两块多。要是断在孔里,取出来平均要花20分钟,要是工件已经加工了大半,因为一个废螺纹孔报废,损失可能是几十上百块。为了省那几毛钱的刀钱,搭进去的时间和报废成本,算下来简直是亏本买卖。
断丝锥的锅,真不能全让丝锥背
上次遇到个刚毕业的工艺员,拿着手册上的理论底孔尺寸,卡着5mm的钻头给304不锈钢打M6的底孔,一晚上断了7根丝锥,还在那骂供应商给的丝锥硬度不够。
我过去看了一眼他的底孔尺寸,当时就没忍住笑了。
塑性材料的加工变形量,根本不是手册上的理论值能覆盖的。304、铝合金这类材料,攻丝的时候会被丝锥的切削刃往两边挤,实际需要的底孔尺寸,要比手册上的通用值放大0.1-0.15mm。同样是M6的螺纹,干45钢打5mm底孔刚好,干304就得打5.15mm,不然材料挤在丝锥的齿间,受力直接翻倍,不断才怪。
还有切削液的事。很多机加工人觉得切削液就是冲个屑、降个温,随便拿乳化液冲两下就行。干不锈钢的时候你试试把极压切削油直接浇在丝锥的切削部位,寿命能比用乳化液翻两三倍。别不信,极压切削油里的硫氯添加剂,能在高温的切削刃表面形成一层保护膜,不让不锈钢粘在刃口上,从根源上减少粘刀崩牙的概率。
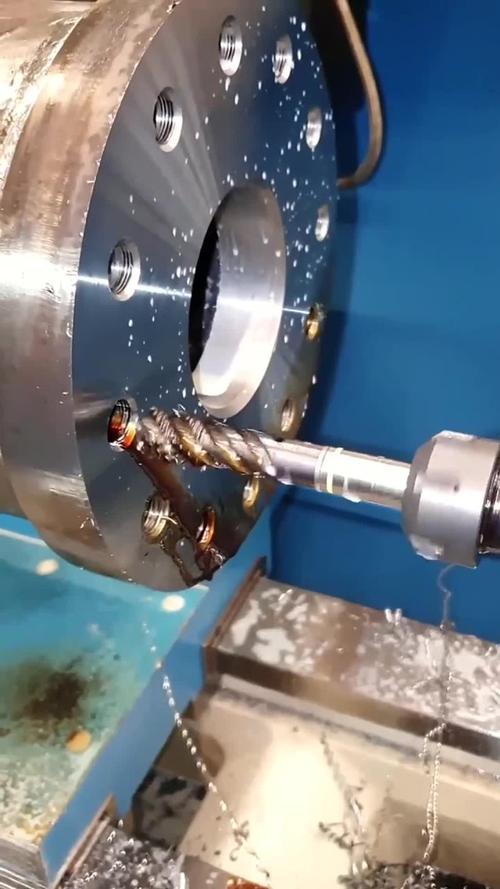
问:我用螺旋槽丝锥干盲孔,为什么经常攻到孔底就崩牙?
答:先看看你孔深多少。通常盲孔的有效螺纹深度不要超过丝锥工作长度的2/3,很多人图省事,让丝锥直接怼到孔底,螺旋槽排出来的屑没地方去,直接压在切削刃上,不崩才怪。还有,攻到深度之后记得退刀的时候别猛转,带个反向退刀的缓冲,能少崩一半的刃。
我徒弟上次断的那根丝锥,就是因为他打盲孔的时候,孔深比丝锥工作长度还长5mm,屑排不出去,卡在孔底,直接把最前面的几个齿挤断了。
真的,这些细节说出来都不算什么高科技,但就是这些没人愿意记的小事,能决定你一晚上是顺顺利利下班,还是蹲在机床边用断丝锥取出器磨半小时。
被吹上天的涂层,真不是越贵越好
现在卖丝锥的商家,张嘴就是TiN涂层、TiCN涂层、金刚石涂层,好像不带个贵涂层的丝锥,就不配进车间。
纯忽悠外行。
涂层是好东西,但得匹配加工材料才有用。干铸铁的时候,你用个无涂层的高速钢丝锥,寿命可能比带TiCN涂层的还长。因为铸铁里混着的硬质石墨磨粒,对硬涂层的磨损反而更快,花了三倍的钱买涂层,换回来的寿命还不如便宜的无涂层丝锥。
还有干铝件的时候,你要是用带TiCN涂层的丝锥,铝屑特别容易粘在刃口上,越积越厚,最后直接粘刀崩牙。这时候你用个经过抛光处理的无涂层铝加工专用丝锥,或者带DLC涂层的,排屑顺畅,根本不会粘刀。
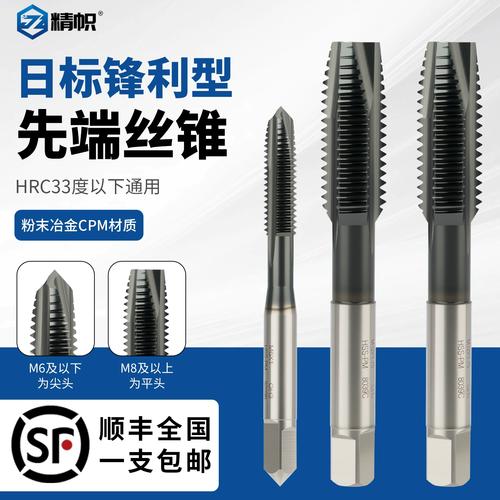
💡 很多机加工人换丝锥的时候,喜欢把不同规格的丝锥混放在工具柜的同一个格子里,拿的时候不看标识,上次我徒弟拿M8的丝锥去攻M7的孔,那拧的力度,直接把丝锥拧成两截。
我之前见过一个老板,花大价钱买了一批金刚石涂层的丝锥回来加工铝合金壳体,结果打了20个孔就发现刃口全粘满了铝屑,找我过去看的时候,脸拉得比车床导轨还长。
我给他算笔账:金刚石涂层的丝锥,一根的价格是普通高速钢丝锥的十几倍,用来加工铝,不仅发挥不出涂层的硬度优势,反而因为涂层和铝的亲和力强,粘刀粘得停不下来。这钱花的,纯纯是交智商税。
昨天晚上夜班,我徒弟把304件的底孔改成5.15mm,换了螺旋槽丝锥,浇上极压切削油,一晚上打了200个孔,没断一根。
他给我递了瓶冰可乐,说原来之前断的那么多丝锥,根本不是丝锥质量差。
那不然呢。
车间里哪有那么多质量问题,大多是偷懒省出来的麻烦而已。