工业控制器选型避坑:别被参数表忽悠,车间老炮的3个实战判断标准
2026-10-26 05:31:56 作者:网编
分类:文章
上周去苏州相城的一个汽配厂,维修班的王哥蹲在控制柜旁边抽了第三根烟——刚换的某进口大牌工业控制器,接车间的输送线编码器,数据飘得像刮台风。
参数表上明明写着”高速计数频率100kHz”,接上线就乱跳。
扯啥呢。
参数表上的“标称值”,和车间现场根本不是一回事
太多人选型第一步就错了——抱着官网的参数表逐行对,CPU主频够不够高,IO总点数够不够多,通信协议全不全,从来没考虑过车间现场的真实工况。
你想啊,实验室环境里的测试条件是什么?恒温恒湿,没有电磁干扰,电源纹波都控制在毫伏级,连测试台的接地电阻都要求小于0.1欧姆。车间里呢?旁边就是1250kVA的中频熔炼炉,焊接机器人的焊枪拉着大电流来回晃,天车的滑线时不时冒个火花,这种环境下,标称的抗干扰能力能打个五折都算厂家良心。
我们去年给无锡的一个铸造厂做改造,一开始选的某国际大牌控制器,装在砂处理线旁边,连续三天报通信中断。换了一款主打工业现场防护的国产控制器,把屏蔽线接好,接地排打牢,连续跑了8个月没出过一次故障。
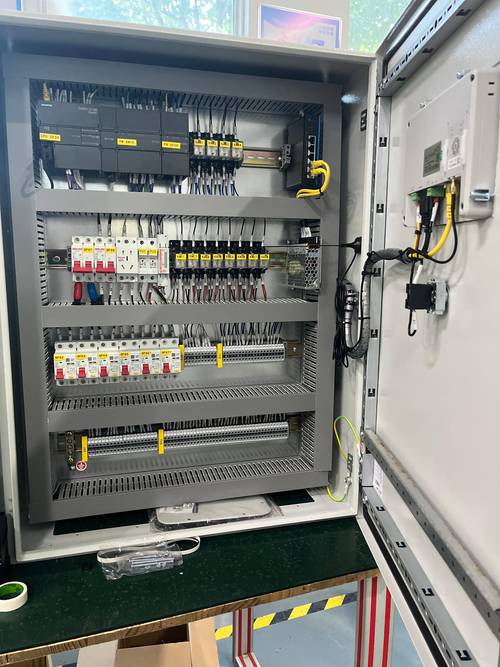 汽配车间控制柜内工业控制器接线现场
问:我们厂买的同型号工业控制器,装在总装线就稳得一批,装在焊接工位旁边就频繁报IO故障,是买到假货了吗?
答:90%和真假没关系。焊接工位的瞬时电磁脉冲通常能到6kV以上,比总装线的干扰强3倍都不止——你当初选型的时候,就没看控制器端口的实际电磁兼容测试等级是啥工况下测的?很多厂家的标称值,是在实验室无干扰环境下测的峰值,不是车间焊花乱飞的实打实测出来的。
真的,别迷信那些印在彩页上的数字。你要问销售要啥?要他在同等干扰环境下的连续运行测试报告,哪怕是客户现场的实际运行视频都行。拿不出来的,参数吹得再高也别碰。
别迷信“大牌”,售后响应速度比参数重要100倍
说个扎心的事。
之前有个做液压件的客户,2021年图牌子响,选了个某欧洲品牌的工业控制器,2023年夏天的时候,模拟量输入端口坏了两个。找售后,对方说要把控制器拆下来寄回上海办事处,再转去德国总部检测,来回周期28天。
28天。
那条线一天的产能是120万,停一天损失多少?老板当时在办公室拍桌子,说就算把这控制器砸了,也等不起这28天。
💡 算笔最实在的账:一条中型零部件加工生产线,停线1小时的损失通常在3-8万,你买控制器省那几千块钱,够抵一次停线的损失吗?
 工业控制器售后工程师现场排查接线故障
问:工业控制器的质保期是不是越长越好?
答:真不是。我见过质保5年的牌子,出了问题要你自己拆了寄回厂家,来回运费你出,检测费你出,换个IO端口收你小两千。反而有些质保只有2年的牌子,在当地有驻点工程师,2小时上门,换个端口当场就给你调好,不额外收钱。你说哪个划算?
还有个坑我必须吐槽——很多销售一上来就给你推支持几十种通信协议的顶配款,说“以后接别的设备方便”。实际上你车间里就用Modbus RTU和Profinet两种协议,多出来的那十几种你一辈子都用不上,还要多掏20%的溢价,纯纯当冤大头。
“预留IO点数”别拍脑袋,留多了纯纯浪费钱
新手选型最容易犯的错,就是总想着“以后设备要升级,我多留50%的IO点数,省得以后换控制器麻烦”。
结果呢?
之前有个做速冻食品包装的客户,2020年选控制器的时候,硬塞了32个备用数字量输入点、16个备用输出点,算下来多花了快两万块。3年过去了,整条包装线连个光电传感器都没多加过,那些备用点位就那么空在槽位里,落了一层灰。
❗ 正确的思路从来不是在主控制器上硬堆备用IO,而是选支持分布式IO扩展的工业控制器——主控制器装在主控制柜里,后面需要加点位的时候,直接在设备旁边装个小型IO分站,拉一根屏蔽网线就能和主控制器通信,不用在主柜里占地方,也不用提前花冤枉钱买没用的点位。
说个很小但很影响体验的细节。现在我选控制器,一定会问清楚:程序存在哪里?会不会掉电就丢?
之前碰到过一款杂牌子控制器,内置的Flash质量差,断电超过72小时,里面的用户程序就丢了。那次客户赶生产,大夏天40度的天,维修师傅蹲在控制柜旁边,汗流得把工装都浸透了,重新导程序、调参数,整整耗了4个小时。这种坑,踩过一次就再也不想碰第二次。
哦对,还有编程软件的问题。别觉得“反正电工都会编程,啥软件都一样”。有些厂家的编程软件,写个简单的电机正反转逻辑,要翻三层菜单,找个功能块要搜半天。有些软件支持直接拖放逻辑块,连注释都能自动关联,同样的程序,后者能比前者省一半的调试时间。
时间就是钱啊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
工业控制器选型避坑:别被参数表忽悠,车间老炮的3个实战判断标准
文章链接:https://zystgy.cn/a/62700