上周跑苏州的注塑产线,刚推开车间门就被轰得一缩脖子——拐角那台干燥机的轰鸣声,比注塑机射胶的动静还大。操作工小周蹲在料斗边上擦冷凝水,抬头冲我喊,这玩意最近闹脾气,烘出来的ABS料老是带银纹,返工返到后半夜,人都快熬散架了。
很多人对这玩意的印象,就是个铁皮壳子接个热风筒,跟家里吹头发的吹风机没差多少。
它真不是”大号家用吹风机”
真不是。
家用吹风机吹头发,带走的只是发丝表面的游离水,顶多再烤烤毛鳞片缝隙里的潮气。但工业干燥机要对付的,全是藏在材料内部的结合水——不管是塑料颗粒、食品粉料还是刚涂完涂层的金属件,差个1%的含水率,出来的成品可能直接报废。
我见过最夸张的一次,烘光学级PC料的干燥机露点飘了10℃,出来的料熔融之后全是气泡,做出来的车灯透镜对着光看全是小麻点,一整批货直接退给供应商,损失够买三台新干燥机。
这里的核心从来不是”能不能加热”,是控湿精度。说白了就是我们常说的露点值——数值越低,空气里能拧出来的水越少,一般烘高要求的工程塑料,得把露点稳定在-40℃才算合格。你温度开得再高,要是进来的空气本身就带一堆水汽,吹出来的风跟湿抹布似的,烘到天荒地老也没用。
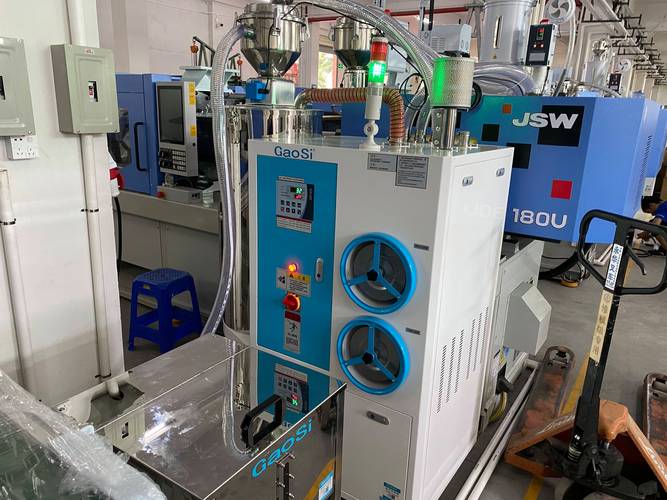
装这玩意的时候,我们踩过的坑能绕车间一圈
我最烦那种把干燥机吹成黑科技的宣传。拆开看,核心部件就那几样:风机、加热管、吸附转轮、密闭风道。没有什么遥不可及的技术,全是靠细节堆出来的稳定性。
去年装一台转轮式干燥机,为了赶客户的投产节点,我们图快,把再生风的管道接反了。当时试机的时候看温度能上来,觉得没问题,结果连续跑了三个小时,露点卡在-20℃死活下不去。拆了管道重新对标识、接法兰,折腾到后半夜,测出来露点稳稳压在-42℃的时候,我直接瘫在车间的水泥地上,连拧螺丝的力气都没了。
就这么个低级错误,耗了我们整整两个白班。
这里最娇贵的就是分子筛转轮——说白了就是一层涂了分子筛涂层的蜂窝状陶瓷块,慢悠悠转的时候,一半扇区在过待干燥的湿空气,把水汽牢牢吸在涂层上;另一半扇区被180度的热风吹着,把吸进去的水全部吹走,完成再生。整个过程就像个不停轮班的吸水海绵,只要有一点缝隙漏风,或者转轮的温度没到,吸水的效率直接掉一半。
别信那些吹得神乎其神的参数。真到现场,差个1毫米的管道缝隙,露点就能飘10℃。

那些被吹上天的”省电技巧”,全是在捡芝麻丢西瓜
说实话,我跑过的上百个车间里,至少有一半的干燥机,都是在被”错误使用”。
最常见的操作,就是为了省那点电费,把干燥机的设定温度往下调个5℃,觉得”差不多就行”。上次在一个做小家电塑料件的厂,老板把烘ABS料的温度从80℃降到了72℃,算下来每个月能省三百多块电费,结果呢?烘出来的料看着干了,内部的结合水根本没烘透,注塑出来的件表面全是银纹,一筐筐的报废件堆在墙角,算下来每个月光报废的损失就快两万。他刚开始还觉得我危言耸听,直到把报废件过秤算钱的时候,脸都绿了。
还有的厂为了图省事,把干燥机排出来的湿热空气直接往车间里排。夏天还好,到了冬天,车间里的冷风顺着门缝往干燥机里钻,烘料效率直接掉一半,车间里的温度还低得操作工戴手套都拧不动螺丝。其实只要在排风管道上加个薄薄的铝制热交换芯,就能把排出去的热风里的热量捞回来一半,提前预热要进干燥机的新鲜空气,整套装置花不了三千块,我见过的厂改完之后,每个月光干燥机的电费就能省两千多。
哦对,还有人觉得干燥机的滤网脏了没关系,吹得动就行。等滤网堵到风都过不去的时候,你就等着露点往上飘吧——到时候烘不干料,返工的成本,够你换十套新滤网。
昨天小周给我发微信,说把干燥机的旧滤网全换了,重新校准了温度和风道密封性,现在烘出来的ABS料表面亮得能照见人,终于不用熬夜返工了。
我盯着手机笑了半天。
这玩意从来不是什么光鲜的设备,铁皮壳子,嗡嗡响,摆在哪都不显眼。但偏偏就是这么个粗笨的铁盒子,少了哪一个环节的细节把控,整条产线的节奏都能被它打乱。