车间里摸出来的供应链管理,真不是Excel上拉表格
2026-10-24 20:17:50 作者:网编
分类:文章
刚跨进三号重型机加工车间的门,脚底下还沾着外面的梧桐絮,迎面就撞上来拉着45号钢棒的电动平车——司机小周探着头喊”靠边!这堆料晚送十分钟,下午的卧车主轴加工就得停转!”
那点卡脖子的小事,从来不是缺料
我刚入行那会,总觉得供应链的核心就是”缺啥买啥”。直到经历去年深秋那批减速箱壳体的返工,才彻底改了想法。
那批铸件提前3天就到了,入厂检测硬度达标,加工余量留的也符合图纸要求,结果正式加工的时候,发现领的那批精镗刀涂层不对,一刀下去表面粗糙度超了0.8的公差,根本没法过检测。换备用刀?得去隔壁恒温仓库领,走签字流程要40分钟。就这40分钟,卧车停转的损失,够买半箱好刀。
现在回头想,这才是供应链管理要兜住的事——从来不是盯着几百吨的大件铸件到没到,是把所有能让机床停转的细碎环节,按工序的时间点卡到分。小到密封胶圈的批次匹配,大到外协件的加工进度,没有一样是能靠”大概齐”应付的。
 重型机械厂待加工铸钢件配送托盘
说实话,车间主任那天把我拽到消防通道抽烟,烟蒂按在水泥地上滋滋响的样子,我到现在都记得。他说”别把供应链当采购的活,是让每一样东西,在它该出现的时间,出现在该在的位置,差一分钟,差一克,都是钱的窟窿。”
别把供应链做成仓库里的死台账
见过太多厂做供应链,就是守着仓库的Excel表数库存。哪个料剩多少,哪个料进了多少,台账做的比谁都漂亮,就是跟车间的实际节奏脱了节。
之前去邻厂交流,看见他们仓库角落堆了半人高的切削液,算下来够车间用半年。结果他们去年换了三台新的加工中心,原来的切削液跟新机床的密封材质不兼容,用了半个月就开始漏液,那几十万的存货直接成了呆滞料,连退都退不了。
哦对了,上次还有人说这是”精细化管理”,我听着就累——哪有那么多花里胡哨的词,就是别让工人站在机床旁边等料,别让仓库堆一堆用不上的货,就这么简单。
我们现在车间的做法,根本不是靠仓管拿着本子挨个数。每个机台旁边都连了物料呼叫系统,当机床加工完当前批次的30%时,系统自动给仓库发配送提示,要把下一道工序需要的夹具、刀具、甚至擦导轨的无尘布,按路线算好时间。比如从仓库到3号卧车的距离是127米,电动平车开过去要2分40秒,系统就卡着点让仓管把料放上去。不早送。早送了占机床旁边的通道,工人走的时候绊一下都容易出安全问题。也不晚送。晚了机床停转,一小时的加工成本就大几百。
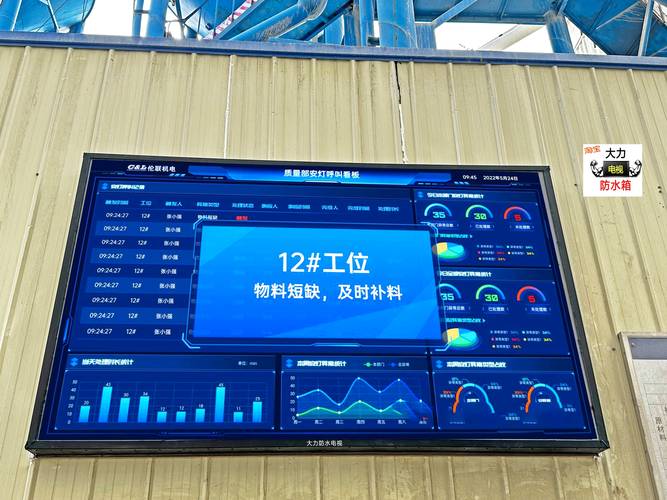 机械加工车间物料呼叫电子看板
普通人根本没感觉到它在起作用
总有人觉得供应链是离生活很远的大厂管理学问,其实根本不是。你平时买的家用台钻,你以为它就是个铁疙瘩,其实从里面电机定子的硅钢片,到夹头的复位弹簧,到外壳的喷涂粉末,每一样的到货时间,都是按组装线的节拍算好的。如果供应链乱了,要么你收到的台钻夹头松垮垮的(因为弹簧晚到,工人急着装,没按规定扭矩拧),要么你等半个月都收不到货(因为某个小零件卡在路上)。
上次我邻居买的电动自行车,刹车皮用了半个月就磨薄了一半,找售后才知道,因为配套厂的物流卡了高速,为了赶交付,临时换了没经过匹配测试的批次,这就是供应链掉链子的最直接后果——你掏的钱没少花,用的东西打了折。
现在我们车间正在试的,是把核心供应商那边的加工进度,直接连到我们的生产看板上。比如给我们做密封件的厂,他们硫化机的温度、成型时间,我们这边能看到大概的进度,不用等对方拍胸脯说”下周一定交货”,如果他们的设备临时出了故障,我们这边能提前三天调整生产计划,不用等货发不出来了才抓瞎。
刚才小周的平车已经把料卸到机床边了,操作工老张拿着卡尺量了量棒材的直径,抬头跟仓库的人挥了挥手,屏幕上的待配送提示消掉了。窗外的梧桐絮飘进来一点,落在机床的导轨上,老张拿擦机布抹掉,按下了启动按钮。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
车间里摸出来的供应链管理,真不是Excel上拉表格
文章链接:https://zystgy.cn/a/62633