上周三车间换班,我攥着半瓶冰可乐靠在机床边,脚边就是嗡鸣的快走丝。0.18毫米的钼丝转得快出残影,乳化液混着金属屑顺着工作台往下淌,在地面积出一小片发灰的水洼。
说实话,刚接触这行的时候我总觉得这技术太邪门了——没有锋利的刀刃,没有硬邦邦的铣刀,就一根细得能飘起来的金属丝,就能把淬得跟石头一样硬的钢块切出复杂的轮廓。
它根本不是“用线锯拉断金属”
刚进厂那会我见过不少第一次来车间的人,凑到机床边看半天,转头就问我:“这钢丝磨多久能把钢板锯穿啊?”
错得离谱。那根走丝和工件之间始终保持0.01毫米左右的放电间隙,连头发丝直径的六分之一都不到,全程根本碰不到一起。说穿了就是两个带电的东西离得足够近,中间的乳化液被击穿,瞬间打出几千度的高温,把最近位置的金属熔掉一小点,反复打,反复蚀除,慢慢就切出一道窄缝。
我刚上手那会师傅拿扳手敲我后脑勺,说你要是敢把丝往工件上使劲压,半小时就能把丝烧断在里面,到时候你抠三个小时都不一定能把断丝掏出来。哦对了,刚开始我还以为这丝是铜的,后来才知道快走丝用的是钼丝,熔点高,能反复用好久;慢走丝才用一次性的铜丝,切完就顺着废液管流走,说起来还有点浪费。

干这行的都知道,最闹心的从来不是切不动
很多外行总觉得,加工硬材料才是最难的。毕竟HRC60多的淬硬钢,普通铣刀上去都得崩刃,线切割却能切得动。但真在车间待过的人都知道,内应力变形是线切割加工里最不可控的变量。
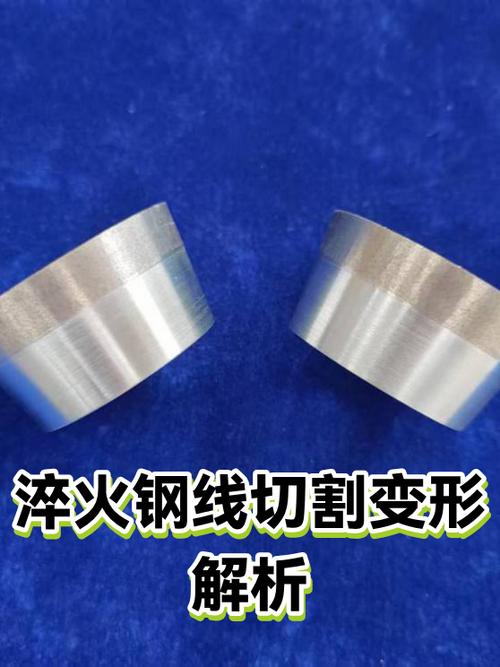
去年帮机加班切个模具镶件,45号钢淬到HRC58,20毫米厚,我特意在程序里留了两边的工艺夹头,就怕拆下来变形。结果切完把工件从工作台上拆下来,往大理石平台上一放,翘得能塞进去一张A4纸。
全废。
三个小时调的程序,两小时穿丝找正的功夫,全白搭。你总不能怪材料吧?那些钢块从钢厂拉出来的时候,内部就攒了一堆应力,你切开一道缝,平衡被打破,它自己就会往应力释放的方向歪。有时候你看着切出来的轮廓整整齐齐,拆下来放个三天,再量尺寸,又偏了。
还有更闹心的:导轮的轴承磨出间隙了,哪怕你程序对得丝毫不差,走出来的缝都是歪的;加工到一半丝突然断了,那股子带着金属焦糊味的烟混着乳化液的腥气飘上来,整个人都麻了。上次断丝的时候我刚点了外卖,等我掏出来手机确认取餐时间的功夫,丝已经断在工件中间,那份黄焖鸡最后都坨了。
你天天用的东西,好多都是它切出来的
不过话说回来,这工艺能在车间里待了快七十年不是没道理的。只要能导电的材料,线切割基本都能加工,不管是硬得划不动的硬质合金,还是脆得掉渣的硅片,甚至是薄得像纸的铜箔,参数调对了,都能切出精度极高的轮廓。
你手机中框的冲压模具,那些窄到普通铣刀根本伸不进去的镶件,大多是线切割切出来的;实验室里做材料实验用的标准试样,边缘光滑得没有毛刺,也是线切割的活。之前有个学艺术的学生找过来,要切个1毫米厚的钛合金做树叶形状的胸针,我们班小伙子一开始还嫌麻烦,结果切完拿出来,边缘光滑得根本不用后续打磨,他举着那片叶子对着光看了半天,说比他之前用激光切的边缘干净多了。
当然它也不是万能的。比如不导电的陶瓷、玻璃,它就切不了;太厚的工件,走丝的精度会受影响,切出来的缝隙会有锥度。之前有人问我能不能切个半米厚的钢板,我直接给他指了指车间门口的气割设备——那玩意才是干粗活的,线切割是干细活的。
现在车间里的新机床都带自动穿丝功能了,不用像我们以前那样,断丝了拿个小镊子夹着细钼丝往导轮孔里穿,眼睛都盯得发酸。但每次看见那根细金属丝转起来,带着乳化液的白雾,把一块整钢切成想要的形状,还是觉得有点意思。
上次跟学校的老师聊天,他说现在很多教材里对线切割的介绍还是停留在几十年前的基础原理,根本不提车间里遇到的内应力变形、导轮磨损这些实打实的问题。其实哪有什么完美的工艺啊,无非就是跟材料较劲,跟机床较劲,最后磨出来点能凑合用的经验。
哦对了,上次断在工件里的那截钼丝,我现在还夹在我的工作笔记本里。