上周在车间蹲到凌晨两点,盯着三台数控铣床的主轴温度曲线跳——这事儿以前得靠我隔半小时拿红外测温枪怼一下,记录在硬皮本上,再回办公室输Excel。现在?我坐在中控室的折叠椅上,刷着冰可乐,曲线自己弹在大屏上,超温还会直接给我手机发警报。这就是你们说的物联网?别扯那些虚的。
传感器不是粘上去就完事的
很多人对车间物联网的印象,就是往设备上粘几个传感器,接个wifi,就算完事了。真踩过现场的坑就知道,这玩意儿比你家的智能家居难搞一百倍。
去年我们试过一批磁吸式振动传感器,图安装方便,不用在机床上打螺纹孔,拆的时候也不留痕迹。结果才过了两个多月,一半的传感器都歪了——铣床开粗的时候,整台机床都在共振,磁吸的那点吸力根本扛不住,测出来的振动数据全是乱跳的噪音,跟我家洗衣机脱水时的振动曲线似的,半毛钱参考价值都没有。
更糟的是布线。之前为了省成本,用了普通的屏蔽线,走在机床侧面的线槽里,不到半年就被飞溅的切削液泡得皮都裂了,一短路直接烧了整台数据采集器,赔了小两万。我当时拍着大腿骂娘,这哪是给生产提效的,这是专门给我找事的啊。
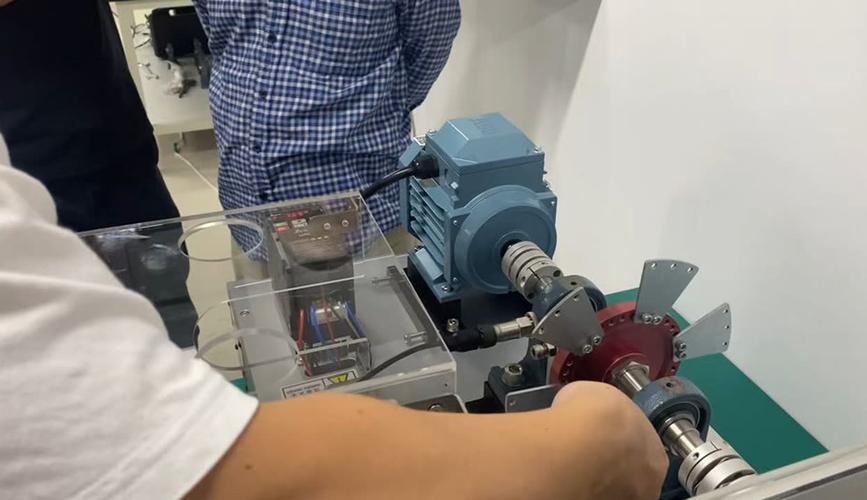
后来我们换了M6螺纹孔固定的传感器,防护等级选了IP69K——就是能扛高压水枪冲的那种,布线全部走带密封的金属波纹管,接头处打了螺纹胶加防水胶带。现在用了快一年,除了半年一次的校准,基本没出过问题。别信供应商给的通用选型表,车间里的油污、切削液、持续振动,都是传感器的天敌,你不针对现场情况调安装方式,装多少都是白搭。
数据不是攒着看大屏的
我见过太多车间的物联网项目,最后变成了老板的“面子工程”——花几十万装个几十平米的大屏,实时跳着设备的转速、温度、产量,客户来参观的时候就指着大屏吹“我们是智能制造”,转头产线该停还是停,该出废品还是出,半毛钱实际作用都没有。
为啥?因为数据攒了一堆,根本没跟实际的生产问题挂上钩。
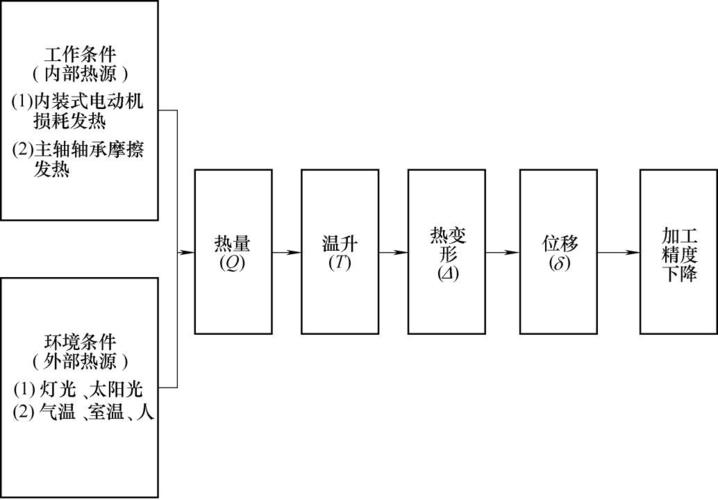
我们现在用的这套系统,最有用的功能不是大屏上的实时曲线,是把主轴的温度、振动数据,和同批次加工零件的尺寸偏差做了关联。这个关联不是供应商给的,是我和车间的钳工师傅蹲了一个月,测了两百多件铝合金工件摸出来的:主轴温度超过42度,加工出来的孔径就会偏大0.01mm,这个偏差刚好在我们的公差临界值上,要是不注意,整批件都可能报废。
还有换刀具的逻辑。以前我们是按固定件数换铣刀,比如加工500件就强制换,不管刀具实际磨损情况。有时候刀具状态好,多跑个两三百件都没问题,有时候切削参数调得猛,不到300件刀就崩了。现在靠振动数据,我们能捕捉到铣刀后刀面磨损到0.2mm时,振动的高频分量会涨30%左右,这时候再换刀,平均每把刀能多跑两百多件,一年下来光刀具钱就省了十几万。
对吧?你说这要是光攒着数据看大屏,能省这钱?
别把物联网当万能膏药
最近刷到不少文章,说上了物联网就能搞黑灯工厂,就能全无人生产,我每次看到都想笑。
我们车间现在还有三台2008年买的普通车床,没有数控接口,你要给它装物联网,就得自己拆电路、加采集模块、改IO点,算下来花的钱快够买半台新机床了。值吗?不一定。这三台车床现在主要用来做粗加工,活不多,精度要求也不高,靠师傅的经验完全能hold住,犯不上花那个钱。
还有数据可信度的问题。之前有个温度传感器,用了半年没校准,测出来的温度比实际高了3度,系统直接触发超温报警,我们差点把刚加工完的一整批件都送去报废,最后还是老钳工拿红外测温枪怼了一下主轴,才发现是传感器飘了。物联网能帮你省人力,但不能替你判断现场的实际情况,那些说装了系统就不用人盯的,要么是没在车间待过,要么是故意吹牛逼。
上周下班的时候,车间的张师傅给我递了根烟,说这玩意儿现在确实省事儿,以前要熬夜盯机床的温升,现在手机上弹个提醒就够了,不用再裹着军大衣蹲在机床旁边数时间。
我笑了笑,没接话。毕竟这东西好不好,从来不是看PPT有多炫,也不是看大屏有多大,是看能不能少蹲两次凌晨的车间,少擦两次手上洗不掉的切削液。