问他戴的啥,他说行政上周统一买的便宜丁腈工业手套,19块钱一打,说防油。
我拿过他扔在垃圾桶里的破手套捏了捏,薄得跟超市买的一次性PE手套差不了多少,别说防1毫米的锋利切屑,就算被铝毛刺刮一下都能穿个洞。
别拿通用工业手套硬扛机加工的极端工况
很多车间采购的认知还停留在“工业手套就是劳保用品,能戴就行”。
完全错。
机加工场景对手部的伤害从来不是单一的:高速飞出来的切屑能轻易划穿薄手套,乳化切削液长期泡手会引发接触性皮炎,旋转的机床卡盘能勾住松垮的手套边把整只手卷进去,甚至刚切下来的高温钢屑能直接把薄手套烫出洞粘在皮肤上。
通用款的薄棉线手套、一次性丁腈手套,在这种工况下跟没戴区别不大。
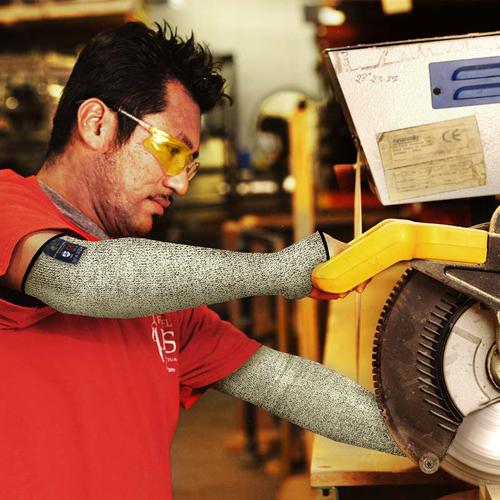
问:我看有的老师傅操作车床卡盘的时候干脆不戴手套,是不是真的?
答:真的。这不是规范松,是血泪教训。通常卡盘的转速能到每分钟上千转,只要手套的纤维勾住卡盘的突出棱角,整只手连胳膊都会被卷进去——我见过2019年东莞那家汽配厂的事故通报,师傅戴了半掌的棉线手套换工件,卡盘没完全停稳,手套边被卷进去,小臂骨折。但凡要靠近没有完全静止的旋转部件,要么等完全停稳断电挂牌,要么戴完全贴合手型、没有多余松垮边的超薄防割手套,绝对不能戴那种厚的、袖口翻边的劳保手套凑上去。
之前有个做精密铣削的车间找我咨询,说他们的工人戴了5级防割的厚手套,经常因为手感不好把零件铣废。
我去现场看了才知道,他们的加工内容是捏着0.2毫米厚的铝片做去毛刺,戴那种厚的防割手套,指尖的触觉都被隔没了,别说控制力度,连零件有没有夹稳都摸不出来。
这种场景根本不需要最高等级的防割,选2级防割、掌部带磨砂涂层的薄款工业手套就够——既不会被铝毛刺划手,指尖的触觉也能保留,不会耽误操作精度。
算完这笔账,你就知道为啥不能买19块钱一打工业手套
说实话,我特别理解采购想控成本的心态。
但便宜工业手套的隐形成本,真的比手套本身的价格高太多。
我之前算过一笔账:那种19块钱一打回收料做的丁腈手套,戴两个小时涂层就会掉碎渣,沾在刚加工完的铝件表面,后面做阳极氧化的时候,渣子就会在零件表面留下麻点,一个零件的返工成本大概是20块钱。一天出100个零件,只要有10个因为沾了手套渣子要返工,损失就够买5打好一点的工业手套。
更别说那种薄手套根本挡不住切削液,戴一下午,手泡得发白起皱,时间长了得接触性皮炎,工人去医院拿药的钱,算在工伤报销里,又是一笔额外的成本。
我认识的一个老钳工,之前为了省事,常年戴那种5毛钱一只的薄手套,手背的皮肤裂得跟干旱的田地似的,一碰到切削液就疼得直抽气,最后去医院看,医生说这是慢性接触性皮炎,要戒半年的切削液接触,光医药费就花了小两千。
问:戴工业手套沾了切削液,脱下来手发白起皱,是不是必须换那种带内衬的厚手套?
答:别。那种带绒内衬的厚手套,看着保暖隔液,其实一沾切削液就会把液体锁在手套内层,闷4个小时以上,手在湿乎乎的环境里泡着,比薄手套透液的伤害还大。正确的选法是选掌部有丁腈磨砂涂层的,涂层厚度大概0.8-1毫米的款式,既不会被切屑轻易划穿,液体也不会直接渗到皮肤表面,脱下来的时候手是干的,比那种厚绒内衬的舒服太多。
之前有个车间的安全主管跟我吐槽,说他买的最贵的那种进口防割手套,工人根本不爱戴,硬得跟纸板似的,戴一天手腕都勒出红印。
你看,不是越贵的工业手套越好用,得匹配实际的操作场景。
三个实操判断标准,不用对着参数表死磕
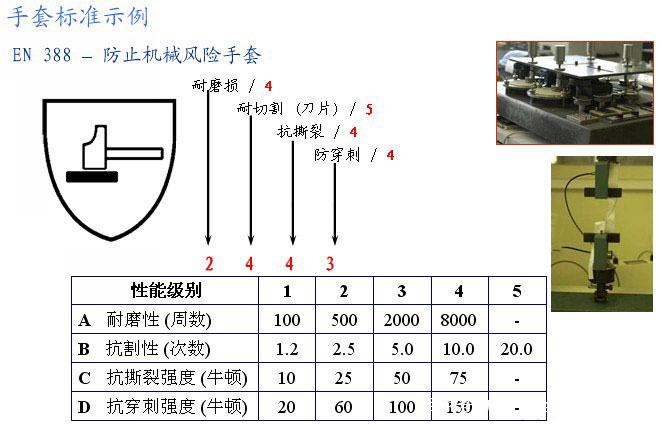
我给很多车间做培训的时候,从来不会让工人对着EN388的参数表一个个数。
就三个简单的判断方法,普通人看一眼就能选对:
✅ 捏一下掌部的涂层:如果一折就出白印,放半天回弹不了,那就是回收橡胶做的,戴三次就会裂,别买。
✅ 扯一下手套的袖口:如果袖口松垮垮的,垂下来超过手腕两厘米,靠近机床旋转部件的时候一定要把袖口塞到工作服袖子里面,绝对不能敞着。
💡 闻一下手套的味道:如果打开包装就有刺鼻的塑料味,别戴,那种材料里面的挥发物长期接触,会让皮肤过敏。
上周跟台州一个汽配厂的班组长聊天,他说之前为了应付安全检查,买了一堆最高等级的防割手套锁在柜子里,工人嫌厚不肯戴,最后检查的时候才拿出来摆样子。后来换了那种贴合手型的3级防割丁腈手套,算下来一块多钱一只,工人戴了一周就反馈,比之前的薄棉线手套舒服,还不会被零件的毛刺划手,这半个月来,因为手被毛刺划破贴创可贴的人少了一大半。
真的。
工业手套从来不是摆给安全检查看的道具。
是套在你手上,挡切屑、隔油污、防划割的保护层。
别等手被切屑扎穿了,才想起当初为啥舍不得多花几毛钱买双靠谱的手套。