不是他脾气大。
换你天天盯精度,也忍不了。
不是拿抹布瞎蹭的活
日常家里擦桌子,看见没浮灰就算干净。工业清洁完全是另一套逻辑。它的核心从来不是”看起来整洁”,是把会影响加工精度的污染物,控制在微米级的残留阈值里。那些你看不见的东西——嵌在导轨淬火层缝隙里的切屑碎末、干结在工作台T型槽里的切削液油泥、甚至是人手摸过零件留下的汗液盐分——随便哪一样,放久了都会变成精度杀手。汗液里的盐分腐蚀性不弱,在裸露的钢件表面留三天,就能印上一块擦不掉的锈斑,后续哪怕重新打磨,那个位置的应力分布也已经变了。
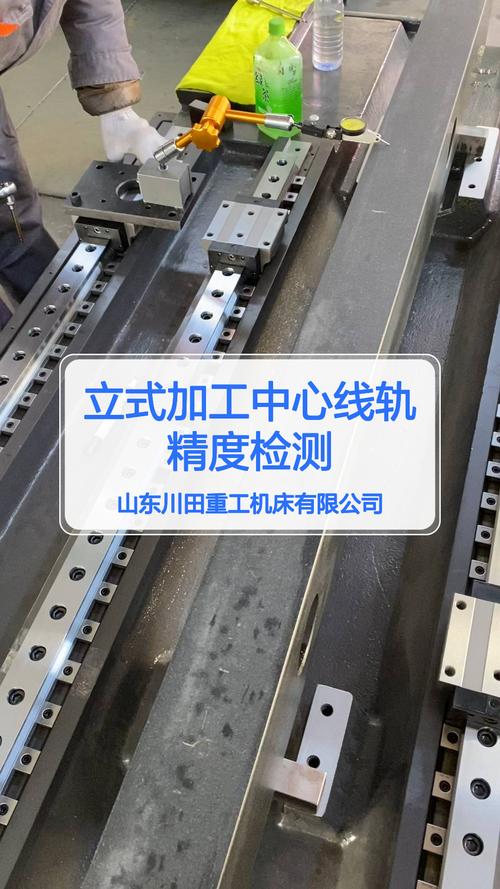
别觉得这是小题大做。之前有个做精密轴类的厂子,操作工图省事,换班的时候拿普通棉纱擦了下主轴端面,结果棉纱掉的细毛卡在了刀柄的定位锥面上,装刀之后主轴跳了两丝,连续加工了四十多根轴,全部因为同轴度超差报废,损失小十万。
不同部件的清洁逻辑完全反过来
很多人觉得清洁就是统一拿抹布擦,其实差远了。主轴锥孔的清洁,绝对不能用掉毛的棉纱。得用不掉屑的无尘布,蘸着分析纯的无水乙醇,顺着锥面的圆周方向转着圈擦,擦完还要拿强光手电斜着照锥面,看有没有反光的细毛絮。要是有残留,刀柄装上去的同轴度根本没法保证。
液压油箱换油的时候也有讲究。很多人把旧油抽完就直接倒新油进去,完全不管油箱内壁沉了大半年的油泥和金属磨粒。之前有个合作的机加工厂就踩过这个坑,换完新油跑了不到半个月,液压阀的阀芯就被油泥卡了,主轴进给一顿一顿的,拆阀清了半天才好。你说冤不冤?省了二十分钟的清洁功夫,赔了三天的停工损失。
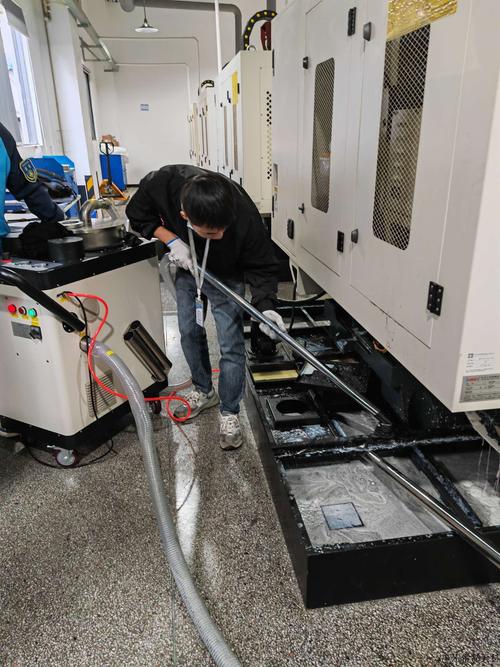
还有压缩空气吹屑的操作,很多人对着零件猛吹就行,其实不对。吹的时候要顺着零件的加工面斜着吹,不能直吹导轨面,不然会把切屑吹到导轨的缝隙里,时间长了就像在滑轨里塞了细砂纸,磨得导轨面发亮,直线度直接飘。
没人愿意算的清洁账
总有人觉得清洁耽误生产时间。算笔实际的账:每天花15分钟,把机床的导轨、锥孔、工作台面做一遍针对性清洁,一年下来也就九十多个小时。但如果因为清洁不到位,导轨被切屑磨出了划痕,重新刮研导轨面的成本,通常就要花掉两三万,还得停三天机床。更别说因为精度飘了加工出来的残次品,损失根本没法估。
这事离普通人的生活也没那么远。你手里用的手机金属中框,CNC加工完如果清洁不到位,残留的切削液干在表面,后续做阳极氧化的时候就会出针孔,用个半年就开始掉漆;汽车发动机里的曲轴轴瓦,加工完如果残留了磨料颗粒,装车跑几千公里就会出现拉瓦故障,那是会出人命的质量问题。
李师傅现在带徒弟,第一天不让碰任何操作按钮,先拿无尘布擦了整整三小时的工作台面,擦到拿白手帕蹭完没有黑印子为止,才允许伸手碰刀柄。他说干精密加工的,手稳心细都不算啥,能沉下心把别人嫌麻烦的清洁活做扎实,才算入了门。
上次去一个做光学镜片的车间,人家每加工完一片镜片,就放在超净台里用无尘布擦三遍,再装到专用的包装盒里,连包装环节都在百级超净间里做。哪有什么凭空来的高精度啊,都是把别人觉得无所谓的小事,一遍遍抠到极致而已。