上周扎进无锡某做液压阀块的车间,刚跨进门,铣刀啃铝的嗡鸣裹着乳化液的凉味扑脸。
嗡鸣停了。
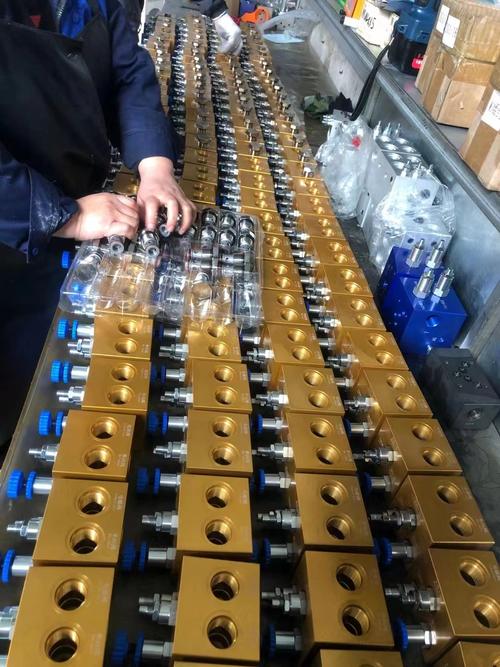
穿蓝工装的王师傅擦了擦手上的铝屑,递过来两个银灰色的方块。左边的是旧的,槽边摸起来喇手,能看到细微的翻边;右边的槽边滑溜溜的,连个毛刺都找不到。
改个0.2毫米的槽,比啥论文都管用
他干铣工12年,之前最头疼的就是去毛刺。
原来的卸荷槽是直角的,铣刀抬刀的瞬间,高速旋转的刃口会把铝料边缘撕出一层薄得像蝉翼的翻边。工人得拿着刮刀蹲在料筐边,一个槽一个槽地刮,稍不注意就会刮伤密封面,整个阀块直接报废。
一天刮80件,手背上的筋都绷得硬邦邦的,夏天沾了乳化液,还会起一片红疹子。
王师傅没去查什么学术论文,就是蹲在机床边看了半个月的走刀轨迹。把原来的直角槽,改成带0.2毫米圆角的过渡槽,走刀到两端的时候,抬刀速度慢了0.1秒。
就这么两个小改动,铣完的槽边连个毛茬都没有。
没人给他发专利奖金。
现在他一天能出120件,不用再拿刮刀刮,手上的疹子半个月就消了。
别觉得这是小事。
之前车间里安排两个工人专门去毛刺,每个月工资加起来一万二,现在这俩工人调去操作新上的数控车床,产能直接提了三成。
误差才是真的试金石
不过话说回来,很多人总觉得好东西就得是实验室里测出来的完美参数。
之前我们做液压泵的密封件,实验室台架上测的泄漏率是0.1毫升每小时,完美得挑不出错。结果一装到车间生产的泵里,跑半小时就漏到1毫升,拆下来查了三天,才找到原因。
全车间的人都骂过这个破泵。
实验室的环境是恒温20度,车间夏天能到35度,橡胶密封件的膨胀量差了0.03毫米;实验室的安装面是磨到0.8微米的粗糙度,车间里的泵壳安装面是3.2微米,差了四倍。
后来那个刚毕业的工艺员,没想着改密封件的橡胶配方——那得花几十万的测试费。他就是把安装面的粗糙度要求降到1.6微米,又在密封槽里加了个0.05毫米的预压量。
花了不到两百块的测试费,泄漏率直接降到0.2毫升每小时,完全符合出厂要求。
说实话,我之前见过太多实验室里出来的”完美方案”,一到车间就水土不服。
为什么?因为实验室里的所有参数都是理想的,没有温差,没有地面的震动,没有工人装件的时候手稍微抖一下的误差。
而车间里的所有东西,都是带着误差活的。能在误差里跑通的方案,才是真的能用的方案。
你看不见的改动,都藏在日常里
你平时不会注意到这些事。
比如你家里的空调压缩机,之前的缸体是铸铁的,沉得要死,现在改成了铝合金的,轻了大约3公斤。但铝合金不耐磨,之前用个五六年缸壁就磨坏了。
后来有个车间的师傅,调了几百次镀液的浓度,在缸壁上镀了一层大约10微米的复合镀层,耐磨性直接提了三倍。
你买空调的时候,因为缸体轻了,运费少了,能少掏个两百块;用的时候因为摩擦小了,通常能省10%的电,每个月少交十几块的电费。
你不会知道这个镀层的配方是怎么摸出来的,也不会知道那个改槽的铣工叫什么名字。但你用的每一样东西,都是这么一点点改出来的。
下班的时候王师傅塞给我半盒车间发的润手霜,说之前刮毛刺磨的老茧,现在终于不会再裂口子了。
风从卷帘门吹进来,带着点铝屑和乳化液的味道,混着门口小卖部卖的冰汽水的气。
挺好。