上周在注塑车间蹲了整整三天。
之前凭老经验开的冷流道注塑模,每模打出来的PP薄壁件翘曲差0.3mm,调机的王师傅拧参数拧到手腕酸,擦汗的时候把工作服领口都浸湿了,还是压不住翘曲。一开始我觉得流体仿真就是那帮坐办公室的人搞出来的花架子——不就是把模型丢进软件里,出几张红蓝色的云图给领导汇报用?直到那次实在没辙了,咬咬牙花了两个通宵把流道模型建起来跑了一遍仿真,才发现之前踩的坑有多离谱。
别拿云图当结果——仿真跑出来的彩色图最会骗人
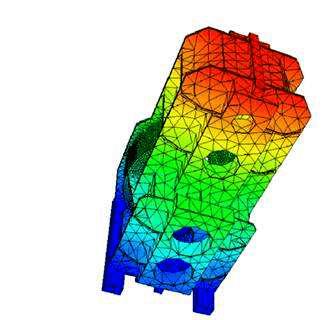
很多人对流体仿真的印象,停留在软件导出的那张渐变彩色图上:从蓝到红标着压力、速度的数值,看着特别专业。但真在现场待久了就知道,那种图最会骗人。
上次跑流道仿真,第一次出的云图上,整个流道的压力分布看着特别均匀,浇口位置的红色块也没超过材料手册上的推荐值,我当时都准备给领导发消息说问题找到了。说真的,第一次跑仿真出云图的时候,我还拍了照发朋友圈,觉得自己特别专业,结果现在翻回来看看,那张图根本没抓住核心问题。结果翻到后处理的细项数据才发现,浇口位置的剪切速率比PP材料允许的临界值高了15%——那个数值在总览云图上根本没单独标出来,红通通一片看着和正常工况没区别,实际上塑料在浇口位置已经被过度剪切,分子链断了,打出来的产品自然会翘曲变形。
就这么个被云图藏起来的小问题,之前我们凭经验调了三版流道直径,拆了两次模,花了快小两万的加工费,结果全是无用功。
最磨人的不是划网格,是你根本摸不准真实的材料参数
刚接触仿真的时候,我总觉得难点在画网格——网格划粗了算不准,划细了算一次要耗十几个小时,电脑风扇转得像要起飞。真在现场做久了才发现,网格根本不是最大的坎。
最磨人的,是你输进软件的那些材料参数,全是实验室理想条件下测出来的数。比如手册上标着某款PP在220℃下的熔体粘度,那是实验室用标准剪切速率测出来的。可实际车间里,塑料在流道里高速流动,剪切速率是实验室测试值的几十倍,再加上流道内壁因为反复摩擦,实际温度比料筒设定值高了8℃,真实粘度比手册上的数值低了近30%。
之前有次跑仿真,我直接照搬了手册上的粘度参数,算出来的充填时间是1.2s,结果实际机台打出来,整整1.8s才充填满。差了快一半的结果,就算网格划得再细,有什么用?
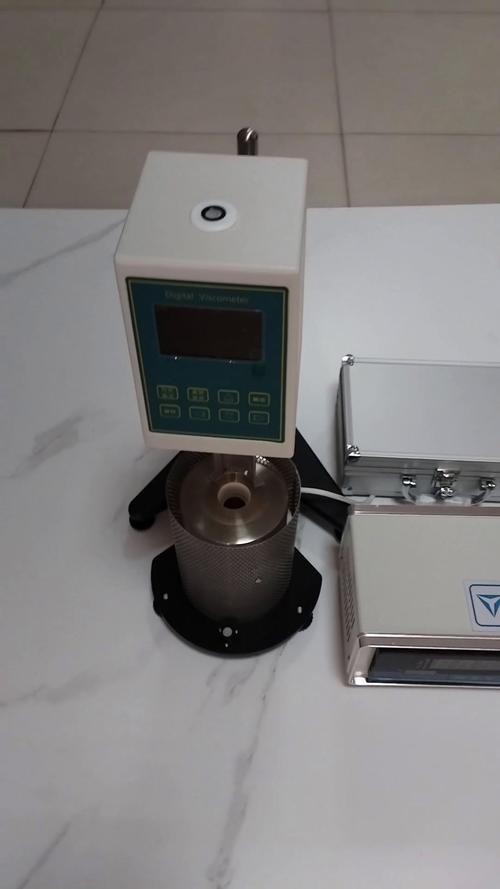
为了摸准真实参数,我们后来专门买了个便携的旋转粘度计,每次换材料的时候,直接从料筒里抽一点熔融的塑料出来,当场测实际温度、实际剪切速率下的粘度值。就这么个看起来笨笨的办法,把仿真和实际的偏差从30%压到了5%以内。
被一线师傅骂的仿真,大多是没进过车间的人做的
刚参加工作那会,我跟着去给别的厂做技术交流,碰到个做仿真的小伙子,给对方拿出一整套水路仿真的报告,说按照他的方案改冷却水路,模温能降12℃,生产周期能缩20%。结果对方车间的老师傅翻了两页报告,直接问他:”你知道我们这水路用了五年,内壁的水垢有多厚不?”
小伙子当场卡壳。
他建模型的时候,默认水路内壁是光滑的,换热系数取的是新铜管的理想值。可实际用了五年的水路,内壁的水垢厚得都快把管子堵死了,通流面积只剩原来的60%,实际换热效率连他仿真值的一半都不到。这种脱离现场的仿真结果,不被师傅骂才怪。
说实话,现在我们团队做仿真,第一步从来不是开电脑建模型。是先花半天时间跑现场:摸清楚机台的实际注射压力波动范围,量一下流道加工的实际粗糙度,甚至要拿个通球塞到冷却水路里,看看有没有堵的地方。把这些真实的边界条件输进软件,跑出来的结果才真的能用。
现在算下来,我们上次改流道的那个项目,前后跑了四次仿真,总电费都没超过两百块,省下来的拆模加工费、停线损失,够给整个团队发两次季度奖金。
真的,别信那些说仿真能100%还原实际工况的鬼话。
它不是魔法。
就是个帮你少走弯路的计算器。
上次把改完流道的模装上机,打出来的产品翘曲稳定在0.05mm以内,王师傅递了根烟过来,说之前觉得你们搞电脑的都是坐办公室瞎想,现在看来这东西还真能省力气。我当时没好意思接话——换在三年前,我自己也是这么觉得的。