沾着切削液的测振仪:车间里没人愿意说的‘机器体检表’
2026-10-19 04:31:55 作者:网编
分类:文章
上周三在精加工车间蹲了俩小时,就盯着那台2号卧加的主轴。之前点检的师傅揣着个硬邦邦的塑料壳玩意儿,往主轴端盖上一贴,数显跳了0.12mm/s,他嘬了口气,说还好,换的新轴承没白装。
别笑。这东西救过整个产线的班。
那玩意儿不是花架子,是给机器搭脉的
很多人第一次见测振仪,觉得不就是个带数显的小传感器?说白了,就是把你手搭在运转电机上那点模糊的“麻不麻、震不震”的体感,拆成三个实打实的数值:振动的加速度有多大、晃的幅度有多少、振动的速度值在什么区间。
工业级测振仪最核心的部件从来不是那块彩色屏幕,是探头里嵌着的薄压电陶瓷片——别听销售吹什么自研算法、AI诊断,最根上的原始振动信号,全靠这层陶瓷受震时挤压产生的微伏级电信号,后面的算法再花哨,源头不准,全白搭。
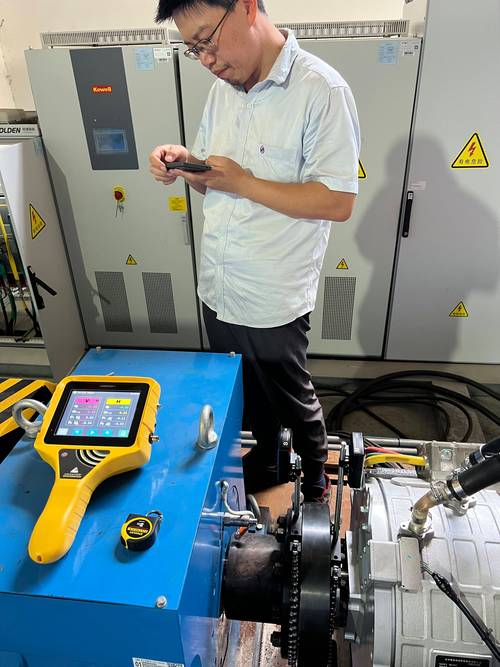 车间师傅手持测振仪触碰卧加主轴外壳测量
我之前见过新手图便宜,买了个几十块的消费级测振仪去测厂区的离心风机,数显跳得欢,看着跟我们用了八年的老校准仪器数值差不离,等真拆开机壳看轴承,磨损量已经快到报废标准了。为啥?那便宜货里的陶瓷片灵敏度根本不稳,夏天车间温度冲到42度,切削液顺着探头缝渗进去,冬天在室外测塔筒上的风机,零下十几度的温度一冻,那数值飘得能上天。
你以为往机器上一贴就完事?难的全在细节里
好多没在现场待过的人,觉得测振是天底下最简单的活——拿个仪器往机器上一按,读个数,合格就打勾,不合格就报修。真不是。
白测。
上次见个刚毕业的大学生,测电机轴承振动的时候,探头斜斜靠在薄铁皮做的防护罩上,测出来的振动值比实际值低了快一半。他测的是防护罩跟着晃的数,不是轴承本身的振动啊!
靠谱的测量,探头接触面必须和被测金属面完全垂直,按上去的力度得刚好——太松了,探头自己的共振会叠进信号里,数值偏高;太紧了,探头的固有频率会干扰真实振动,数值偏低。老工人凭干了十几年的手感就能找对那个劲儿,新手上手得练俩礼拜,按坏好几个探头才能摸准门道。
更坑的是频率匹配的问题。比如高速齿轮箱的啮合振动,频率能冲到几千赫兹,你要是拿个频率响应范围只有几百赫兹的便宜测振仪,根本抓不到那个藏在高频里的振动尖峰。等你摸着机器开始麻手、能听到异响的时候,齿面已经剥落得快磨穿了。
 测振仪压电陶瓷探头内部结构拆解图
之前我们循环水站的一台水泵,连续三个月测的振动值卡在2.3mm/s,刚好踩在合格线边上,没人当回事。结果有天夜班,轴承直接抱死,把连接电机和泵轴的联轴器都拧断了,停线整整8个小时。后来拆下来检查,是轴承内部的保持架裂了,产生的振动频率特别低,我们当时用的老款测振仪低频响应不够,根本没捕捉到那点藏在低频里的异常。后来我们专门给测振仪加了低频测量模块,才把这类漏检的问题兜住。
别被网上吹上天的“智能测振”忽悠瘸了
现在一搜测振仪,全是吹自己带AI诊断的——能直接识别轴承故障、不对中、齿轮磨损,说得神乎其神,好像拿个仪器贴上去,机器哪坏了能自动蹦出来答案。
说实话,我用了快十年这类仪器,真没见过几个在车间复杂环境里能靠谱落地的。
为啥?车间里的振动源太杂了——隔壁机床正在硬切削,天车吊着钢卷从头顶过,旁边的空压机房在突突转,所有的振动信号全混在同一条通道里,就靠个几百块的传感器,你说AI能把这些杂七杂八的信号拆得明明白白?扯呢。
不过话说回来,也不是说所有带智能功能的测振仪都是智商税。真正能用的智能功能,根本不是直接给你下“轴承外圈故障”这种绝对结论,是帮你把每次测的数值存在同一个测点的档案里——比如2号电机的驱动端,第一次测是1.2mm/s,三个月后测是1.8,再过俩月是2.4,它能盯着这个数值的上涨趋势,到了预设的阈值给你发个提醒,告诉你这个测点的振动在涨,该安排检查了。这就够了。真追求那种一键出故障诊断的,等你照着结论拆机器的时候,耽误的生产时间,比省下来的钱多得多。
我们车间那台用了快十年的测振仪,外壳都磕掉了半块漆,屏幕边角裂了一道细缝,但是每年送计量院校准回来,测出来的数还是准的。之前有人提议换那种带大触屏、能连wifi、数据自动上传云平台的新款,拿回来试了一周,师傅们全给退了——戴厚劳保手套根本点不动屏幕,揣在工具包里蹭两下就卡机,哪有原来那个硬塑料壳子,三个大按键按下去就能快速出数的靠谱。
前几天我拿那台老测振仪去测刚换完的主轴,探头贴上去的瞬间,数显稳稳停在0.08mm/s。那感觉就像给刚换完零件的机器把了个脉,跳得稳当,就知道这个月的夜班,能踏实眯一会了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
沾着切削液的测振仪:车间里没人愿意说的‘机器体检表’
文章链接:https://zystgy.cn/a/62268