说实话,刚入行的时候我也觉得,不就是贴个胶带吗,能有多大难?
别把工业封箱当贴胶带
很多人对这道工序的误解,就是觉得它和家里拆完快递拿胶带粘纸箱没区别。错。工业封箱的核心从来不是”把箱子粘上”,而是要让封好的箱子扛住运输路上的所有折腾——从生产车间的传送带,到物流中心的分拣线,再到快递员的三轮车,一路上抛、扔、堆、压,胶带要是出一点问题,整箱货就可能报废。
差一点都不行。
那些刚从切纸机下来的瓦楞板,表面因为裁切带的静电,沾着细碎的纸毛,要是封箱头的压辊没有把这些浮毛蹭干净就直接贴胶带,看着当时粘得牢,等运到南方梅雨季的仓库,潮气一钻进去,胶层和纸面之间那层浮毛就是天然的空隙,整箱货散架都是分分钟的事。我之前碰到过新来的调试工,把封箱头的压力调松了半格,结果一上午下来,三百多箱到物流仓的时候,胶带翘边,货撒了半托盘,被仓管追着骂了三公里。
通常来说,胶面要和纸箱的中缝对齐到1毫米以内,压辊走过的时候,压力得刚好把瓦楞纸表面的浮尘压开,让胶层吃进纸纤维里,不是浮在光滑的纸面上。这些参数没有什么玄乎的算法,全是车间里攒出来的经验——冬天温度低,胶的粘性会下降,压力就得稍微调大一点;夏天梅雨季空气潮,纸面软,压力就得放轻一点,不然直接把瓦楞纸压破,封了也白封。
容易被忽略的那几个零件
很多人觉得封箱机不就是个铁架子,上面装个胶带座?真拆开来看看,里面的零件个个都有讲究。
折箱的挡块——就是把纸箱的上下盖顺着棱线推折到位的那个小金属块,看着就是个硬疙瘩,要是位置偏了半厘米,折出来的箱盖就会歪,封出来的缝就是斜的,物流扫码的时候都扫不上。还有切胶带的那个锯齿刀片,倾斜角度差个两三度,切出来的胶带断面就会带毛刺,下次拉胶带的时候就会卡壳。折箱的时序、刀片的锋利度、压辊的材质,这三个是极易被偷工减料的地方。
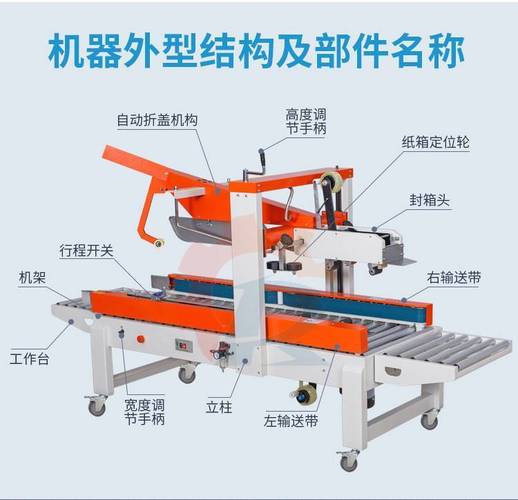
我之前就见过有人图便宜,把原厂的钢挡块换成3D打印的塑料块,才用了半个月,塑料块就被传送带蹭得磨平了边,折出来的箱盖要么翘着,要么压皱,一天下来光返工就花了快两千块,省的那点零件钱全赔进去了,说起来都好笑。
尤其是压辊,很多人随便找个硬塑料轮子就往上装,根本不管摩擦力够不够。硬塑料的压辊走在纸面上打滑,压不紧胶带,走过的地方留着一圈空气泡,看着贴得平,手指一搓就翘边。原厂的压辊一般是带点弹性的橡胶材质,摩擦力够,走过的时候能把胶带整个压进瓦楞的缝隙里,连带着把纸面上的浮毛蹭干净,贴出来的胶带连个褶皱都没有。
那些没必要的”技术迷信”
干的时间久了,总能碰到各种奇奇怪怪的”行业经验”,听着有道理,实则全是坑。
比如很多人觉得封箱胶带越厚越好,非要换那种摸起来硬邦邦的超厚胶带。说实话,真不是。之前有个客户非要换100微米厚的胶带,结果封箱机上的胶卷根本装不上,而且厚胶带的硬度过高,冬天的时候一冷就脆,折个角就裂,反而不如60微米左右、带点拉伸性的BOPP胶带好用。
还有人觉得封箱速度越快越好,把传送带开到飞起来,觉得效率高。结果呢?封箱头根本来不及反应,胶带还没压平,箱子就顺着传送带流走了,出错率蹭蹭往上涨。通常稳定的生产速度,一般是每分钟30到40箱,快了反而得不偿失。
说回和普通人相关的事——你拆快递的时候摸一下胶带的贴合度,就知道这厂家在封箱这道工序上花没花心思。要是胶带贴得平平整整,没有气泡,没有翘边,那大概率这箱货在路上不会被颠散;要是胶带皱巴巴的,一撕就下来,那这箱子里的东西,估计在路上被扔了好几个来回。
现在有些新的封箱设备,带视觉识别系统,能自动识别纸箱的大小,自动调挡块的位置,不用人手动拧螺丝调参数,换不同尺寸的箱子,10秒就能调好。不过话说回来,就算机器再智能,日常的点检也省不了——每天上班先摸一下压辊有没有沾胶,刀片钝不钝,挡块歪不歪,这些事,再贵的传感器也替代不了,对吧?
上次去快递网点取件,碰到个小哥抱着个散了架的纸箱找客户,箱子上的胶带翘得老高,连个压痕都没有。我站在旁边看了半天,突然想起车间里那声脆响——其实工业里的很多道理,落到日常里都是通的,把不起眼的小事做扎实,就不会出大问题。