颚式破碎机衬板磨损快?一线攒的实操调整技巧能省大半年耗材钱
2026-10-18 14:09:59 作者:网编
分类:文章
上周帮山东一个砂石厂看设备,开机刚3小时,出料口就卡了块磨得变形的高锰钢衬板。老板蹲在旁边抽了半包烟,说这已经是这个月换的第三套了,算下来光衬板钱就小十万。
真的。
很多人觉得颚式破碎机衬板磨得快,就是材料不行,买贵的就完事。
根本不是。
大部分时候,都是调试的时候那几个参数没摸对,硬生生把衬板的寿命砍了一半都不止。
别上来就换高端材质,先查你是不是把排料口调错了
很多现场运维的师傅,刚换完新衬板,就想着把出料口收小一点,出的料细了,卖价能高一点。
这是最容易踩的坑。
拿花岗岩、玄武岩这类饱和抗压强度超过100MPa的硬岩举例,要是排料口比设备铭牌标注的最小值还小个5-10mm,破碎腔里的物料根本排不出去,反复在腔里被挤压研磨。本来颚破的核心破碎力是劈裂冲击,现在变成了持续的磨剥作用,衬板表面靠冲击形成的高锰钢加工硬化层,会被快速磨掉,实测下来这种工况下的衬板寿命,能比正常工况短60%都不止。
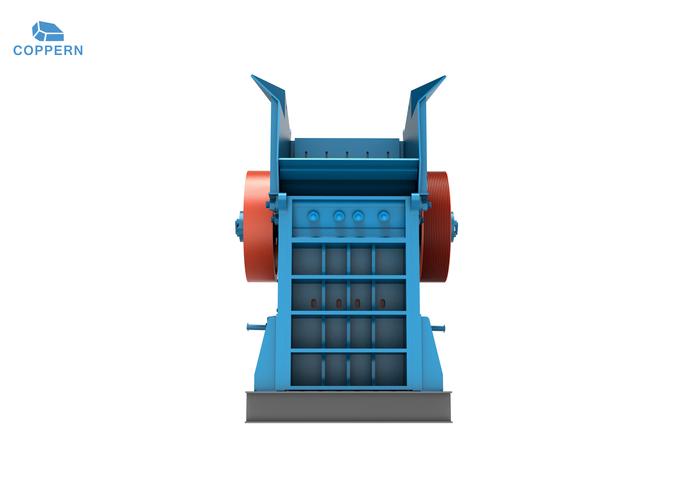 颚式破碎机排料口调整垫片结构现场实拍
问:排料口的间隙到底怎么算才合适?
答:拿69型颚破来举例,铭牌标注的最小排料口是50mm,那你日常调整的间隙就别低于40mm(也就是铭牌值的80%)。要是想要更细的出料,别让颚破硬扛,把后续圆锥破的排料口收小就行,跨设备分工,才能把寿命拉满。我见过最离谱的一个老板,把69颚破的排料口硬调到30mm,结果衬板用了不到3个月就磨穿,还把动颚轴给震裂了,修一次花了二十多万,图啥啊。
给料节奏乱,再好的衬板也扛不住俩月
很多砂石场给料图省事,挖机直接把整斗料往进料斗里倒,不管料里有没有超大块,有没有结块的湿泥,只要进料口能塞进去就开干。
这也是衬板短命的核心原因。
颚破的给料讲究连续、均匀,料层高度最好稳定在破碎腔高度的2/3位置。要是图产能满灌破碎腔,物料高度超过动颚的悬挂点,额外的静压力会直接压在衬板上,本来动颚的摆动力是用来劈裂石头的,现在要多扛这部分静压,衬板的局部磨损量能直接涨30%。更别说偶尔扔进去的超大块,直接卡在破碎腔的上部,反复撞击衬板的齿尖,不出俩月齿尖就全撞平了。
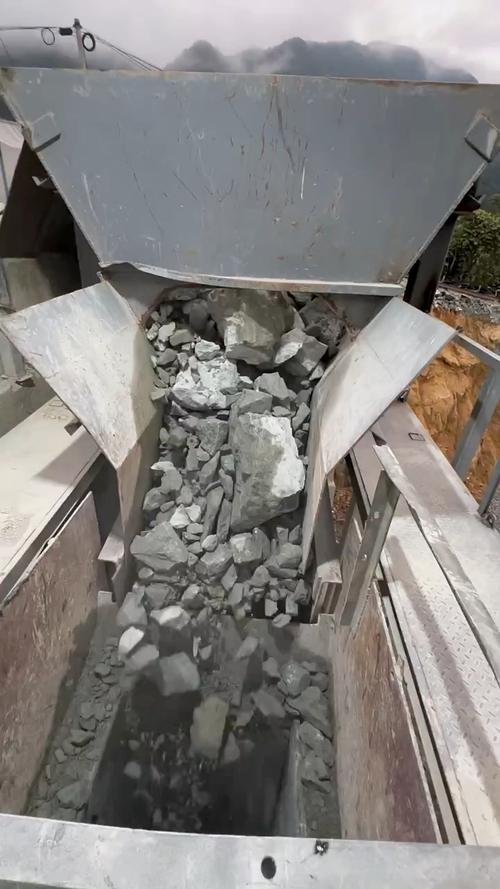 颚式破碎机配合振动给料机均匀进料现场场景
问:给料的时候带点湿泥会不会加速衬板磨损?
答:当然会。尤其是当泥料占比超过20%的时候,细泥会堵在破碎腔的下部,把排料口的间隙糊死,物料排不出去就形成“闷车”状态。这时候衬板之间磨的不是硬石头,是混着石粉的泥浆,那种持续的磨剥力比干石头狠多了。之前在河北见过一个洗砂线的颚破,因为上游山皮石带了太多泥,衬板用了45天就磨得漏了,拆下来看表面根本没有加工硬化的亮层,全是被泥磨出来的麻坑,看着都心疼。
安装时的小细节,很少有厂家会主动跟你提
很多人换衬板,流程就是:拆旧衬板、把新衬板往机架上一靠、拧上固定螺栓、开机。
就完事了?
差远了。
衬板和动颚、定颚的基体之间,必须要填充环氧树脂或者铅板,把所有间隙填实。要是留着空隙,动颚摆动的时候,衬板不是整体受力,是局部的点在反复撞击石头,时间长了衬板轻则被撞裂,有间隙的位置的磨损速度,是紧密贴合位置的3倍都不止。
还有个没人愿意说的小技巧:新衬板安装的时候,别上下对称装。因为破碎腔下部的磨损速度本来就比上部快30%左右,把上下两块衬板反过来错位安装,能把整套衬板的整体利用率提20%左右。
💡 换完新衬板别直接满负荷开硬岩,先空转1小时,再喂点软的石灰石磨半小时,让衬板表面的加工硬化层先稳定形成,再上硬岩,寿命能高一大截。
说实话,做工业运维久了就知道,没有什么设备是天生就容易坏的,大部分的故障,都是图省事攒出来的。之前有个在浙江做石子加工的老板,听了这几个调整方法,把排料口调回正常值,给料机的调速阀重新校准了下,又把所有衬板拆下来重新灌了环氧树脂填实间隙,之前3个月换一次的衬板,现在用了快8个月还没换下来,算下来光耗材钱省了快二十万。
哦对,还有个常见的误区:很多人觉得衬板越硬越好,专门买那种超高锰钢的材质。其实根本不对。硬岩破碎的时候,高锰钢的韧性才是核心,太硬的材料受冲击容易开裂,反而用不住。
别踩坑。
对了,还有人问,衬板磨损到什么程度必须换?其实很简单,当衬板的齿高磨掉1/3的时候,就可以安排更换计划了,别等到磨平了再换——那样破碎效率能掉一半,还容易把偏心轴的轴承震坏,修一次的钱,够买两套衬板了。
上次那个山东的老板,按说的方法调完,上周给我发微信,说新换的衬板跑了俩月,看磨损量最多再用4个月,比之前的寿命翻了一倍多。
就这点事。
真的不难。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
颚式破碎机衬板磨损快?一线攒的实操调整技巧能省大半年耗材钱
文章链接:https://zystgy.cn/a/62232