刚跨进车间门,安全帽带还没系紧,热风裹着淡淡的熔融塑料味就扑过来。带我的王师傅伸手拽了我胳膊一把,往后退了半米。
“别凑出料口太近。”
我顺着他指的方向看过去,模头正源源不断吐出亮银色的粗料条,软得像煮过头的手工面条,旁边高速旋转的切刀追着料条转圈,切下来的小颗粒“哗啦”掉进下方的冷却水槽。
刚站到出料口旁的第一反应
很多人第一次见造粒现场,第一反应是“就这?”
不就是把塑料熔了挤成条,切小了吗?
真站半小时你就知道,这事儿看着糙,实则每一步都卡着精度。料条从模头出来的直径误差不能超过0.2毫米,不然切出来的颗粒大小不均,下游注塑的时候下料都卡料。夏天车间温度高,模头的温度要比冬天调低个两度,不然料条软得挂在切刀上,连切带粘,半小时就能攒一堆废块。
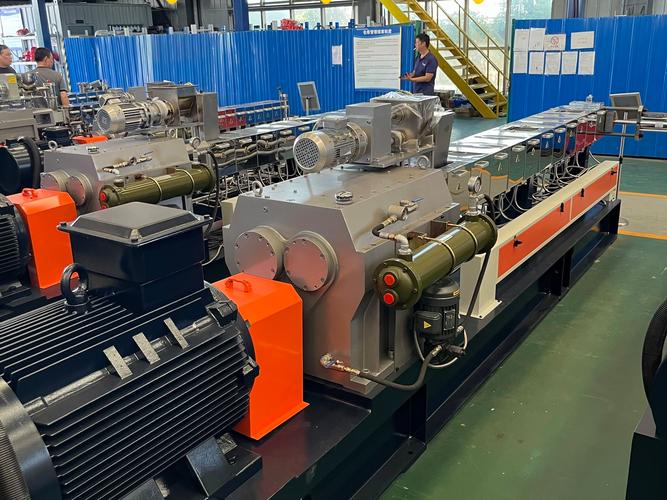
我上次来的时候刚好赶上换色,前一批是做黑色阻燃料的,机筒里还留着残料,师傅拿了半袋白色的“清机料”从进料口倒进去,开着机空转了二十分钟,直到模头挤出来的料条全是干净的乳白色,才敢倒新的树脂粉进去。就这清机的步骤,新手至少要多花十分钟,因为总怕没清干净,反复看料条的颜色,王师傅扫一眼就知道什么时候该停。
别光看挤出来的条,螺杆才是藏着功夫的地方
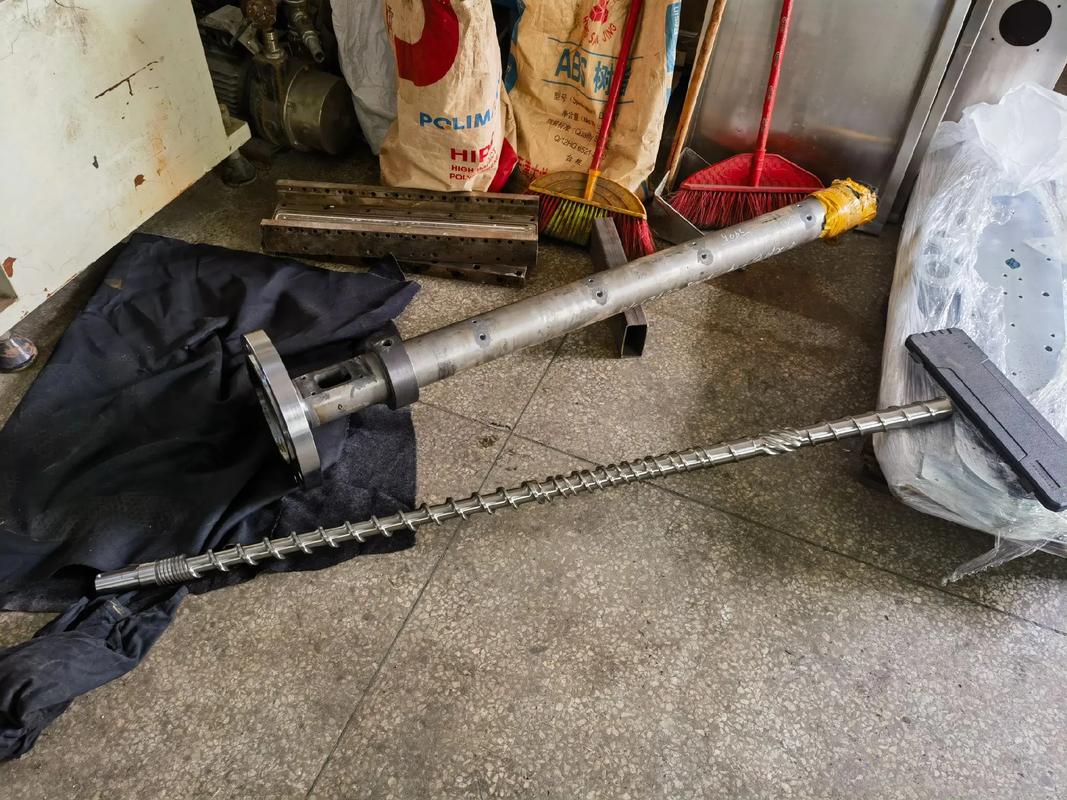
很多人盯着出料口看半天,根本没注意到机筒里面藏着的那根两米长的螺杆。
螺杆上的螺纹块不是随便焊上去的。上次仓库拆下来一根报废的螺杆,我们凑上去看才发现,靠近进料口的那段,螺纹块间距宽,是专门把固态的树脂粉往前推的,推到中段的熔融区,螺纹块突然变密,还带几道剪切齿,就是靠这几段齿,把抱团的树脂剪碎,让从侧加料口倒进去的玻璃纤维、色粉、阻燃剂和基料混得匀匀的。离模头最近的那段,螺纹又变回宽间距,把混好的熔融料稳稳推到模头,不会因为压力忽大忽小挤出来的料条粗细不均。
去年新来的学徒图省事,把中段的混炼块装反了,开机挤出来的料条一道深一道浅,切出来的颗粒一半带黑条,整批料直接降等,亏了小两万。现在那根装反的螺杆还在仓库墙角扔着,每次带新徒弟都要拉过去看一眼,省得再犯同样的错。
那些看着不起眼的小误差,能毁了整锅料
切粒转速和出料速度的匹配度,是机台师傅最不愿意教给新手的“压箱底”本事。
你以为切刀转得越快越好?不对,出料速度快半米每分钟,切刀转速没跟上,切出来的颗粒就是椭圆的“米粒子”,客户收了货要挑半天,下次都不愿意找你拿货。切刀转快了呢?直接切出一堆碎末,过筛的时候能筛出来小半袋废粉,这些废粉不能直接混回新料里,只能当低价的回料卖,算下来又是一笔损失。
还有水槽的温度。夏天没开循环冷却的时候,水槽温度飙到三十多度,刚切出来的颗粒表面没及时冷却,堆在料斗里半小时就粘成块,倒都倒不出来。王师傅说前几年刚建厂的时候,有次赶上停电,冷却泵停了四十分钟,整料斗的颗粒全粘成了半米大的块,最后用凿子敲了一下午才弄碎,折腾得所有人都加了晚班。
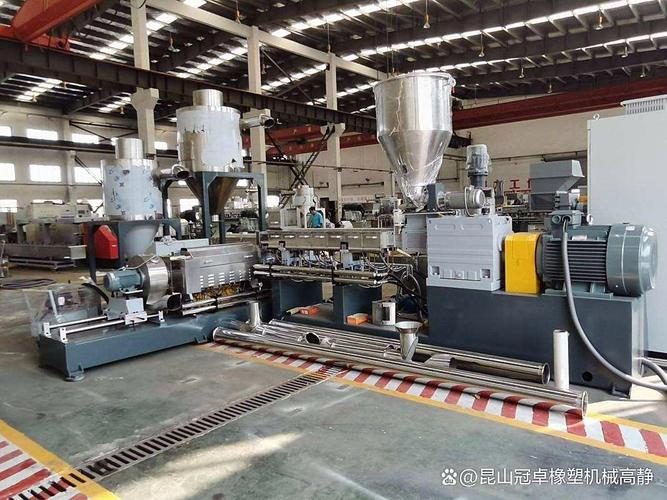
说实话,以前我刚入行的时候也觉得,这不就是把塑料磨碎了重新熔了拉条,赚的是废品的差价?直到上次跟着王师傅去下游客户的注塑车间,看见人家把我们造的半透明颗粒倒进去,半小时就出来一个光溜溜的空调面板,才反应过来——这小小的颗粒,是整个塑料产业链上承上启下的一环。没有这一步把所有助剂混均匀,你拿到的塑料面板可能用两年就发黄,可能掉在地上就裂,根本扛不住日常用的强度。
现在车间的排风系统比前几年好太多,以前满车间飘塑料味,工人待一天回家头发上都沾着细粉,现在操作间全是新风,待几个小时也不会觉得闷。下班的时候我兜里揣了两把刚切出来的浅灰色颗粒,凉丝丝的,攥在手里能感觉到棱角的硬度。早上刚进车间的时候,那堆装在编织袋里的白色树脂粉,现在变成了规规整整的小颗粒,等着被运去几百公里外的工厂,变成你家里某件没注意过的日用品。