上周去山东聊城一个做复合肥的生产车间,刚进门就撞见操作工蹲在环模旁边撬硬料块——满头是灰,看见我就吐槽,说调了快俩小时的喷液量、模孔压缩比,甚至把切刀拆下来重新磨了三遍,还是隔20分钟就堵一次,一上午废了快半吨的料。
说真的,我最烦那些上来就给你报一堆理论公式,说堵料是因为”颗粒团聚动力学失衡”的专家,到了车间连模孔在哪都找不着,说的话半毛钱用没有。
没用的。
很多人碰到湿法工业造粒堵模,第一反应是翻设备厂家给的参数表,挨个调黏合剂浓度、滚筒转速、进料量,折腾大半天,问题还是反复出现——因为大部分堵料的根源,根本不在动态参数上,而是你从原料进场那一步就埋下的雷。
先搞懂:你家的工业造粒堵料,根本不是参数错了
💡 我见过太多车间,把工艺手册翻得卷边,还是解决不了堵料问题。之前接触过一个做有机肥的厂,秸秆粉的含水率差了1.2个百分点,成粒率就从92%掉到61%,模孔三天两头堵。为什么?因为细粉里的游离水含量超标,在进料口就提前和黏合剂形成了半干的泥团,还没到模孔挤压环节,就已经在模腔里结块了。
问:我每次进原料都测了含水率,为什么还是会出现提前结块的情况?
答:测含水率别只测表层。之前有个客户,每次取样都是从料堆最上面抓一把测,显示含水率12%,符合生产要求,结果一翻到底层,因为雨季漏雨返潮,料堆中心的含水率飙到18%,混着黏合剂进去,不堵才怪。正确的取样方式是按”上中下、左中右”六个点分别取样,混合均匀了再测,出来的数据才作数。
最容易被漏的细节:黏合剂的雾化角度差5度,堵料概率涨40%
说实话,很多厂买的喷液喷嘴,根本没根据自己的造粒机滚筒直径算过雾化角度。就拿直径2.5米的滚筒造粒机来说,喷嘴的最佳雾化覆盖角是110度——如果角度太小,喷出来的黏合剂就会集中在滚筒中间的料层上,局部黏合剂过量,形成的大球块硬邦邦的,挤不过模孔就堵在进料侧。角度太大呢?黏合剂直接喷到滚筒内壁上,挂一层硬壳,掉下来就是大小不均的硬块,跟着料走,照样堵。
❗ 别信网上说的”统一选120度喷嘴”的套话,不同的料床高度、不同的进料速度,匹配的角度都不一样。通常我们调试的时候,会在空机状态下开喷嘴,看喷雾锥面是不是刚好覆盖整个料层的高度,不碰壁、不打空,这个角度才是对的。
问:我们换了好几个品牌的喷嘴,还是喷不均匀,是喷嘴质量问题吗?
答:大概率不是。很多厂的压缩空气管路没装稳压阀,车间里同时开了气刨、喷砂的设备,气压一波动,喷嘴的雾化效果直接垮掉——本来是细雾,气压低的时候就变成柱状水柱,喷到料上就是一个硬泥团。别光盯着喷嘴本身,先测一下喷嘴入口的气压波动值,稳定在±0.02MPa以内,再谈喷嘴选型的事。
别等堵了再救:日常巡检要盯的两个“早期信号”
很多操作工是等电流突然往上窜,听见模腔里传出金属摩擦的异响,才停机撬料——这时候模孔里已经堵了快三分之一的孔了,清理一次最少要40分钟,耽误生产不说,硬料块刮花模孔的内表面,后面堵料只会越来越频繁。
✅ 早期信号其实很好找:
- 造粒机出料端的颗粒大小突然变碎,细粉占比从平时的5%涨到15%以上,说明已经有部分模孔被堵了,有效挤压面积变小,挤出来的颗粒强度不够,碎料多。
- 切刀位置的出料温度比平时高3-5℃——堵的模孔里的料因为反复挤压摩擦,温度会比正常的料高,热传导到出料端,伸手抓一把就能感觉到温度异常。
我之前碰到个经验特别足的老操作工,他说他每次接班,先抓一把出料的颗粒攥一下,硬不硬,碎不碎,再凑上去闻一下有没有因为过度挤压产生的焦味,比盯着仪表看半小时还准。
真的,工业造粒这行,没有什么放之四海而皆准的神参数。你翻再多的论文,背再多的工艺手册,不如在车间蹲两个班次,摸清楚自己家设备的脾气,知道哪个料堆的底层容易返潮,哪个时段车间气压波动大,这些藏在细节里的东西,才是解决实际问题的关键。
哦对,上次那个聊城的复合肥厂,后来我们过去排查,发现是他们的取样环节一直只测表层料,料堆底层因为上个月下雨漏了顶棚,含水率超了快6个点,把漏雨的地方补好,调整成六个点取样,再给喷嘴管路装上稳压阀,堵料的问题当天就解决了——之前他们白调了快半个月的参数,想想都觉得好笑。
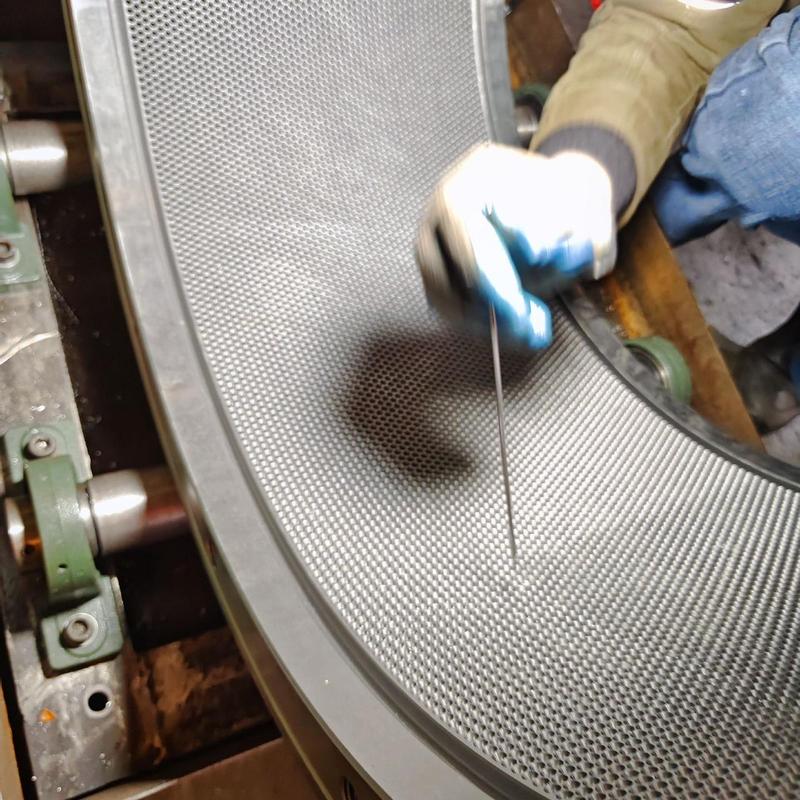
对了,顺便提个很多人踩过的坑:清理堵孔的时候,别用钢丝钻使劲捅,把模孔的内表面刮得全是划痕,下次再进料,细粉直接挂在划痕上,堵得更快。正确的清理方式是用铜棒顺着模孔方向轻敲,或者用专用的碳化硅磨料,开机空跑10分钟,把孔里的积料带出来,别用硬东西刮伤模面。