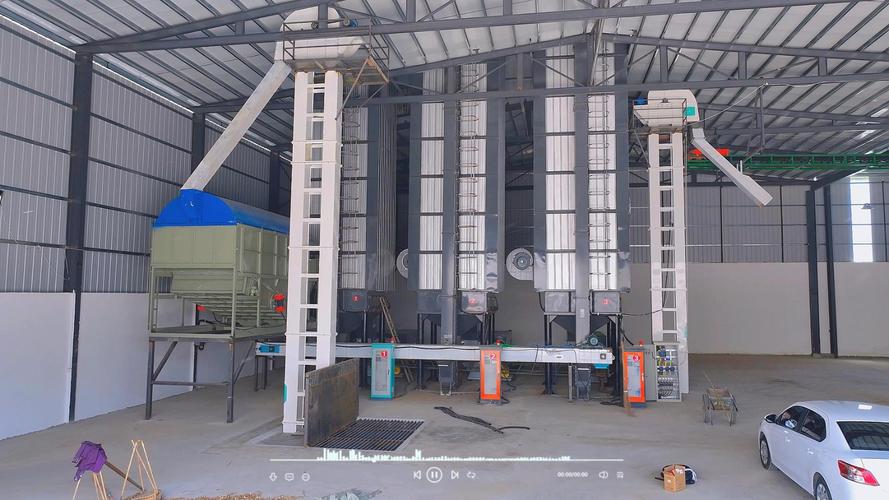
上周在苏州的零部件车间蹲点,刚进烘干线的门就被热风扑了脸——额温枪当场跳成37.8,我还以为自己阳了,结果是排风口漏的。
工长叼着烟蹲在旁边,指了指传送带上走的一排铝合金散热片:“这玩意儿刚喷完粉末,全靠这条线烘。烘不好,你家空调用俩月就掉漆。”
别拿家里的烘干机跟它比
很多人第一反应,不就是吹热风吗?跟我家阳台那台烘衣服的有啥区别?
区别大了。
家里烘衣服,只要摸起来干了就行,哪怕领口还潮点,大不了再烘十分钟。这种车间烘干不行。温度差3℃,时间差2分钟,最后出来的产品可能就是合格品和废品的区别。
这条线烘散热片,通常温度卡在175℃上下,误差不能超过±3℃,传送速度要精确到米/分钟级,走快了内部的水没排干净,走慢了粉末涂层会烤裂。
我上周刚看到一批次品,表面全是细碎的龟裂纹,工长说就是前阵子温控器飘了5℃,一整批两百多件全废,拉去回炉的时候,他心疼得直嘬牙花子。
我之前也觉得这玩意儿没技术含量,直到看到他们调参数——为了适配一批新的型材厚度,光调传送速度就试了七次,每次烘完拿含水率仪测,差0.2%都不行。
看不见的水才是要命的坎
说实话,我之前对干燥的认知,就是把表面的水吹干。
直到接触了做陶瓷插芯的厂——就是你家光纤接口那个白色的小陶瓷头,比米粒大不了多少。这玩意儿要是内部孔隙里的水没排干净,后续高温烧结的时候,水会瞬间汽化,直接把陶瓷撑裂,一裂就是整批报废。
这种烘干工序的核心从来不是“把水烤干”,而是“在不破坏材料性能的前提下,把含水率控制在指定阈值内”。
这里的难,是你不能急。
要是为了赶产能,直接把温度拉满,材料表面的水先蒸发,结一层硬壳,孔隙里的水被封在里面,再加热就会鼓泡、开裂。跟你烤面包一个道理——火太大,外面糊了,里面还没熟。
去年帮一个做3D打印耗材的客户调参数,一开始为了赶订单,把原来的60℃烘4小时,直接改成90℃烘2小时,结果打出来的线材全是气泡,打印的时候噼里啪啦冒火星,客户差点没跟我翻脸。后来还是老老实实降了温度,加了一段抽真空的工序,把孔隙里的水汽抽出来,才解决问题。
那些藏在车间里的“笨办法”
不少小厂为了省成本,总想着砍工序,最后反而吃了大亏。
比如这条烘干线的末端,有一段3米长的冷风段。别嫌浪费——刚烘完的零件温度高,要是直接拿到室温环境里,空气中的水汽会在零件表面结露,等于白烘。之前有个做五金件的小厂,把冷风段拆了省电费,结果零件放俩小时,含水率又回到了烘之前的水平,整批货发出去全被退了回来。
还有的车间,会在烘干箱里装一排湿度探头,不是看温度,是看排出去的空气里的湿度。要是湿度降不下去,说明里面的水还没排干净,哪怕温度到了,时间到了,也不能停。
你说这是笨办法?但就是这些笨办法,撑住了大部分工业产品的质量底线。
昨天那个苏州车间的工长给我发消息,说换了新的温控模块,最近的次品率已经降到千分之二了。
热风还在呼呼吹,没人会特意注意到这条运转的线。但那些从线上下来的散热片,正安安稳稳装在你家的空调外机里;那些细小的陶瓷插芯,正插在你家的光纤接口上;那些烘得刚刚好的刹车片,正装在你上下班开的车的轮子里。
没什么惊天动地的技术。就是热风、传送带、还有一群盯着参数不敢走神的工人。
哦对了,刚才进门的时候扑我一脸的热风,就是他们给散热片排的余温。