推开门先闻见那股温吞吞的碱味——不是电镀车间那种刺得人嗓子疼的酸雾,是38度恒温槽飘出来的、混着点次磷酸钠淡味的热气。管槽的张师傅正拿个漏勺从槽里捞刚镀完的小零件,水珠顺着不锈钢漏网往下滴,落在水泥地面上洇出一小片深色的印子。
没人给这槽接正负极。
不用挂电极的上镀逻辑
很多刚进车间的人第一反应都是:不接电极怎么上镀?
说白了就是槽子里的药水自己会找地方发生反应。只要工件表面是干净的、能被水完全打湿的,它就顺着表面匀着往上长镍层,不管你是螺丝的内螺纹缝隙,还是齿轮的齿根位置,只要药水能泡到的地方,镀层厚度差通常不超过10%。
这可比电镀靠谱太多。电镀靠电流驱动金属离子往工件表面跑,离电极近的地方电流大,镀层结得厚;离得远的地方电流弱,镀层薄,碰到深盲孔或者细内孔,电流根本钻不进去,孔口镀得厚得能刮下来,孔底亮得跟没处理过似的。我之前见过个刚入行的小孩,拿个带20mm深盲孔的铝件去做电镀,捞出来当场傻了眼,返工返了三天,还是过不了质检。
化学镀就没这毛病。它不靠电流推,靠的是药水里面的还原剂在工件表面的催化作用,把镍离子还原成金属镍,一层一层往上堆。哪怕是形状再怪的异形件,只要药水能浸到的位置,镀层厚度都差不了多少。
当然也不是没有代价。这药水娇贵得很,温度必须稳在38到42度之间,pH值得卡在4.8到5.2的区间,差一点,要么镀层长不上去,要么整个槽的药水自己分解,飘得满槽都是黑渣,半槽药水就这么废了。
最容易砸锅的工序
别信那些说化学镀就是”把零件扔进去泡着就行”的鬼话。前处理是化学镀的命根子。
很多人栽就栽在这一步。比如零件表面的切削油没除干净,哪怕只有指甲盖那么大一点油印,药水在那个位置根本反应不起来,捞出来就是一块鼓包的镀层,用手一扣就掉。还有活化的步骤,钢铁件得过稀盐酸,把表面那层薄薄的氧化膜溶掉,时间短了氧化膜没除净,镀不上;时间长了工件表面被酸过腐蚀,镀层发花,跟长了癣似的,根本过不了外观检查。
之前车间接过一批液压阀套的订单,就是因为除油槽的加热管坏了,温度掉了两度,值班的工人没盯着温度计,除油不彻底。那批件镀完装到阀里,用了不到三个月,镀层就掉渣,把阀芯卡得死死的。货退回来的时候,车间主任的脸黑了整整一周,管前处理的小徒弟被扣了半个月绩效,蹲在槽边刷了三天的零件。
还有补加药水的步骤也讲究。硫酸镍、次磷酸钠这些料,得一点一点顺着槽边加,边加边搅拌,要是倒得猛了,局部浓度太高,药水直接在槽里自己分解,生成一堆没有用的镍渣,不仅浪费料,还得把整个槽的药水全部过滤、调整,折腾大半天才能重新开线。
藏在日常里的应用
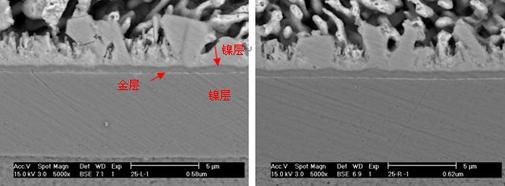
别觉得这东西是车间里的冷门技术。你家里自来水龙头里那个转着不漏水的陶瓷阀芯,表面那层耐磨的合金层,很多就是用化学镀做的;还有工程机械上的液压杆,靠这层致密的镀层扛着泥沙和油液的腐蚀,能用五六年不生锈。
当然也不是万能的。它怕高硫的环境,怕强酸碱,要是把镀了镍的零件长期泡在浓盐酸里,镀层照样会被溶掉。现在很多做航空零件的车间也开始用化学镀,那些形状奇奇怪怪的钛合金结构件,靠电镀根本镀不匀,化学镀就能顺着表面长出均匀的镀层,但是要求也更严,药水里面的杂质含量得控制在百万分之一的级别,差一点,镀层的孔隙率就不达标,过不了规定时长的盐雾测试。
管槽的张师傅捞完零件,把漏勺搁在槽边,抹了把额头上的汗。
哪有什么神奇的工艺。
无非是盯着温度计,盯着pH值,把每一步的细节盯牢了,才能出合格的件。