刚跨进三楼车间的门,先撞上一股混合着PVC绝缘皮受热的软塑料味,还有淡得几乎抓不住的焊锡烟味。传送带在脚边低低嗡鸣,穿藏青工服的师傅头也不抬,手里的压线钳咔哒一声,铜芯就被压得严丝合缝。
真的,这行干久了的人,看什么设备都先下意识找线束在哪。毕竟再贵的芯片,再精密的机械结构,线接不对,全是白搭。
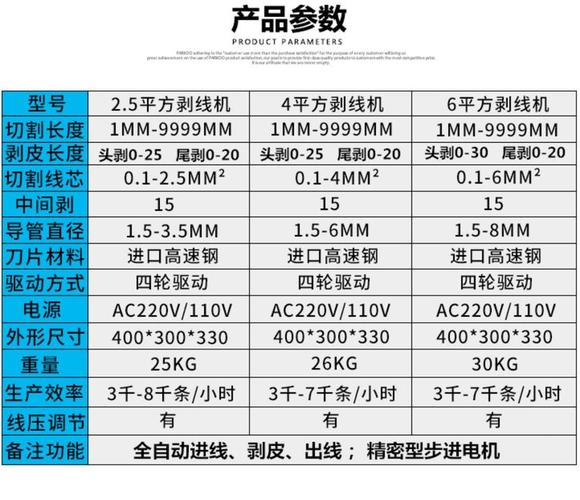
第一关,剥线容不得半分马虎
很多外行人觉得剥线简单,不就是把端头的绝缘皮削掉,露出里面的铜芯就行。哪有那么容易。
刀口调得浅了,皮剥不干净,压端子的时候绝缘皮卡进去,接触电阻大得能把端子烧化。刀口调得深了,铜芯被刮出细痕,哪怕只有0.1毫米的缺口,架不住汽车开起来天天颠,工业设备24小时转,过个一年半载,线就在缺口位置断了。
剥线的刀口深度,通常要卡在绝缘皮厚度的90%位置,差一丝都不行。之前有个新来的徒弟,刚学操作自动剥线机的时候没把螺丝拧紧,刀架滑了半毫米,一上午剥了两百条线,每条铜芯都刮得有细白印,最后整批返工,师傅骂得他连午饭都没好意思去食堂吃。
别觉得这点误差是小题大做。用在新能源汽车底盘下的线束,要扛得住零下三十度的低温,扛得住路面溅起的石子冲击,扛得住发动机舱传过来的持续高温,但凡剥线伤了铜芯,出问题就是大事。
压接不是把铜和端子捏在一起那么简单
剥完线就该压端子了。这步是很多人最容易误解的环节——不就是把线插进金属端子,用钳子压出个印子吗?
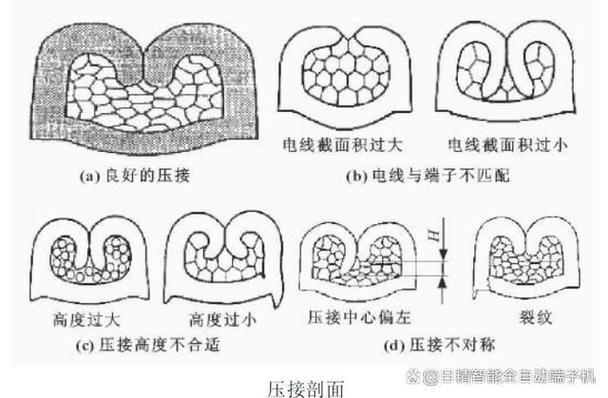
真不是。压接的高度、压接的宽度、压接位置的金属毛刺大小,甚至压接时的压力曲线,都有讲究。压得太松,用手一扯就掉,通电的时候接触位置发热,温度攒高了就把绝缘皮烤化。压得太紧,铜芯被压碎的比例超过10%,看似当时扯不动,实际能承受的拉力掉了一半,过段时间振动多了就断。
合格的压接点,要能承受至少50牛的静拉力不脱落,接触电阻要比同长度铜导线的电阻还低一点。师傅们常说,压完的端子拿在手里晃一晃,压痕位置硬邦邦不松动,才算过了第一关。之前有批供工业机械臂的线束,就是压接设备的压力传感器飘了,参数偏了15%,线发到客户那边,开机半个月坏了三个位置传感器,拉回来一拆,压接点的铜芯都断了一半,光返工加物流损失就花了快十万。很多人觉得线束加工的技术含量不高,真到现场站一天就知道,每道工序的参数偏差一点,最后都是能砸招牌的问题。
缠胶带的手势,藏着十年的硬功夫
所有端子都压完,就该把整束线捆成整齐的一捆。别觉得缠胶带是没技术含量的活,这里面的门道多了去。
用在发动机舱的线束,要缠耐磨的布基胶带,半叠绕一圈压半圈,不能留一点缝隙,不然路面蹦起来的碎石子钻进缝隙,磨上几个月就把绝缘皮磨破,雨天进水就短路。用在驾驶室内部的线束,要换软质的绒布胶带,缠的时候张力要松一点,不然车辆过减速带的时候,硬邦邦的线束撞在塑料内饰板上,哒哒的异响能把车主逼疯。转角的位置要多缠两圈,毕竟弯折最多的地方,最容易因为反复折损出问题。
真的。你站在车间里看半小时就知道,干了十年的老师傅,缠完一条两米长的发动机线束,胶带的张力从头到尾一模一样,没有一块松垮翘边,没有一块叠得太厚鼓包,那手劲和准头,没有三四年的功夫根本练不出来。
缠好的线还要过全项测试。通断对不对,每个端子的电阻值合不合格,错插、漏插的端子有没有被机器识别出来,测完还要人工抽看外观,有没有绝缘皮破损的地方,胶带有没有缠歪。之前有次测试机的通讯线松了,漏了一整盘线的通断检测,最后流到客户那边,查了整整两天才找到问题,从那之后,车间里每台测试机每天开班前都要拿标准校准件测一遍,谁都不敢偷懒。
其实这些做出来的线束,从来不是什么高大上的展品,就藏在你每天接触的东西里。你开的车底盘下,你家冰箱的压缩机旁边,你坐的地铁座椅靠背里,甚至你办公桌下的电脑主机里,都有这些经过一道道工序加工出来的线。你可能从来没特意留意过,但要是哪道工序偷了懒,哪天你正开着高速,仪表盘突然黑了;正吹着空调,机器突然停机了,那股闹心的劲,谁碰上谁知道。
下午三点的车间,屋顶的风扇转得慢悠悠的,传送带把做好的线束一捆一捆码进纸箱,封箱的胶带刺啦一声响。没人会特意去夸这些守着机器的师傅,但所有设备能顺顺当当转起来的背后,全是这些藏在毫米之间的较真。