工业喷码在汽车高压油管产线的掉码难题,别上来就换耗材
2026-10-16 07:34:51 作者:网编
分类:文章
上周去苏州一家零部件厂救场,车间主任拉着我袖子往产线走,脸皱得像被门夹过——刚发走的3000根高压油管,客户反馈喷的批次码擦两下就没了,要整批退回来返工。
我第一反应是,这问题我见太多了。
不是什么大毛病,但就是能把人逼疯。
先搞懂:高压油管上的工业喷码,到底要扛什么?
很多人觉得,工业喷码不就是打个字上去?能有多难?
真不是。
你得先明白你喷的这个码,要过多少关。高压油管是汽车燃油系统的核心部件,表面出厂时会覆一层防锈油,产线上跑的时候会沾到切削液、脱模剂,到了整车厂装配的时候,工人要戴着手套拧接头,装完之后还要过高压密封测试,后续整车使用的几年里,这个码要能查到生产批次、炉号、检验员信息——通常要求能扛500小时中性盐雾测试,能承受100次以上的干摩擦不脱落,不能因为擦两下就花了,不然出了质量问题根本追溯不到源头。
很多厂一开始做喷码选型的时候,只看机器能不能打出清晰的字,根本不考虑后续的使用场景,最后踩坑踩得脚都肿。
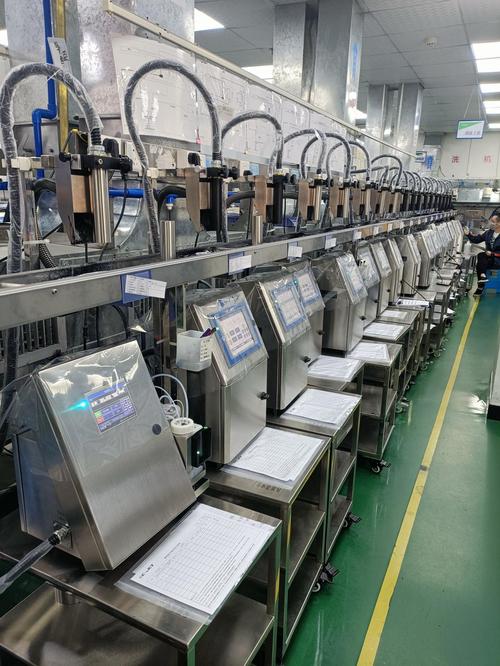 汽车高压油管产线在线工业喷码作业场景
问:为啥我换了最贵的进口墨水,喷在带防锈油的油管上还是掉?
答:你先擦一根油管下来,摸下表面的油膜厚度。通常产线上的防锈油如果是快干型的薄油膜还好,要是那种常温下能挂30微米以上的硬膜防锈油,你哪怕喷的是500块一升的顶级墨水,附着力根本锁不住——墨滴落在油膜上,就像水滴在蜡纸上,根本渗不进去,干了之后一蹭就整张掉。我见过最离谱的厂,为了降成本换了便宜的硬膜防锈油,觉得油越厚防锈效果越好,结果喷码附着力直接掉了60%,最后花了三倍的钱返工。
哦对,这里还要加一句,很多人忽略了喷码前的表面预处理,比如加个微型风刀吹掉浮油,或者用等离子处理一下表面的油膜,比你换贵墨水有用10倍。
被90%的产线忽略的细节:喷码工位的安装高度与角度
别觉得喷码机往传送带上方一架就完事。
我见过太多厂的安装师傅,图省事把喷头装在工件正上方,离工件15厘米,觉得这样喷出来的字最正。
错得离谱。
高压油管是圆柱形的,你正上方垂直喷的话,墨滴是垂直砸在圆弧顶面上,摊开的面积大,墨层薄,而且产线跑的时候有震动,只要偏移个两三毫米,字就喷在油管的棱边上,棱边的应力集中,本来就容易掉漆掉字,一蹭就没。
之前有个厂的喷码掉码率稳定在20%左右,换了三版墨水都没解决,我去了拿个卷尺量了下喷头位置,把角度偏了15度,对准圆柱的切线位置,掉码率直接降到2%。
别不信。我见过最离谱的安装,喷头离工件快30厘米。喷出来的字虚得像老花眼看报纸,墨滴在空中飘着就散了,能粘在工件上才怪。
 工业喷码喷头与金属工件距离校准示意图
问:那喷头离工件多远才合适?
答:别死记固定数值。拿你产线实际跑的工件试——把喷头调到离工件圆弧面的切线位置,角度偏12到18度,距离控制在5到8厘米之间,喷出来的字边缘不晕、不飞墨,用手摸上去没有凸起的墨疙瘩,就停。我上次在无锡的一家厂试参数,同样的墨水,调整角度和距离之后,喷的码用丙酮擦12次都不花,之前垂直正上方喷的,擦3次就只剩半个字。
💡 这里提个点检小技巧:每小时抽3根刚喷完码的工件,拿无尘布沾点酒精用力蹭3次,要是字花了,立刻调参数,别等货发出去了才想起改。
别被耗材销售忽悠:选墨水真的不用追顶配
说实话,我见过太多被销售割韭菜的厂。
一上来就给你推最贵的耐油、耐溶剂、耐低温、耐高温全功能墨水,说这个墨水啥都能喷,用了就不会掉码。
全是忽悠。
你得先摸清楚自己产线的实际需求。比如你的产线常年在20到30度的车间里跑,根本没有零下几十度的环境,你买耐-40度低温的墨水干嘛?纯纯多花冤枉钱。
再比如你的工件喷完码之后,后面还有一道高温回火工序,温度到180度,那你就得选能扛这个温度的墨水,要是你后面根本没有高温环节,普通的快干金属墨水就够用,没必要买耐200度高温的款。
之前苏州那个厂,最后根本没换墨水,就是把喷头角度偏了15度,在喷码工位前面加了个100块钱的微型风刀,把油管表面的浮油吹掉再喷,当天试的500根,客户那边测下来掉码率从37%降到了0.2%。车间主任当时非要塞我两盒碧螺春,我没要——毕竟这都是踩了十几年坑攒的经验,哪好意思收人家东西。
哦对,还要提一句,很多人觉得喷码机越贵越好,其实不是。要是你一天只打几千根工件,根本没必要买十几万的高速机,选个稳定的、能适配你工件表面材质的机型,比啥都强。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
工业喷码在汽车高压油管产线的掉码难题,别上来就换耗材
文章链接:https://zystgy.cn/a/62078