上周三换完钼丝,我靠在机床边喝冰可乐,旁边刚入厂的实习生抽着烟问我,哥,你这线切割是不是就是拿一根带电的铁丝,把铁给烧断啊?
我当时把可乐喷了半杯在地上。
先拆穿最扯的误会:它真不是”烧断金属”
很多人第一次见线切割,盯着那根来回走的细金属丝,第一反应就是拿铁丝烫铁板。
错得离谱。
那根直径0.18毫米的钼丝,走丝的时候跟工件根本不挨。中间永远隔着一层薄薄的乳化液——就是机床下面循环的那种浑得像淘米水的东西。真正干活的是每秒几万次的微小电火花。每次放电蚀掉零点几微米的金属小坑,几十万次的小坑连起来,就硬生生在硬邦邦的金属上割出一道窄缝。
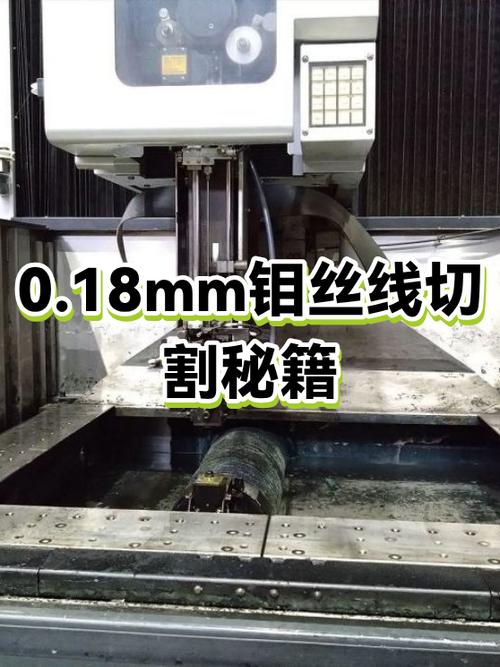
你要是真拿钼丝贴上去,那根本不是加工,是直接打短路。钼丝当场就能烧断,断丝弹出来的速度快得很,能在你工作服袖子上烫个洞。我去年就被烫过一次,到现在胳膊上还留个浅疤。
说出来你可能不信,整个加工过程,机床给的切削力几乎为零。没有铣刀那种硬怼的劲儿,所以哪怕你割薄到0.1毫米的淬火钢片,它也不会弯、不会变形。
干了这么多年,最磨人的从来不是调程序
刚入行的小孩总觉得,线切割有啥难的?把CAD图导进去,输个补偿量,按启动键等着就行。
我每次听见这话都想笑。
上个月接了个急活,冲模的凸模,材料是Cr12,淬硬到HRC58,之前的师傅割了三次,每次走到内拐角的地方就断丝,光料钱就赔了两千多。我过去没改程序,就干了三件事:把工作液槽里攒了半个月的铁渣刮干净,把导轮上缠的旧钼丝碎屑抠出来,把跟踪速度降了15%。一次割完,表面连个烧痕都没有。
90%的断丝问题,根本不是程序错了,是你没顾上那些没人写在操作手册上的细节。
比如导轮转得顺不顺。导轮轴承用久了有间隙,钼丝走起来就晃,放电间隙忽大忽小,轻则割出来的面有一道一道的竖纹,重则直接打在工件上断丝。
比如工作液的浓度。夏天车间温度高,工作液挥发得快,浓度太高了排不动渣,割出来的缝里全是黑糊糊的烧蚀层,拿砂纸都磨不掉;浓度太低了绝缘不够,放电不稳,照样断丝。我现在夏天每隔三天就拿折光仪测一次浓度,比我测自己血压都勤。
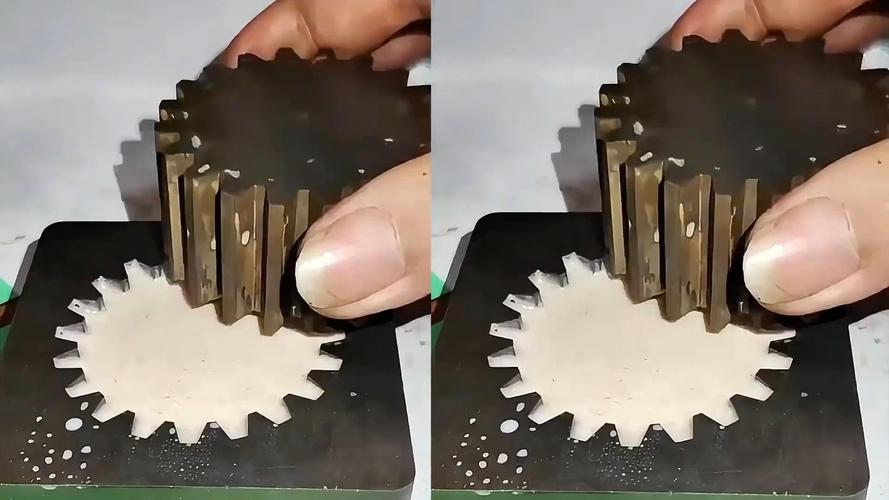
师傅以前跟我说,干线切割的手上茧子,不是按按钮按出来的,是天天拆导轮、刮渣、换钼丝磨出来的。你要是天天坐在控制室里盯着屏幕,连机床盖子都懒得掀,那永远成不了靠谱的手艺人。
它看着老,却是很多精密零件绕不开的坎
现在总有人说,线切割都几十年的老工艺了,现在五轴加工中心、3D打印这么火,它早晚要被淘汰。
我在车间待了这么多年,从来没这感觉。
上次有个做精密传感器的客户,要在20毫米厚的淬硬钢上割一道0.02毫米精度的窄缝,用来卡感应元件。加工中心上的铣刀根本伸不进去,就算伸进去,这么硬的料,铣刀走两刀就崩了。线切割就不一样,那根0.18毫米的钼丝伸进去,割出来的缝宽度刚好,而且因为没有切削力,割完的零件一点变形都没有,装上去直接就能用。
很多人觉得线切割精度低,那是没见过慢走丝。慢走丝的加工精度能稳定到1微米以内(我接触过的进口机型能达到这个水平,不同设备参数有差异),比很多加工中心的精度都高。只是车间里大家用的大多是快走丝,成本低,干粗活多,才给人一种”上不了台面”的印象。
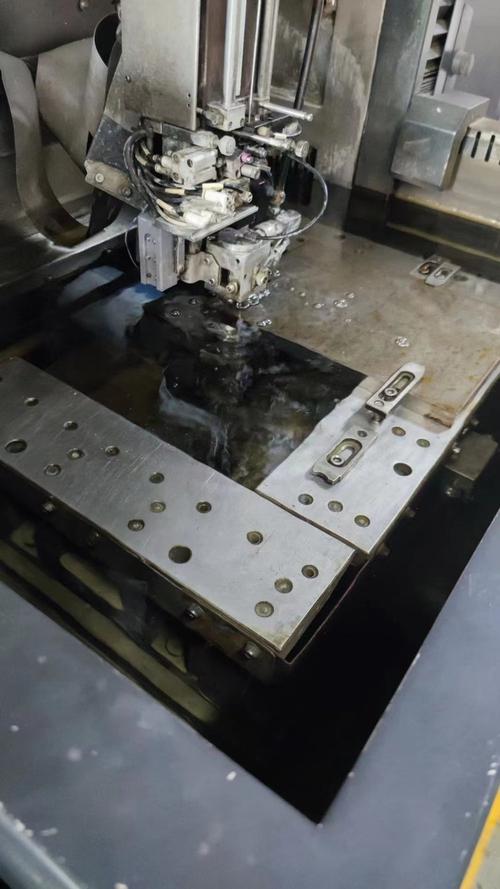
不过话说回来,快走丝也有快走丝的好。加工成本才是慢走丝的三分之一,干个普通冲模、五金下料件,性价比高得离谱。我认识的一个五金厂老板,三台快走丝干了快二十年,除了换钼丝、换导轮,一年到头没什么维修成本,比那些动不动就坏的高端设备靠谱多了。
哦对,去年还接了个钛合金的小零件,形状奇奇怪怪的,内孔还有个斜的拐角,之前找了三家厂都做不了。我们拿慢走丝装夹了三次,花了两天时间割完,客户说找了三个月,就我们能做。
今天下班的时候,我又绕到机床边看了一眼。钼丝带着滋滋的水声慢悠悠地走,割下来的铁渣顺着工作液流到槽里,攒了小半槽。旁边的实习生又凑过来问,哥,这丝真能割动钛合金啊?
我没说话,指了指刚割下来的那块亮银色的料。他凑过去摸了摸,眼睛都瞪圆了。
对了,上次断丝烫的那个疤,现在淡得差不多了。