2026-10-13 16:46:46 作者:网编
分类:文章
刚进七月的车间,切削液混着煤油的热气裹在身上,黏得人后背发闷。老周蹲在三号机床旁边擦工作台,裤腿上还沾着昨天打火花溅出来的铜屑。我凑过去看,工作台面上没夹铣刀,也没伸钻头,一块淬硬到HRC60的模具钢上面,悬着块紫铜做的电极,离工件还有大概半毫米的距离。
它根本不碰工件
刚进厂的徒弟第一回见这阵仗,总得围着机台转两圈找刀具。找不到的。
这玩意的加工逻辑,跟传统切削完全是两码事。工具电极和工件之间必须保持一层绝缘的工作液间隙,两者绝对不能直接接触。电压打上去,间隙里的工作液瞬间被击穿,形成微小的放电通道,局部温度大约能到一万摄氏度,金属材料被直接汽化、抛离,每次放电蚀掉一个微米级的小凹坑,一秒钟能打几万次,叠起来就是看得见的材料去除量。
整个加工过程没有任何机械切削力。这也是它最金贵的地方。你想啊,要是用硬质合金铣刀去碰HRC62的淬硬钢,刀头要么崩,要么直接被顶弯,薄的工件还可能被铣刀的切削力顶得变形。但火花机不一样,电极不碰工件,没有力的传导,哪怕是薄到0.1毫米的硬钢片,也能稳稳加工,不会变形。
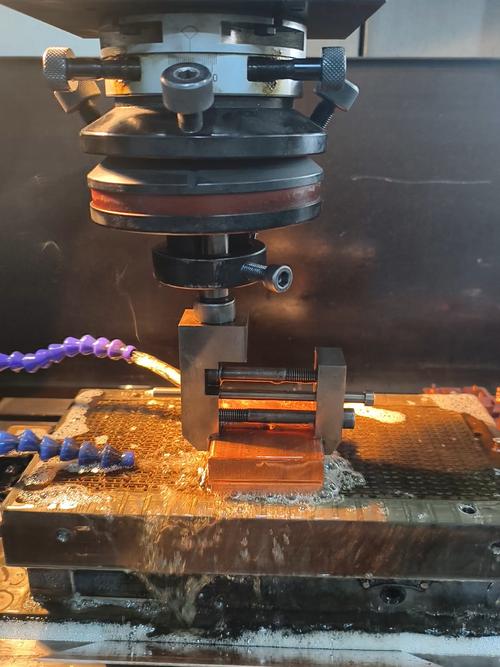 车间电火花加工机工作液槽冒火花实景
说实话,我刚接触这活的时候,总觉得这效率还不如拿砂纸磨。车削45钢,一分钟能铣掉几毫米,这玩意打淬硬模具钢,一小时能蚀掉半毫米都算快的。但真遇到硬料崩刀、细槽伸不进刀具的情况,你就知道它的好。
最容易栽的几个坑
干这活,从来不是把参数输进去就万事大吉。我见过太多新手栽在不起眼的细节上,一不留神就把几万块的工件搞报废。
第一个坑是积碳。打下来的金属屑如果没及时被工作液冲出去,就会在电极和工件之间堆成一层碳膜,这时候放电不再是均匀的小火花,而是持续的拉弧,温度能把工件表面烧出一个黑窟窿。上次有个新来的小伙子,为了赶订单把冲液压力调得很低,想着能省点工作液,结果一夜过来,打了八个小时的模仁,三个角全烧黑了,磨掉余量返工花了整整两天。排屑压力、工作液的清洁度,是决定电火花加工合格率的核心。
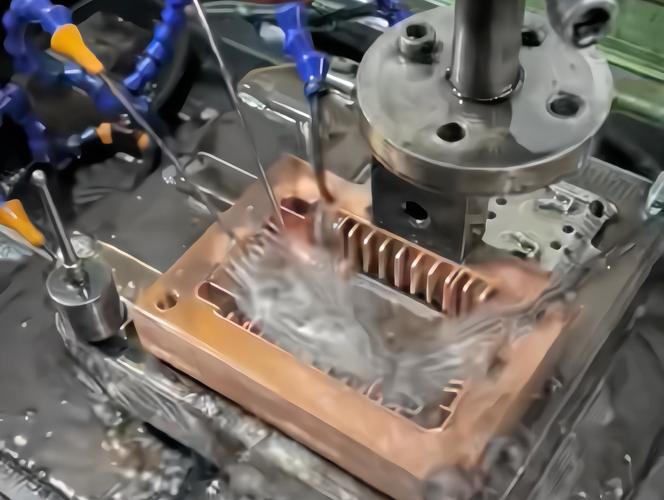 电火花加工积碳拉弧烧损工件表面特写
第二个坑是电极损耗。打硬质合金这类高硬度材料的时候,铜电极的损耗快得离谱,有时候打十次,电极就磨小了几丝。要是没提前算好损耗补偿量,最后做出来的尺寸直接偏小,装不进模架。还有那种薄的铜电极,放电能量调大了,直接被烧变形,歪着打出来的槽是斜的,三坐标测出来全是超差。
最气人的是啥?你参数调得好好的,工作液循环泵突然堵了,半小时没盯着,再看工件表面已经烧出一个黑窟窿,之前三个小时的进给全白费,那股火上来,真想把泵拆了扔出去。
离你的生活没那么远
 离你的生活没那么远
不过话说回来,很多人觉得这是车间里的老技术,跟普通人的生活没关系。其实不然。
你手里拿的智能手机,中框的注塑模里那些细小的装饰筋位,普通铣刀伸不进去的窄槽,很多都是火花机打出来的。你摸着手机中框顺滑的边缘,背后是几万次小火花蚀出来的精度。
还有航空发动机的涡轮叶片,表面分布着几百个直径不到0.5毫米的气冷小孔,普通钻头根本没法在这么硬的高温合金上打这么细的深孔,也是靠电火花加工一点点穿出来的。这些孔能让冷却气流在叶片表面形成一层气膜,隔着上千度的高温,保护叶片不被烧穿。
前阵子有个刚毕业的小孩来车间实习,看完这台机说,这技术好像有点老。我没跟他争。毕竟五轴铣、激光切割都在往前跑,但只要车间里还有啃不动的硬料、伸不进去的细槽、断在孔里的刀头,这台滋滋冒小火花的老机器,就永远有它的位置。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:不碰工件的硬料切削:车间里待了十年的电火花加工
文章链接:https://zystgy.cn/a/61916