2026-10-11 05:17:47 作者:网编
分类:文章
上周跟干了四十年机加工的老周,去佛山一家做汽车底盘零件的车间转。刚进门就听出不对。原来老线冲压锻打那哐哐震得脚麻的动静,没了。只剩闷乎乎的低响,连地面都没什么震感。
工业创新从来不是从论文直接蹦到流水线,是从踩坑堆里爬出来的
这家主打产品是汽车转向节。懂行的都知道,这个零件对强度、精度要求都卡得死。原来的老法子,都是先整体锻打成型,留足好几毫米的加工余量,后续再一刀一刀把多余的材料车掉。材料浪费快三成,磨刀具也是家常便饭,半个月换一组刀,又是几万块出去。
有人说,干嘛不上3D打印?那都是实验室玩样品的路子,批量生产一天出上千个,3D打印的成本扛得住?真当老板的钱都是大风刮来的。
他们这趟的创新,说出来其实没那么玄乎。就是改了预锻模的型腔,结合差温热处理控内应力,直接把加工余量砍到了原来的五分之一。
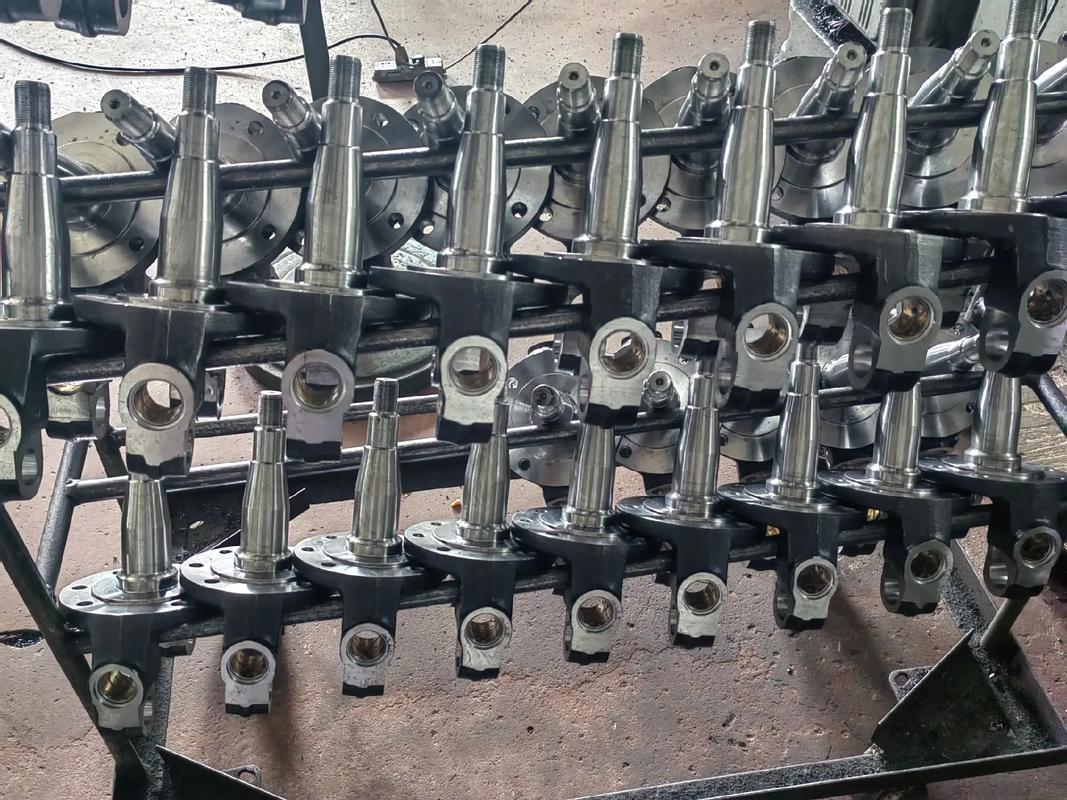 汽车转向节机械加工成品车间实拍
最难的不是改工艺,是扛得住试错的真实损耗
你以为改个模腔尺寸,算个理论参数就完了?哪有这么便宜的事。第一次开模试锻,出来的零件尺寸对,应力不对,放在周转框里三天,自己慢慢弯了0.2毫米。就这0.2毫米,直接不符合整车厂的精度要求,整整两炉料,一百多个成品,全当废料回炉了。老板那几天蹲在车间门口抽烟,一天抽了两包,脸拉得比锻模还长。
老周蹲在废料堆里扒拉的时候跟我说,工业创新哪有什么百分百算准的事,书本上的参数都是理想环境,车间里有湿度变化,有模具磨损,有电压波动,哪怕同一炉钢材,硬度差个几个HRC,结果都不一样。
后来他们改了什么?就是给原来的淬火槽加了两层带孔的隔热隔板,装了三个独立控温的传感器,把淬火槽分成了三层不同温度区,零件放进去,不同部位走不同的降温速率,就这么点改动,硬件成本加了不到两万,内应力直接降了六成,再出来的零件,放一个月精度误差都不超0.03毫米。
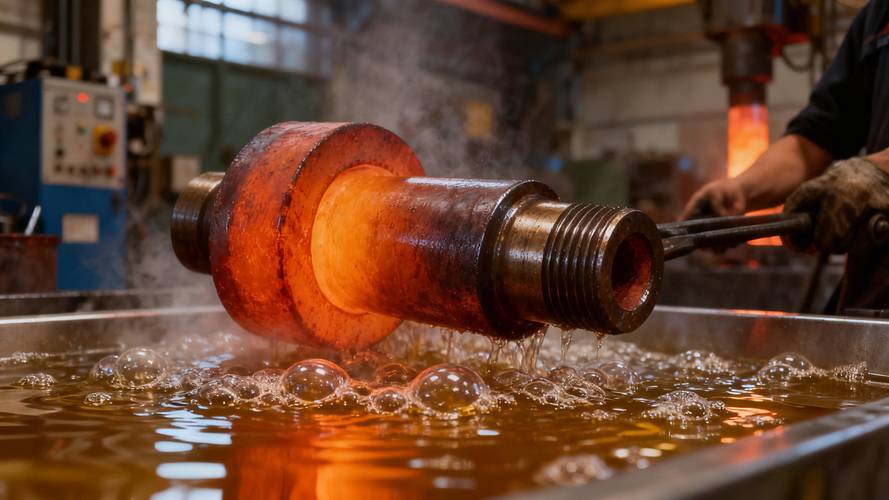 机械加工差温热处理淬火槽内部结构图
工业创新最终落地,落的是普通人的日常
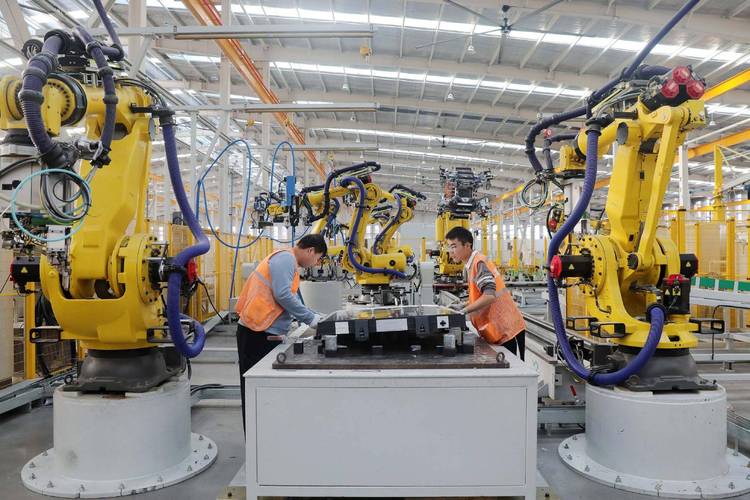 工业创新最终落地,落的是普通人的日常
说实话,我之前也听不少人说,工业创新就是全换机器人,抢工人的饭碗。这家车间原来做切余量工序,要十二个熟手车工,现在工艺改了,只要两个调机师傅看着设备就行。剩下的十个人呢?厂里拿省下来的材料钱,开了新的新能源汽车底盘零件生产线,全都转过去上岗了,新线的绩效比原来还高,每个人每个月多拿两三百到千把块不等,没人失业。
对普通人来说,你感受不到车间里改了模子改了淬火槽,但你买家用车的时候,车价没因为原材料涨价涨太多,你开高速的时候转向不飘,这就是工业创新给你带来的好处。
不过话说回来,现在网上提起创新,总觉得就得是搞出个全新的发明,就得颠覆整个行业,就得上新闻上头条。其实绝大多数机械工业的创新,都是这么碎碎叨叨磨出来的。今天改一度刀头的角度,明天调十度淬火的水温,后天改一毫米模腔的尺寸,没有那么多惊天动地,都是踩坑踩出来的进步。
那天走的时候,老周捡了一块刚扔的试件,拿在手里掂了掂,递给我看。你看这个面,差两丝,扔了。下次就对了。
我摸了摸那个冰凉的锻钢件,上面还留着模具压出来的纹路。哪有什么天生就对的创新,不都是错着错着,就走对路了吗。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机加工车间里的工业创新,远不止换个机器人
文章链接:https://zystgy.cn/a/61728