上个月在总装车间帮着调10兆瓦风电主轴的装配间隙,站了快俩小时腿都麻了,全靠旁边那台方方正正的家伙撑着。不是什么复杂的机床,就是一台激光跟踪仪。说实话,刚干这行的时候我总觉得这东西是实验室里的奢侈品,哪想到现在大点的装配车间基本都能见到它。
别被名字吓住,它就是个超高精度的「移动卷尺」
你要量个十几米几十米的大工件,拿普通钢卷尺度,误差能有好几个毫米,要是拿卡尺塞,根本伸不进去。三坐标测量机精度够,但只能挪工件过去,几十上百吨的工件你搬得动吗?
激光跟踪仪就不一样。它自己站原地,人拿着反射球往被测点上一放,几秒钟就出坐标,整个车间几十米范围内随便走,精度能控制在几个微米以内,什么概念?一根头发丝大概是七八十微米,它能测出来你头发丝十分之一不到的变化。
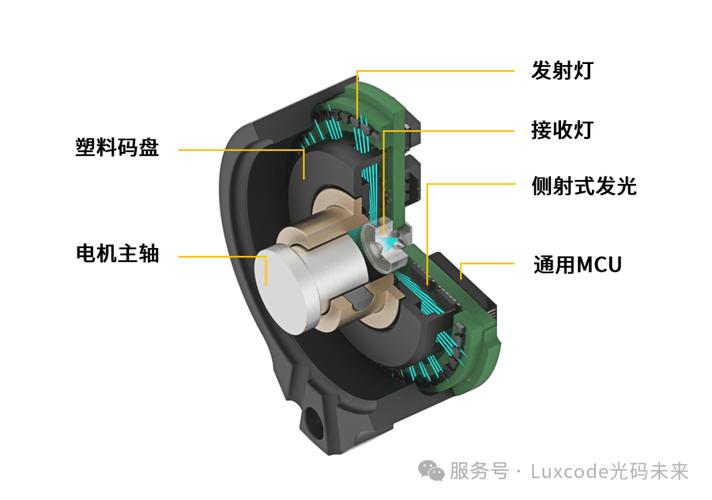
原理说起来也不复杂,它靠发射出去的激光打到你放在被测物上的反射球,再原路返回到传感器里,通过计算激光往返的时间差算出距离,同时仪器内部的角度编码器会实时记录激光头转动的水平角和竖直角,两套数据一合,就能算出反射球所在位置的精确三维坐标。你要测整个工件的形位公差,只要把所有关键点挨个碰一遍,电脑直接出偏差报表,不用你自己趴在图纸上算半天。
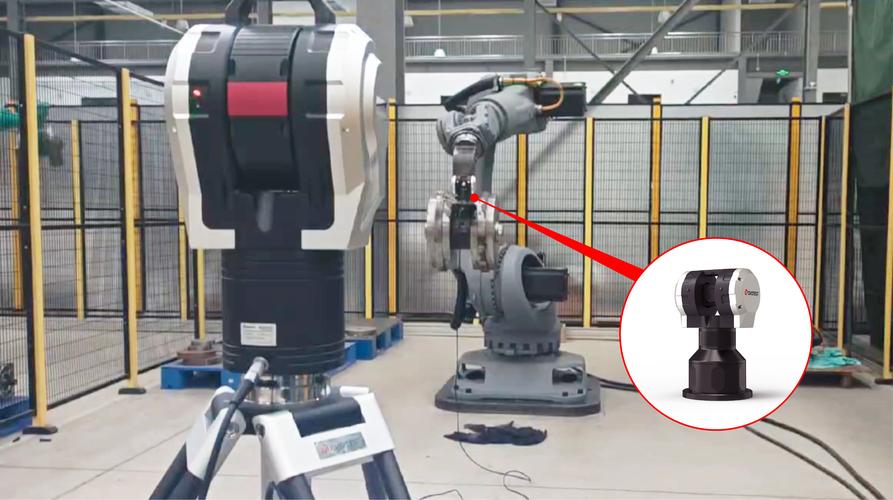
当然,它也不是非要人拿着,现在很多新型号都配机械臂,自动找反射点,连人工都省了。不过话说回来,现场干复杂活大多时候还是得人工拿,犄角旮旯的位置机器人够不着。
精度就是生命:它的核心难点到底在哪
很多人觉得不就是打个激光测个距离吗?能难到哪去?真做起来全是坑。
首先那束激光,波长必须稳,稍微飘一点,几十米外误差就直接放大几十倍,根本没法用。然后那两个角度编码器,是整个仪器最贵的核心部件,转一万次,每次的误差都得控制在零点几个角秒,什么概念?你从北京看上海的一个电线杆,偏一毫米对应的角度都比这个大。
最坑的还是环境干扰。我上次就踩过坑。夏天车间空调开得不均匀,仪器这边比反射球那边温度高了0.6度,仪器机身热胀了不到一微米,测出来的结果偏了快3个微米,我们对着偏差数据调了一下午,最后才发现是温度梯度搞的鬼,差点把我整疯了。
还有振动,车间隔壁就是龙门铣,一开整个地面都抖,正常来说仪器自己带补偿,但抖得太厉害还是会跟丢反射球,断光之后重连,又得重新采点,麻烦得很。
就连看起来平平无奇的反射球,门道都不少。看起来就是个镀了膜的玻璃小球,其实球面加工精度得控制在零点几微米以内,不然反光歪了,数据直接错。一个球大几千块,摔一下就废了,我们车间那个新来的小孩刚来没俩月,掉了一个,心疼了半个月。
两个常见误区,别踩坑
第一个误区,很多人觉得激光跟踪仪精度高,什么活都扔给它干。不对,真不对。你测个几十毫米的小零件,送去三坐标不好吗?比激光跟踪仪精度还高,成本还低,犯不上折腾这大家伙。它的天生优势本来就是大尺寸测量,十几米几十米的工件,它比其他测量方式精度都高,这才是它该干的活。
第二个误区,很多人觉得仪器校准一次就能用半年,不用管了。那真是拿项目开玩笑。我们这边老规矩,每天开工都得拿标准球校一遍,环境变了,比如温度差超过一度,或者挪了地方,必须重校。不然测出来的数据错了,装配错了,那损失可不是一台仪器的钱。
这些年看着国内大装备制造起来,激光跟踪仪也从没人敢买的奢侈品,变成了车间常备的工具。原来我们总装十几米的大型机架,全靠人工拉钢丝、打表,算偏差,调完得小半个月,现在拿着激光跟踪仪扫一遍,几个小时就出结果,照着偏差调,两三天就搞定,工期省了不是一点半点。
现在飞机装配、工业机器人标定,都得靠它来定精度,不然机器人走的路径偏一点,装出来的蒙皮缝就不对,后果不敢想。它看起来不起眼,大多时候就在车间角落安安静静待着,缺了它,很多高端活还真干不成。