2026-10-09 09:48:49 作者:网编
分类:文章
上周在东莞汽配车间蹲了三天,汗顺着工装领口服帖流进胸口口袋,口袋里那本参数本翻得边都卷了。
产线停了快一小时,机械臂停在半空中亮红灯,操作工拍了两下控制柜没用,主管蹲在边上抽烟,脸皱成干橘子。
最后我改了工业自动化软件里三行逻辑参数,点下确定。
红灯灭,机械臂归位,传送带又转起来了。
整个过程不到五分钟。
它不是你手机里的普通APP,是整条产线的隐形神经
很多没进过车间的朋友,说起工业自动化软件,第一反应就是电脑上装个编程工具,和你电脑上装个修图软件没区别。
真不是这么回事。
你看到冲压机每次压下去的力度刚好,机械臂抓零件放的位置差不了一根头发丝,传送带对上工位的节拍从不抢也不慢,产品检出来尺寸超差自动踢到不合格区,焊枪温度一高自动降功率开冷却……所有你能看到的精准机械动作,全是工业自动化软件在背后发指令。
说白了,硬件是产线的骨头和肉,它就是神经和大脑。
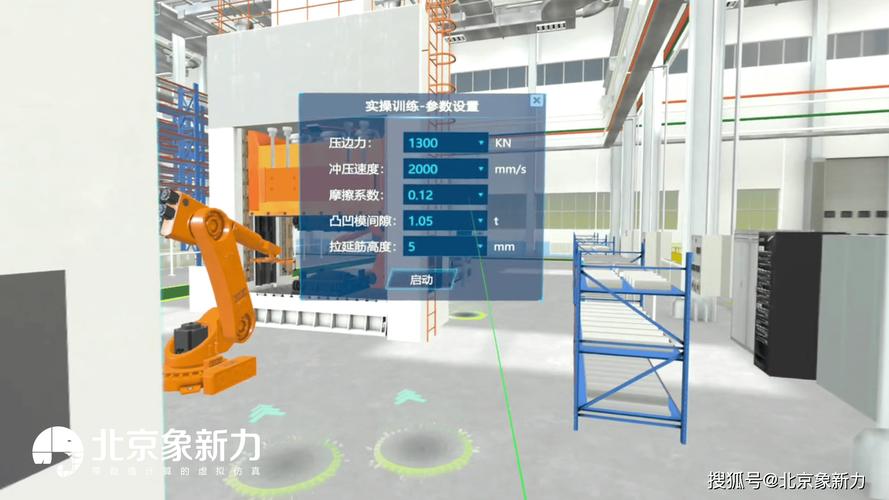 汽车冲压车间工业自动化软件控制界面
做这东西,最难的从来不是写代码
说实话,我刚入行的时候也觉得,不就是敲代码吗?能有多难?
待的时间久了才懂,敲代码是最没难度的环节。
难的全在代码外面。
第一个难,你得懂工艺,比很多车间老师傅还要懂细节。比如给焊接产线写软件,你不知道珠三角夏天湿度大,碳钢焊接容易出气孔,得提前把预热参数往上调两个点,那写出来的固定逻辑,到了夏天天天出次品,全得推翻了改。
第二个难,要兼容乱七八糟的旧设备。国内大部分工厂不是从零建的新厂,大多是旧线改造,十年前买的机床,五年前上的传送带,新买了两台机械臂,要凑到一块联动,软件得能接各种奇奇怪怪的通讯协议。我去年碰到一个客户,一台老铣床的协议还是厂家90年代自己写的,原厂都倒闭了,说明书早就找不到了,我们折腾了整一周,才一点点试出来通讯规则,把它接到新系统里。
最头疼的还是稳定性。你手机上的APP崩了,大不了退了重开,没人说你什么。产线的自动化软件崩一次,连续生产的流水线停一小时,几万块的损耗就出去了,要求连开一年不关机不出错,容错率比普通互联网软件低了不知道多少个等级。
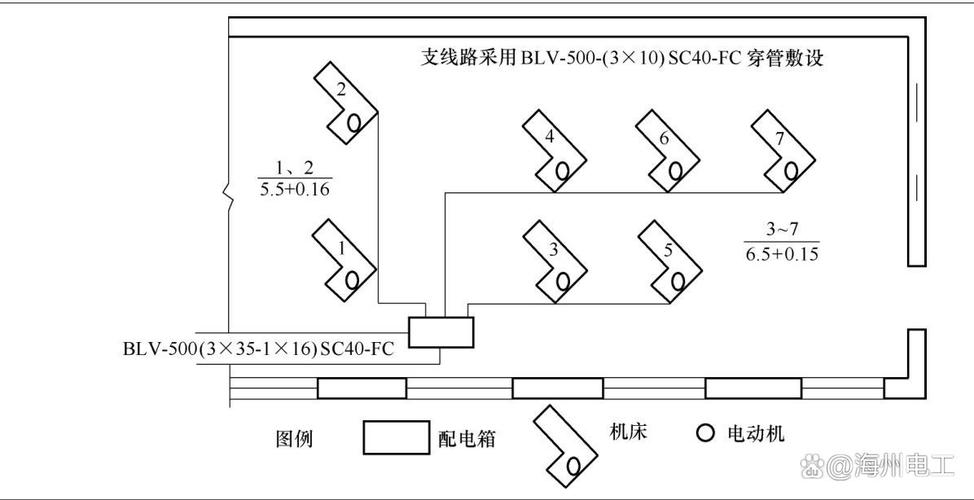 工厂旧产线自动化升级改造现场接线图
我碰到的常见误解,比现场故障还多
 我碰到的常见误解,比现场故障还多
第一个误解,说上了工业自动化软件,就能搞全无人产线,工人都不用了。哪有这么完美的事。我见过号称全无人的黑灯工厂,角落还是得留两个师傅轮流值班,设备出点小异常还是得人去调。大部分工厂上自动化,都是把人从有毒、重复、重体力的工位换出来,转去做调试维护,不是全换掉。
第二个误解,说我花几十万买一套软件回来,装上就能用。哪有标准化的通用款?每个工厂的产线布局不一样,做的产品不一样,甚至工人的操作习惯都不一样,买回来的软件框架,都得工程师在现场蹲个十天半个月,一次次试一次次改,磨到符合工厂的节奏,才能用。
还有个误解,说工业自动化软件就是抢工人饭碗。我跑过这么多工厂,见过最明显的变化是,原来干搬货、点焊这种活的工人,培训两三个月转成维护员,工资反而涨了一两千。现在哪个工厂还招得到年轻小孩干一天十二个小时的重活?没人干的活,交给软件和机器,人去干更值钱的活,这不叫抢饭碗。
不过话说回来,也不是所有工厂都适合砸钱上自动化软件。我见过小老板,手里接的都是小批量多品种的订单,一个月换三五次产品,砸了几十万上系统,结果改一次参数就得花几万,算下来比人工还贵,放在那里半废了。适合的是产量大,产品稳定,对精度一致性要求高的产线,赚的就是效率和精度的钱。
那天调完故障,我坐在车间门口的台阶上抽烟,风从厂房大门吹出来,带着点机油和焊锡的味道,看着里面的机械臂匀速转着,下料、焊接、传送,没一个动作错的。很多人说制造业升级,说来说去都是大词,落到现场其实就是这么回事:原来靠师傅眼睛看手摸的经验,变成了工业自动化软件里一行行参数,能存,能改,能复制,不会因为老师傅退休就带走了。它看不见摸不着,却是现在车间里最离不开的东西。没了它,再贵的机械臂,也就是一堆废铁。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的隐形大脑:聊聊工业自动化软件
文章链接:https://zystgy.cn/a/61586