2026-10-09 09:25:51 作者:网编
分类:文章
昨天跟新来的徒弟逛车间,路过西北角那间捂得严严实实的小房子,他扒着窗户问,里面摆的都是啥,亮闪闪的块块看着比机床金贵多了。
我笑着拍他后脑勺,那是咱们整个车间吃饭的家伙。不是拿卡尺量尺寸这么简单
很多干了五六年车工的师傅,都觉得工业计量就是校对个卡尺、调个千分尺的活。错得离谱。
它是所有制造环节的精度原点。你造任何零件,说要做到几个丝的误差,这个“几个丝”的标准从哪来?不是从设计图上来,是从计量室的基准块上来。
就说盾构机的主刀盘法兰,几十个连接孔的位置度要求差不能超过0.1毫米。差一点点,刀盘转起来的震动能把整台机器的密封磨穿,用不了半年就得大修。你用来测孔位的三坐标测量机,本身不准怎么办?那测出来的数全是废的。
校准三坐标的,就是工业计量的活。
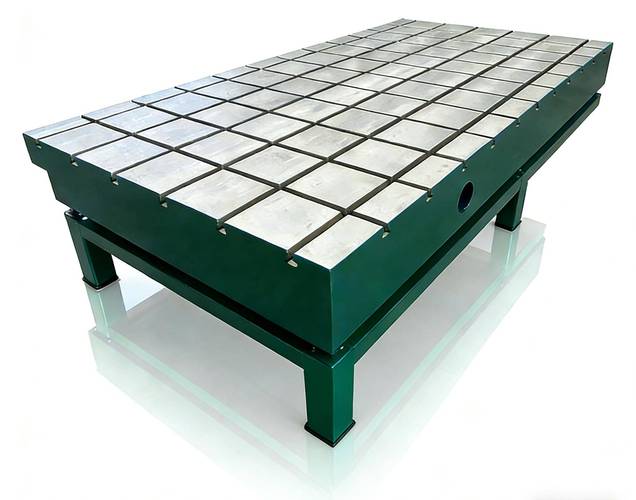 车间恒温工业计量基准块平台
说白了,所有机床加工出来的精度,根子都在计量这儿。你量具不准,手艺再好也出不了合格活。
最头疼的,都是看不见的干扰
干计量的,最怕啥?不是复杂形状的零件,是看不见摸不着的温度变化。
我刚进厂那会跟师傅送基准块,从计量室拿了块往三坐标车间送,赶时间走得急,我怕摔了就揣在怀里捂着,走了十来分钟到地方,一测直接超差。当时师傅脸都黑了,骂我半个钟头,现在我都记得。
为啥?一米长的碳钢基准块,温度变10摄氏度,长度就能变差不多0.1毫米。你揣怀里,体温给捂热了两三度,误差直接就出来了。
对普通机械零件,0.1毫米可能不算事,放到航天轴承、芯片制造的模具里,这个误差足够让整个零件报废。所以正规的计量室,全年温度波动都控制在正负1度以内,有的高精度计量间,连湿度都卡得死严,半点马虎都没有。
再比如说涡轮发动机的叶片,那曲面是流畅的异形,没有一个直角一条直线,你怎么确定它每个点的误差都符合要求?靠样板刮?那是几十年前的老法子,精度根本不够。现在用光学扫描,可扫描出来的数据准不准,还得靠计量校准过的标准叶片来对标,没有计量背书,你敢往发动机上装?
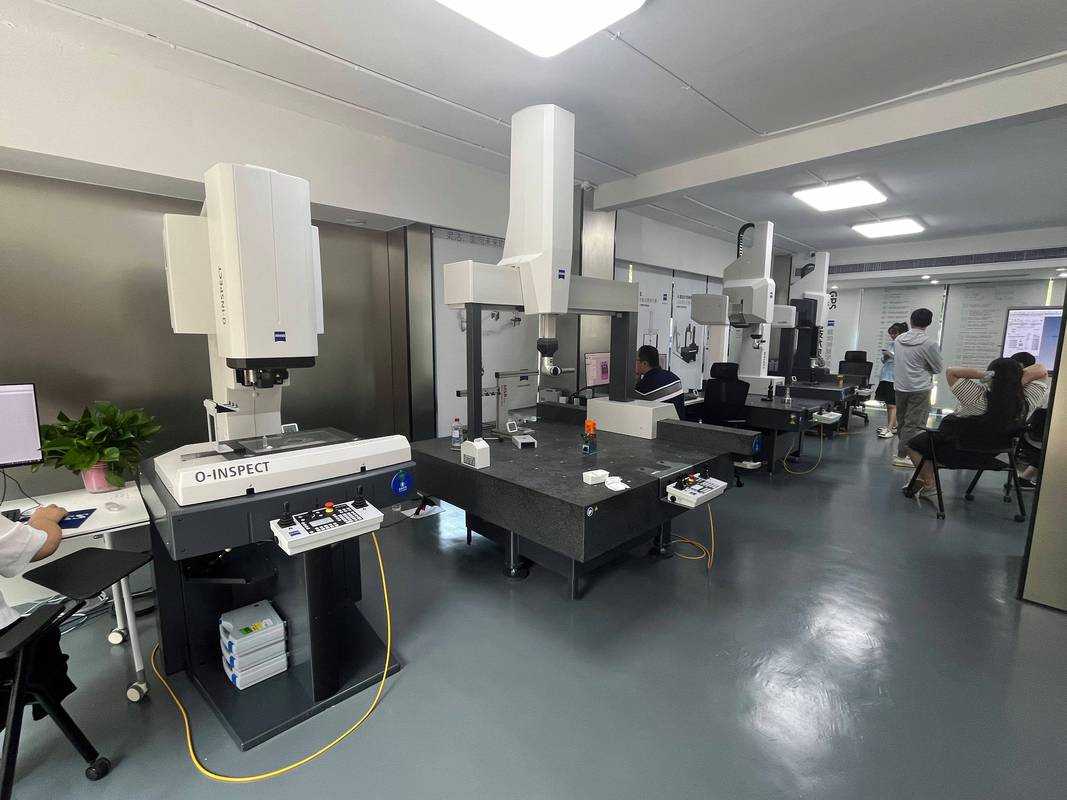 机械车间工业计量三坐标测量场景
说实话,这活磨人,天天跟零点零几微米的误差较劲,急不得躁不得。但少了它,再牛的设计也落不了地。
离普通人远吗?其实天天都沾边
 离普通人远吗?其实天天都沾边
你可能从来没听过这个词,但你日常生活里的每一样工业产品,都经过工业计量这一关。
你开的家用车,刹车盘的平整度,是计量校准过的量具测出来的,不然跑高速方向盘抖得握不住,谁敢开?
你戴的医用口罩,喷熔布的喷丝头,每个孔的直径不到0.1毫米,孔做大了过滤不住病毒,做小了出不了料,这个孔径的标准,就是工业计量定的。
还有我们家里买的定制橱柜,切板材的数控机床,刀头的精度是校准过的,切出来的板子才严丝合缝,不用打胶填缝。
不过话说回来,现在技术进步真快,以前要大半天才能测出一个零件的误差,现在几分钟就能出全参数报告,可核心的东西没变——工业计量就是制造业的定盘星,你所有的精度,所有的质量,都从这一点点校准里来。
昨天那徒弟又蹲在计量室门口看老师傅调基准,蹲了快一小时没动地方。我没催他,这行就是这样,得慢慢品,才知道为什么老工人总说,差一丝,就是差十万八千里。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的隐形标尺:聊聊工业计量
文章链接:https://zystgy.cn/a/61585