它远没有你想的复杂
很多人一听到“无损检测”四个字,就觉得是什么高大上的X光、超声波,动不动几十万的设备。其实渗透检测便宜得离谱。一套便携工具千把块,揣包里就能去工地现场。
原理说白了就是毛细现象,你把纸巾一角插墨水里,墨水会自己往上爬对吧?就是这个道理。工件表面有细小的开口裂纹,窄到你肉眼根本分不出来是划痕还是裂纹,这时候给整个工件刷上渗透性极强的带染料的渗透液,液体就会顺着裂纹往里面钻,只要给够时间,哪怕是微米级的开口都能渗进去。
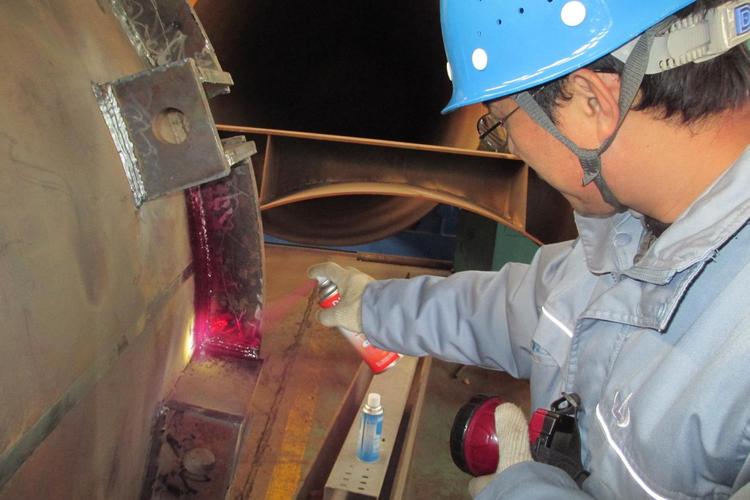
渗完了把表面多余的渗透液擦干净,再涂上一层白色的显影剂,显影剂会把卡在裂纹里的染色渗透液再吸出来,在白色背景上晕出明显的痕迹——多大的裂纹,什么形状,一眼就能看到。
这里要澄清一个最多人犯的错:渗透检测只能检测表面开口的缺陷,内部没通到表面的裂纹,它半毛钱都测不出来。很多刚入行的新手拿着渗透液找内部缺陷,折腾半天啥都没有,还说设备坏了,闹不少笑话。
现场操作,坑比你想的多
原理简单不代表谁都能做好,我干了快十年,见过太多因为操作错了漏检的事故。
第一个坑就是预处理。很多人觉得不就是扫扫灰擦擦油?太天真了。焊缝表面的焊渣、氧化皮,还有零件上沾的切削液油污,只要堵了裂纹的开口,渗透液根本进不去。去年有个外协厂,给我们做一批封头,工人图省时间,焊完没清渣就直接做渗透,结果一条两毫米宽的裂纹没查出来,拉去试压直接裂了,整个封头废掉,十几万的材料费打了水漂,还耽误了两个月工期。预处理才是渗透检测合格的第一道生死线,一点都不掺水。
第二个坑,渗透时间卡不对。温度不同渗透时间不一样,冬天工件凉,渗透液稠,你就得等够时间,十五分钟就是十五分钟,十分钟绝对出不来。我见过新手赶产量,要求十五分钟他等五分钟就冲,那能出来吗?裂纹里还没渗满呢,当然显不出来。
还有后乳化型的渗透,乳化时间更讲究,多个三五秒,表面的渗透是冲干净了,裂纹里的也给你带出来了,结果就是本来有裂纹也看不出来。
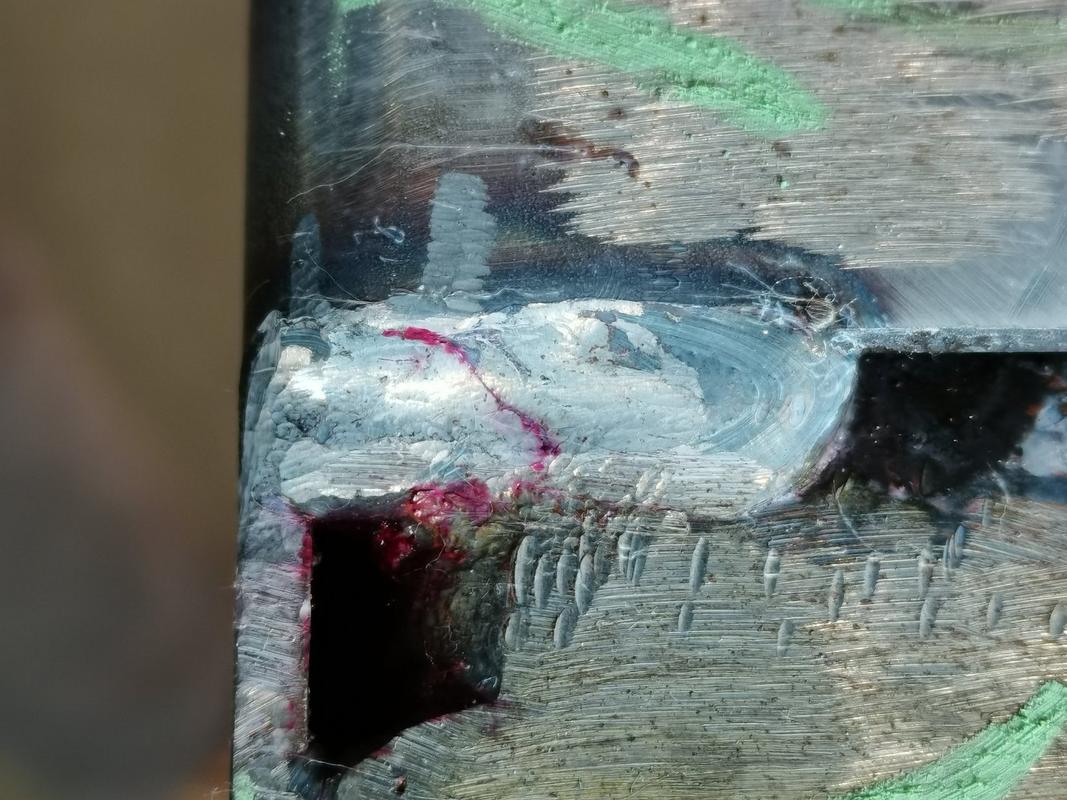
就连喷显影剂都有讲究,好多新手上去哐哐喷厚厚一层,白色把红色盖住了,细裂纹直接就没了。正确的做法是离二十公分,快速扫一遍,薄得均匀一层就行,等个三五分钟,痕迹慢慢就出来了,急不得。
什么时候该用它?
现在无损检测方法那么多,射线拍内部,超声找深层,磁粉也能测表面,为啥偏要用渗透?说实话,它有不可替代的地方。不管是钢铁还是铝镁合金,甚至陶瓷塑料这些不导磁的材料,它都能用,磁粉就只能测铁磁性材料,非金属就不行,渗透没问题。
设备简单,便携,去野外做现场检测,给在役的管道焊缝做年检,拉个箱子就去,不用拉大型设备,成本低到离谱。还有,细小的开口裂纹,它比超声灵多了,微米级的裂纹都能给你显出来,肉眼直接看,不用复杂的读图,对工人要求低。
不过话说回来,它不是万能的。多孔材料比如石墨、粉末冶金,就绝对不能用,因为整个材料本身就吸渗透液,全片都是红的,你根本找不到哪是裂纹。还有封闭的内部缺陷,它碰都碰不到,自然测不了。还有,如果工件表面抛得太光或者太粗糙,也不好做,太光的留不住多余的渗透液,太粗的擦不干净,背景太乱看不清。
说实话,我挺喜欢渗透检测这个活儿的,没有超声那么烧脑子读图,也没有射线的辐射担心,蹲在工件边,按步骤来,该出来的缺陷绝对藏不住。很多人觉得一线检测就是走流程,其实不是,你偷一步懒,就可能留下天大的隐患。渗透检测就是这样,不起眼的小方法,守住了工业产品最基础的一道安全关。对吧?