2026-10-06 12:56:43 作者:网编
分类:文章
刚进锻造车间那年,跟着李师傅蹲在料场摸轴坯。半人粗的汽轮机主轴刚打完孔,表皮磨得油亮,啥都看不出来,李师傅偏说里面有东西,拉去做磁粉。喷完粉不到半分钟,一道细得像发丝的暗纹清清楚楚趴在轴肩,当时我后背都冒凉气——差一点就流去下工序,百万的料就废了。
为啥偏找磁粉当“探伤眼”
很多刚入行的小孩,上来就问为啥不用超声不用CT,非要撒磁粉。说白了,合适。磁粉检测只吃一口饭:找铁磁性材料的表面近表面裂纹。这类裂纹大多是锻造、热处理的时候攒出来的应力裂,藏在表皮底下大约零点几毫米,肉眼看不见,戳进去又伤工件。你给工件通上电磁化,裂纹断了原来的磁路,漏磁就会把撒上去的磁粉吸住,裂纹长啥样,磁粉就给你画出啥样,直白得很。成本还低,一套设备十几万,大型工件扛着设备就能去现场测,不像射线要防辐射要搭棚子,麻烦死。
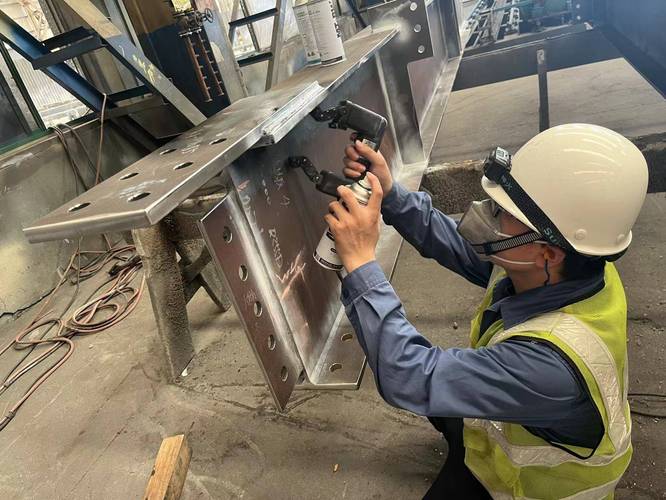 机械加工车间磁粉检测现场作业图
现场干活,坑真不少
别听原理简单,真上手错一步全白干。我刚上手那回,给一根两米长的齿轮轴磁化,怕电流烧了工件,特意调小了安培数,结果撒完磁粉啥都没有,我还说工件没问题,李师傅过来扫了一眼,直接把电流闸拉了重新调,说你那点电流,磁化都没到轴芯,浅裂纹根本漏不出磁,你找个屁。调完电流再撒粉,轴根那里直接显出来一道两厘米长的裂,我脸当时就红了。
还有退磁这事儿,很多徒弟做完检测忘退磁,或者退不干净,工件拿到机加工工序,刀头一上去,铁屑全吸在刀头,切出来的面全是坑,好好的刀直接崩口,车间钳工组骂探伤组骂了整整一周。
磁粉也挑活儿,找头发丝粗的微裂纹就得用细磁粉,配荧光液,黑光灯一照亮得清清楚楚,你拿粗粉撒上去,全糊在表面,啥都看不见。大型露天的工件比如锅炉钢板,就得用干磁粉,扛着磁化器爬上去撒就行,你扛一桶油爬几十米,那不是找罪受?
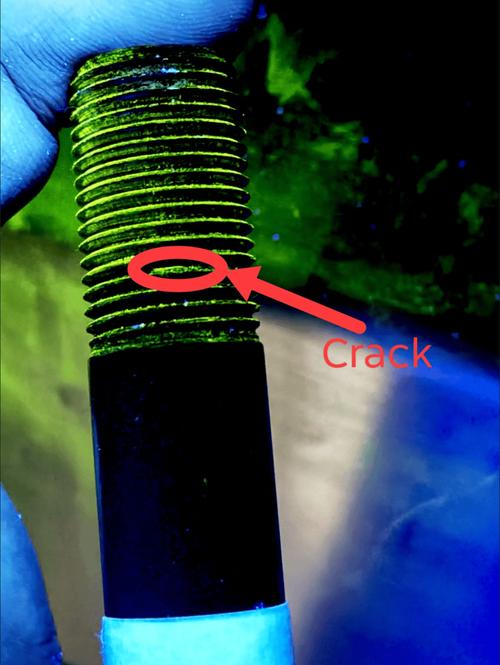 荧光磁粉检测微裂纹显影图
现在业内也有自动化的磁粉检测线,小批量工件流水线走一遍,机器人喷粉拍照出结果,快得很,但是大工件,关键受力件,还是得老师傅蹲那儿看。机器分不出有些若隐若现的虚纹,到底是残余应力还是真裂纹,老师傅眼睛扫一眼,摸一摸工件,就知道要不要返工。
你看不见,它却天天护着你
 你看不见,它却天天护着你
很多人觉得这就是车间里的冷门手艺,跟普通人没关系。哪能呢。你坐高铁跑几百公里,车轮轴出厂前每一根都过磁粉检测,就怕藏了暗裂半路出事儿。你家用的天然气,长输管线的钢管焊缝,也要用磁粉扫一遍,漏了裂那就是大事故。哪怕你开的家用车,底盘上的锻钢控制臂,出厂前也过了磁粉,就怕开高速断了。
说实话,现在满大街都是高大上的无损检测新技术,但是磁粉这活儿,干了快一百年,还没被淘汰,就是靠谱。它不玩虚的,有裂就是有裂,没裂就是没裂,撒完粉明明白白摆在你面前。
昨天我还去老车间转,李师傅退休返聘,还蹲在一根风电主轴旁边,拿着黑光灯慢悠悠扫,紫光下一道细裂纹亮得显眼,他掏出烟盒蹭了蹭手,跟身边的徒弟说,记住了,铁疙瘩不会说话,但是磁粉会帮你把它藏的毛病说出来。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:藏在铁疙瘩暗伤里的磁粉检测
文章链接:https://zystgy.cn/a/61368