2026-10-04 12:21:49 作者:网编
分类:文章
去年跟着行业考察团跑山东,蹲在一家轧钢厂的车间待了三天,跟着维修班张师傅爬了三回行车架,听他吐了不下三斤苦水。十几年前这条线刚建的时候,换轧辊全靠工段长拿大喇叭喊,对讲机串台串得跟菜市场似的,经常信号传错,辊距调差两三个毫米,整炉出来的钢板全废,回炉重炼少说赔十几万。那时候谁能想到,现在控制整条线的信号,全走细细的一根工业通信线。
从喊号子到布线,不是换根线那么简单
很多外行听见工业通信,第一反应就是“不就是车间里拉网线吗?跟我家里装wifi有啥区别”。
真不是。
你家里wifi断个十秒钟,顶多刷不出来短视频,骂两句运营商就能翻篇。车间里呢?轧钢线跑起来的时候,辊道速度每分钟几十米,你通信断个0.1秒,辊子都停不住,高速冲出来的钢材直接撞在停机架上,整根废了不说,搞不好还崩出来伤人。
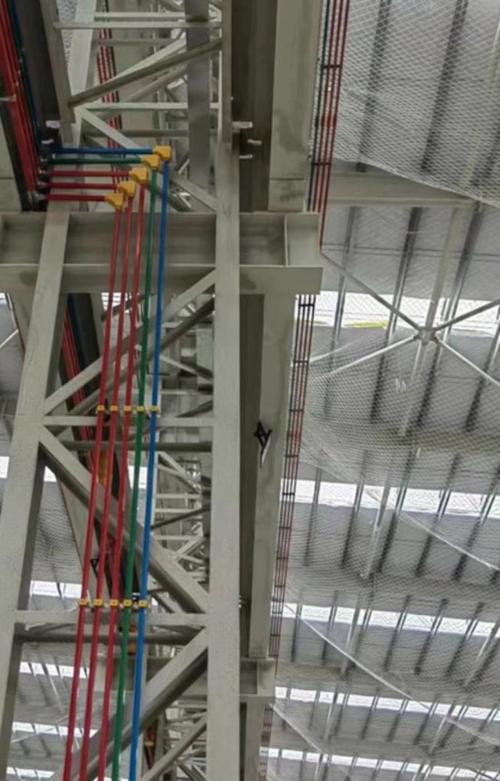 轧钢车间工业通信总线布线实拍
环境差得远啊。你家里室温二十多度,干干净净没灰。轧钢车间的主辊道区,夏天地表温度能冲到七十多度,边上就是大功率电机,电焊作业天天有,强电磁干扰能把普通wifi信号直接吞了,重型叉车天天在管沟上面压,普通网线用不了半个月,芯线就压断了。之前有个野施工队不懂行,给南方一家小五金厂装普通超五类线当工业总线,结果三个月断了七次,厂长差点把施工队的工具扔进熔炼炉烧了。
工业通信的坎,差一点都不行
干这行的都知道,工业通信要扛住三件事:扛干扰,扛造,扛时延。
先说干扰,大功率电机一启动,电网电压都能抖三抖,普通通信信号直接就飞了,根本收不到正确指令。所以合格的工业通信线,大多做了双层铜屏蔽网,要求高的地方直接加钢铠,硬得跟细铁丝似的,别说压,拿剪子剪都费劲。
再说时延,我之前听一个汽车厂的工程师说,他们焊装车间的主线上,工业通信的时延要求不到1毫秒。什么概念?你眨一下眼睛都要一百多毫秒,这不到1毫秒的时间里,信号要从主控柜传到十几个点焊头,再把状态传回来,晚一点,点焊头就焊错位置,一块车门板直接报废。
说实话,也就最近十来年,国内厂商才能把这个时延做稳,之前全靠进口,一根不起眼的总线,卖你几万块都是常事,调试还要提前半个月预约,人家工程师不来,你线拉好了也开不了工。
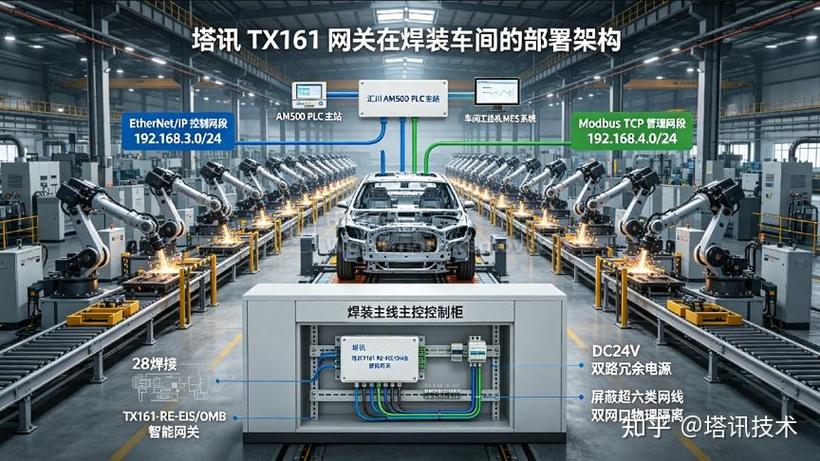 汽车焊装线工业通信接头安装图
还有个坎就是兼容性,老工厂设备换了一半,新设备要接老系统,很多旧协议不通,牵一发动全身,改一次通信接口动辄几十万,很多小厂舍不得掏这个钱,只好凑合用,时不时出点小错,废点料,慢慢熬。
工业通信离普通人远吗?一点都不远
 工业通信离普通人远吗?一点都不远
很多人逛工厂都只看大机器,谁会注意墙根底下埋的那几根线?可你日常生活的每一样东西,几乎都沾过工业通信的光。
你开的汽车,车身钢板的尺寸精度到零点几毫米,全靠轧钢线上工业通信控制辊距,错一点,钢板强度就不对。你身上穿的棉T恤,布料是高速数控纺织机织的,几百个纱锭同步运行,全靠工业通信传信号,通信不稳,织出来的布就跳花,要么稀一块密一块,根本卖不出去。
不过话说回来,还是有很多小老板转不过弯来,觉得老设备能用就行,换通信系统要花钱,不值得。其实算笔明白账,老设备因为信号错一年出的废品,浪费的电费人工,换三套新系统都够了。
还有人说,现在5G都普及了,有线工业通信是不是该淘汰了?真不是,5G好用是好用,可在主生产线这种要求零失误的地方,无线的时延和抗干扰还是不如有线稳,顶多给AGV小车这种移动设备用,算是互补,谈不上谁代替谁。
前阵子张师傅发微信,说车间去年换了国产的工业通信系统,原来一天要接十几个维修电话,现在一周顶多一个,到点就能换完衣服下班,准时去学校接孙子放学。
你看,技术哪有那么玄乎,能让干活的人省点心,能少出点废品,就是好技术。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:轧钢车间的神经线:聊聊工业通信
文章链接:https://zystgy.cn/a/61157