2026-10-04 08:03:45 作者:网编
分类:文章
去年在模具车间帮工,见过离谱的一幕。一块淬火到HRC62的模具钢,料价快十万了,设计师临时改了个0.3mm宽的深槽,老师傅拿合金铣刀试了三次,刀头全崩,工件差点直接废了。最后抬去火花机,装个薄铜电极,开冲油,开机,三个小时后槽就成型了,拿出来量公差,丝毫不差。
不靠刀刃切削,全靠放电烧蚀
很多人第一反应是,加工不都是刀砍刀磨吗?怎么放电就能去掉材料?
其实说白了,电火花加工的原理特别简单,就是利用两个电极之间脉冲放电的电蚀作用,一点点把多余的材料蚀除。它最绝的一点,就是加工过程中电极根本不接触工件,没有任何切削力。
没有切削力意味着什么?普通切削要求刀具硬度必须比工件高,要是工件比刀还硬,刀直接就崩了。电火花不管这套,只要工件能导电,再硬它都能加工。什么硬质合金、聚晶金刚石,甚至导电陶瓷,它都能啃得动。
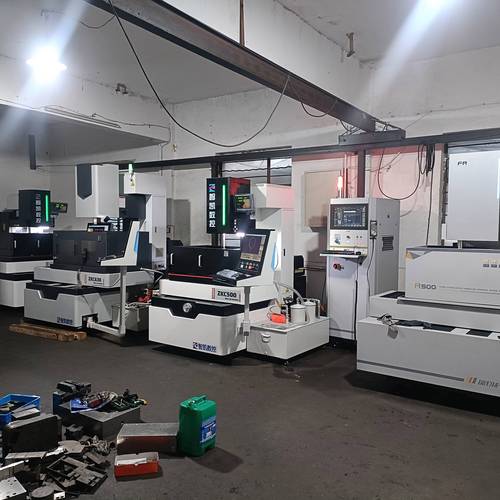 工厂车间数控电火花加工机床现场实拍
我刚入行的时候也不信,拿了块淬过火的废钢头试,拿紫铜电极对着怼,真的一点点蚀出想要的形状来,那时候才明白,为什么说它是加工界的硬骨头杀手。
很多人搞混,以为电火花是电切割,其实它根本不“切”,就是靠无数次微小的放电爆炸,把材料一点点熔掉、蚀掉,每次只去掉一点点,积少成多就成了想要的形状。
说起来简单,做起来全是看不见的坑
原理谁都能听懂,真到车间开机,没个一两年上手根本玩不转。
最头疼的就是电极损耗。放电的时候,不光工件被蚀,电极自己也会损耗啊。要是损耗不均匀,加工出来的形状直接就歪了,公差分分钟超差。尤其是加工深型腔,电极前端放电多烧得快,后端没怎么损耗,最后做出来的型腔口大底小,整块料直接报废。
其次就是排屑积碳。加工间隙里蚀下来的金属碎屑,得靠冲油冲出来,要是槽太深、流速不够,碎屑排不出去,堆在间隙里就会形成积碳。积了碳就不放电了,你得停下来把碳刮干净,半天功夫直接白费。我见过新人刚调机,参数没设对,积了一槽碳,刮了半小时还把工件表面刮花了,赔了半个月奖金,心疼了好几天。
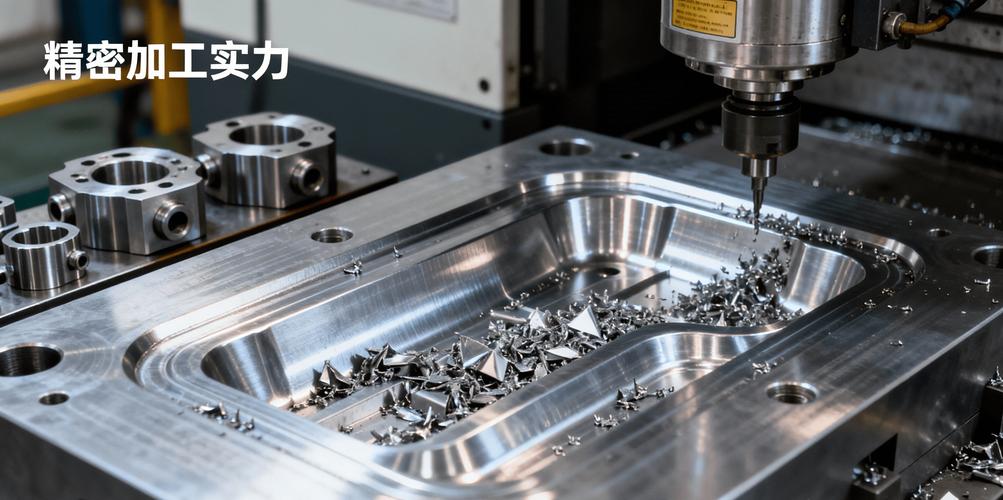 电火花加工成型的精密注塑模具型腔实拍
还有粗糙度的要求,你放电是一点点烧出来的,表面本来就会有细小的凹坑,要是要求镜面效果,普通电火花做不了,得用混粉电火花加工,往工作液里加细硅铝粉,改变放电状态,才能做出接近镜面的效果,当然成本也上去了,不是刚需没人用。
不过话说回来,现在的数控火花机比以前好多了,自动换电极,自动调参数,新手照着工艺卡来也不会出大错,放几十年前,那全靠老师傅手感调电流,差一点都出不了活。
什么时候轮到它上场?
 什么时候轮到它上场?
很多人说,现在五轴联动铣削这么发达,什么复杂形状做不出来,还要电火花干嘛?这话不对,真碰到几个场景,五轴铣也得靠边站。
最常见的就是淬火后模具的修改。整块模具淬完火硬度拉满,设计师临时改方案,要加个槽开个孔,铣刀根本下不去,重新淬火成本又高还容易变形,电火花分分钟搞定,不用动整个工件,省了不知道多少事。
还有就是刀具伸不进去的细微复杂结构,比如注塑模上的微细花纹,或者封闭的异形冷却流道,铣刀够不着的地方,电火花靠着成型电极,一次就能加工出来。还有超硬材料的零件,比如一些硬质合金刀具的复杂刃口,铣削加工成本高还容易崩刀,交给电火花反而划算。
很多人吐槽电火花效率低,这话没错,同一件活,铣削可能一小时干完,电火花得三四个小时。但问题是,有些活铣削根本干不了啊,效率再低它也能出活,总比干不出来强对吧?说实话,我见过不少工厂扔了老火花机上五轴,最后碰到硬骨头还得把火花机搬出来,这不就是瞎折腾嘛。
还有个常见误解,说电火花加工会损伤工件,留下微裂纹影响强度。其实只要参数调对,现在的数控电火花的热影响层非常薄,大部分工业场景根本不影响使用,真要求高,最后多一道抛光就完事了,没说的那么邪乎。
现在新的加工工艺出来不少,电火花看着老,但是活得好好的。毕竟工业制造里,总有那么些啃不动的硬骨头,总得留这么个靠放电干活的野路子。没什么好吹的,好用就行。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:靠电火花啃硬骨头:原来电火花加工这么野
文章链接:https://zystgy.cn/a/61142