不是所有带刀库的机床都叫加工中心
很多新手刚来,都分不清楚数控机床和加工中心的区别。不就是带个刀库吗?能有多大差别?
错得离谱。
加工中心最核心的本事,是一次装夹完成多工序加工。换刀全自动,不用你停机拆工装、手动调刀,铣完平面钻圆孔,钻完铰孔镗内丝,所有工序干完你再拆零件。
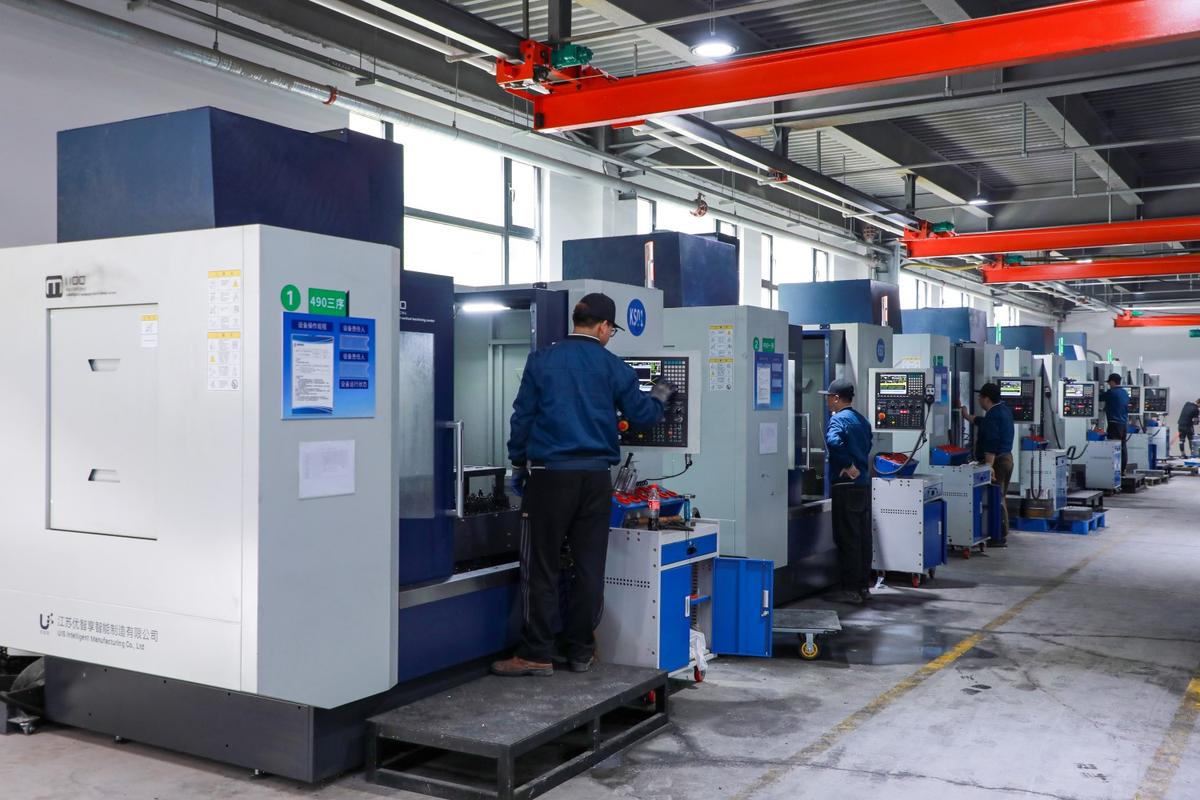
以前老辈人干汽车变速箱壳体,要换三次工装,调不下五把刀,慢的时候一天出不了两件,精度全靠师傅手上的力道卡,同一个师傅干出来的两个零件,误差都能飘出十几丝。现在换加工中心,卡盘一夹,程序一开,喝杯茶的功夫,活就干得七七八八,精度差不超过两丝。
啥是丝?一毫米等于一百丝,两丝差不多是头发丝的五分之一粗。就这个精度,手工打磨根本稳不住。
好的加工中心,难在看不见的地方较劲
好多外行看了觉得不就是按程序走吗?有什么难的?
真干过才知道,从床身到主轴,每一处都在跟误差较劲。
就说床身,整个机器的骨架,全是整块铸铁浇出来的。浇完不能马上装机,得扔在露天风吹雨淋,自然时效个一年半载,把内部的应力释放干净。不然用个一年半载,床身自己就变形了,精度直接跑没影。很多小厂图省成本省时间,浇完放两三个月就装机,卖得便宜,用不住,就是这个道理。
再讲主轴,这是加工中心的心脏。好的主轴,一分钟转上万转,连续干十几个小时,温度变化不能超过三度,主轴伸缩小不能超过两丝,多一丝,切出来的平面就坑坑洼洼,零件直接报废。
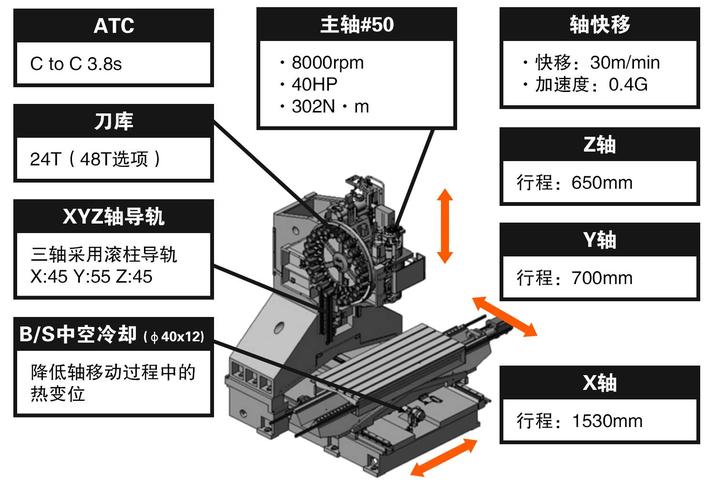
还有换刀机构。你想想,一百多把刀放在刀库里,要哪把立马就得转过来对准主轴,位置错个一丝半毫,一刀下去刀断了不说,零件也废了,贵一点的进口刀一把好几千,撞一次等于白干好几天活。
说实话,我见过不少刚出校门的技术员,程序编得漂漂亮亮,一开机就撞刀,就是没在车间摸过真铁,不知道铁硬刀脆,差一点就是天大的窟窿。不过话说回来,现在新出的加工中心都带碰撞检测,提前能停,少赔了不少刀,这点真的进步很大。
它藏在你看不见的地方,撑着日常生活
很多人觉得这就是工厂里的大铁块,跟普通人的日子不搭边。哪能啊。
你开的家用车,发动机缸体、变速箱壳体,全是加工中心做的。你手上手机的摄像头模组的模具,是加工中心一丝一毫铣出来的。医院里换人工关节的钛合金假体,形状要贴合每个人的骨头,全靠加工中心一点点雕出来。
现在新能源汽车卖得火,电池包的壳体,电机的转轴,哪个离得开加工中心?之前我们对接过一家做动力电池的厂,要求壳体的平面精度控制在两丝以内,差一点,密封就不合格,装完电池用不了半年就漏液。
现在行业里也有难题,高端市场以前大多靠进口,这些年国产加工中心追得很快,性价比高,服务也方便,不少普通精度的活已经完全能打,但是核心的高端主轴、高端数控系统,还有不少细节要磨,急不来。
昨天我还在那台干了快十年的老加工中心旁边待着,主轴嗡嗡转着,铁屑顺着导轨哗啦啦往下掉,一车车铁屑拉出去,变成各种零件装到汽车、手机、医疗设备里,跑到千家万户。说白了,这些冷冰冰的大铁块,才是真的能工巧匠,把图纸上的线条,变成了我们摸得着用得上的日子。