很多钣金厂买了新折弯机,干起活还是不对。折出来的角度总飘,拆下来量差个一两度,改也不好改,全都是回弹闹的。
说出来你可能不信,我见过十几年的老钳工,换了新材料照样折不准回弹。这活没点实战攒的门道,光看机器说明书根本搞不定。
为什么你的折弯机总是调不好回弹?
大部分新手第一反应都是:我机器压力不够?不对。就算你把压力开满,该回弹还是回弹。回弹本质是材料本身的弹性变形,你压完松开,应力要释放,角度自然就往外弹。
影响回弹的变量远不止机器压力。材料本身的屈服强度、板厚公差、甚至下料留下的内应力,都会改变回弹量。同一张不锈钢板,新料和放了三个月的余料,回弹都能差两度。
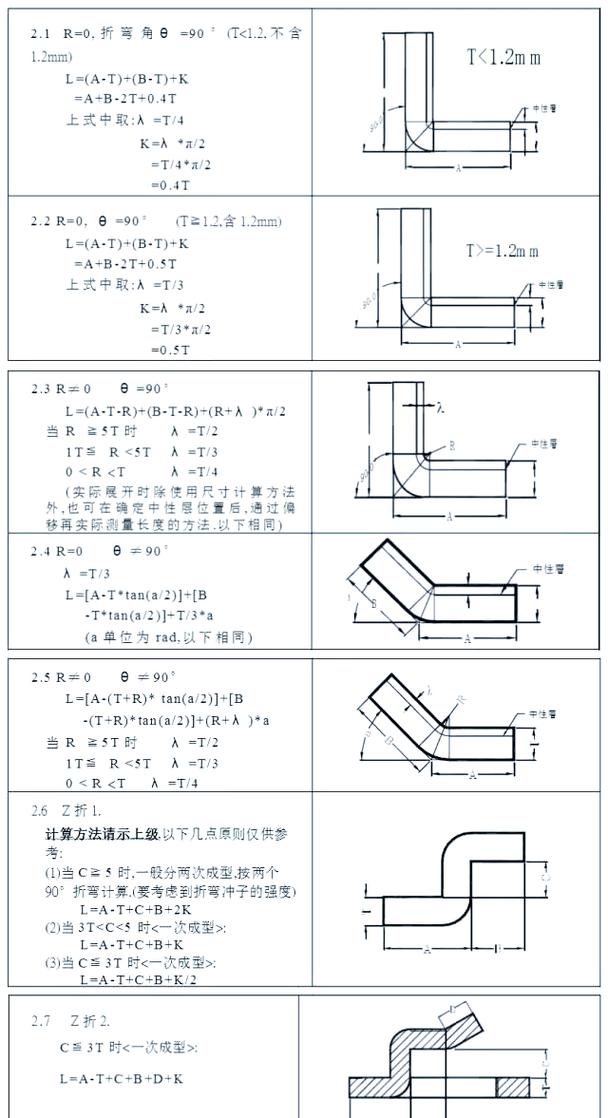
很多人调机的习惯就错了。看到角度不对,直接加压力压死,结果要么过弯裂了,要么把模具压出坑,反而更不准。说实话,真的没必要。
不同材料对应折弯机回弹的调法,别混着来
我见过太多师傅调回弹,一套参数用到底,折冷轧板、折不锈钢、折铝合金都不改,能折准才怪。
- 普通冷轧低碳钢:回弹通常在1-3度,V槽选对的情况下,折弯角度直接比目标多压1-2度,基本就能抵消回弹,新手直接记这个数就行。
- 304/201不锈钢:屈服强度比冷轧板高两倍,回弹能到5-10度,尤其是厚1.5mm以上的板,一定要留够补偿量,别嫌麻烦多试一块。
- 铝合金板:软铝回弹小,硬铝特别是淬火后的硬铝,回弹不比不锈钢小,而且容易折裂,最好分两次压,第一次压到接近角度,停十秒再补压到位。
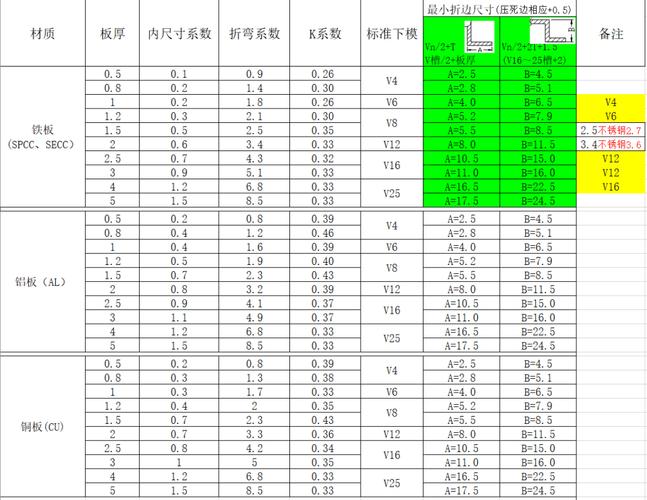
不过话说回来,现在很多客户要无压痕折弯,大家都在用尖模,尖模的回弹本身比平模大一点,补偿量要多加0.5-1度,别漏了。
别全靠机器自动补偿,老钳工的几个实用技巧
现在新出的电液伺服折弯机,都带挠度自动补偿,很多老板买了就说这下不用师傅了,自动出角度。真的是这样吗?❗我见过太多厂,自动补偿开了,折1.5米以上的长折边,中间还是比两头回弹大1-2度,为什么?机器补偿是按标准挠度算的,模具用久了有磨损,板料应力也不均匀,不可能完全对准。
说几个我用了十几年的小技巧,不值钱但好用:
💡 长折边分步补压。1米以上的工件,第一次折完别直接拿出来,停留个三五秒再松,或者直接补压一次,应力释放够了,回弹就稳很多,中间飘的问题能解决一大半。
💡 批量活先试三块,再调机。我早年刚干钳工那会儿,赶活着急,上来就开干,折完一整批200多件,才发现回弹差了2度,全废,扣了半个月奖金。现在想起都肉疼。
💡 旧模具别忘了补磨。模具用个三五年,刀尖磨圆了,回弹量会比新模具大1度左右,调参数的时候别忘了多加一点补偿,别上来就骂机器不准。
说实话,折弯这活,机器从来都是配角,手上的经验才是核心。再好的折弯机,也得有会摸门道的人调,才能出好活。你要是最近总折不准回弹,先别换机器,先按上面说的几点捋一遍,八成问题就能解决。