2026-10-04 04:35:45 作者:网编
分类:文章
上次去主机厂的冲压车间参观,刚推开门就被镇住了。
十几米高的大家伙蹲在地上,每一次下压,整个地面都跟着晃。
震得鞋底发麻。
油味裹着热气往鼻子里钻,没人说话你也能感觉到那种上百吨的力道压下来的压迫感。
这就是大多数人对冲压设备的第一印象,傻大黑粗,卖力气的。
说实话,干了快十年机械,我以前也是这么想的。
你眼里的“压铁块机器”,到底在做什么?
简单说,冲压设备就是给金属“塑形”的机器。把平板一样的原料,放在上下两块模具中间,设备用力把模具合在一起,金属就会跟着模具的形状变形,该剪断的剪断,该拉伸的拉伸,出来就是你要的零件。
不像切削加工是把材料切掉,冲压大多是靠材料变形成型,几乎没废料,效率还高,一分钟干几十个上百个都不是问题。
现在主流的冲压设备分两类,一类是曲柄式机械压力机,靠电机带动曲柄飞轮,推滑块上下动,速度快,精度稳定,绝大多数大批量生产都用它。另一类是液压冲压机,靠液压给滑块施压,力大,行程可以随便调,适合做那种大尺寸、形状复杂的零件,比如大型航天器的外壳件,或者全尺寸车身覆盖件。
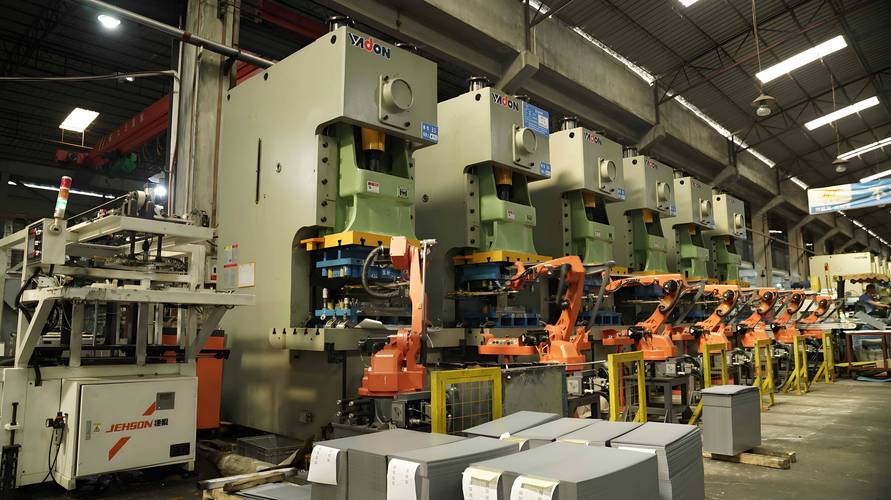 汽车制造厂冲压设备生产现场
你平时能摸到的几乎所有金属件,都和冲压设备有关系。汽车的外壳、车门,手机的中框,厨房的不锈钢水槽,甚至你口袋里的硬币,全是冲压出来的。
一块两平米的冷轧钢板,送到冲压设备里,三四道工序下来,整个汽车引擎盖就成型了,精度能控制在零点几毫米以内,刚好能和周围的保险杠、翼子板对上缝。对不齐的话,用户用车的时候就能感觉到,关门不对劲儿,漏风还异响。
造一台好用的冲压设备,最难啃的骨头在哪?
很多人觉得,不就是造个大架子,装个滑块电机,有什么难的?
你要是这么想,就太想当然了。
第一个坎就是机身刚性。千吨级的冲压设备,下压的时候力道全部压在机身上,要是机身变形超过0.1毫米,整个模具就歪了,做出来的零件一边厚一边薄,直接报废。
所以现在冲压设备的机身,大多都是整块铸钢或者几十厘米厚的钢板焊接而成,焊完还要整体去应力,还要精加工基准面,光机身就得做几个月。我见过有的小厂偷工减料,用薄钢板拼接,省了几十万成本,用了不到两年,机身歪得厉害,做出来的车门缝一边宽一边窄,整台设备只能当废铁卖,亏得更多。
第二个坎就是滑块重复定位精度。什么意思?就是你每次滑块下到最低点,位置差不能超过几微米——也就是一根头发丝的几十分之一。差一点,多批零件拼起来,误差就积累大了。高速冲压的时候,一秒钟冲十几次,每一次都要准,这个对导轨的加工、伺服系统的控制,要求极高。
还有一个不得不提的,就是安全。冲压是工业生产里出了名的高危岗位,早年的老设备没有保护,师傅们换模具的时候走神,手伸进去没来得及抽出来,出事故的真不少。现在的新冲压设备,安全已经做到极致了,一靠近工作区就有光电保护,只要有东西挡住红外线,不到几十毫秒就能急停,硬生生把事故率压下来了。
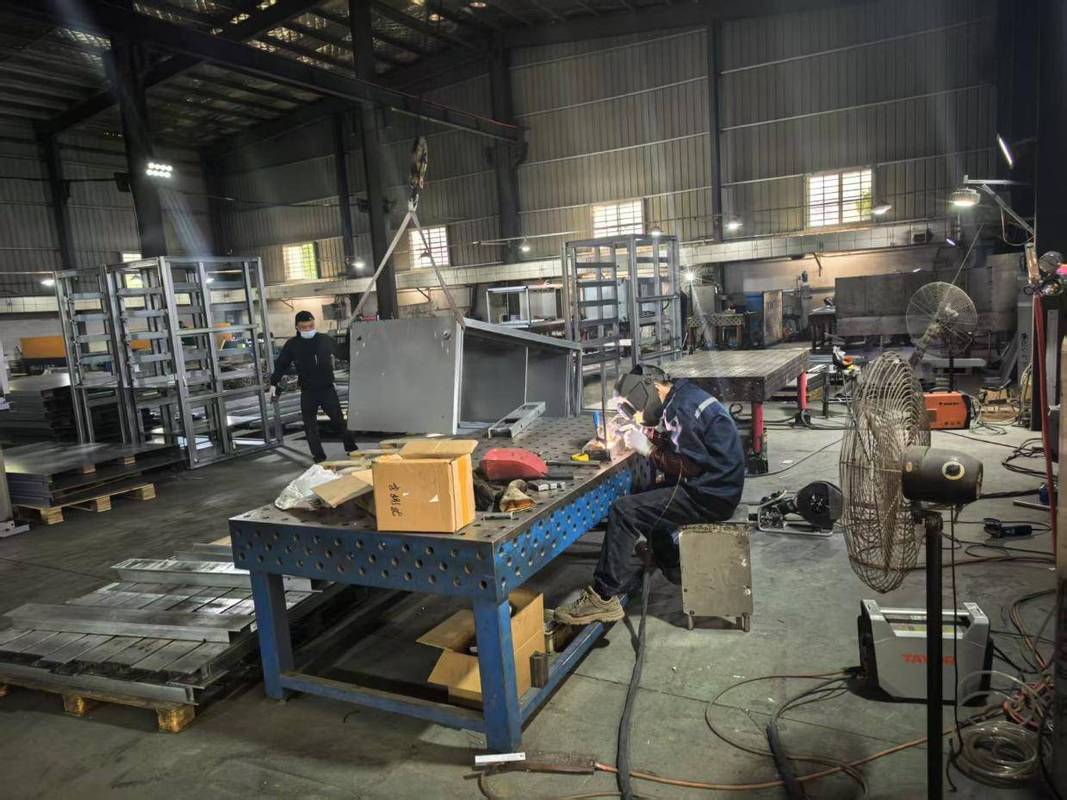 冲压设备机身钢结构焊接加工现场
不过话说回来,就算保护做得再好,操作的时候还是得小心,这个地方,真的开不得玩笑。
那些传了很久的误解,今天捋明白
 那些传了很久的误解,今天捋明白
第一个误解,就是“冲压设备就是力越大越好,越重越好”。
不对。真的不对。
很多小精密零件的冲压,比如连接器的插片,电子元件的引脚,力只有几吨,但要求每秒冲几十上百次,每一次的位置都不能差,这种设备的技术含量,比很多大吨位冲压设备高多了。
不是说力大就牛,适合自己要做的零件,才是好的。
第二个误解,“冲压都是粗活,不需要高精度设备”。
刚才也提了,现在手机的不锈钢中框,冲压的精度能控制到两微米以内,比很多普通机加工的精度还要高。冲压出来的零件一致性好,成本低,大批量生产比任何加工方式都划算,高端制造业根本离不开它。
还有人说,现在3D打印都出来了,冲压设备是不是该淘汰了?
别扯了。3D打印适合做小批量定制的东西,真要是一年上百万件零件,冲压的效率和成本,甩3D打印几百条街,几十年内根本不可能被替代。
我前两年去一个做消费电子的工厂,看到一台国产的高速冲压设备,一分钟冲一千多下,连续跑了一年多,精度没掉过,真的挺惊喜的。以前这种高速高精度设备全靠进口,现在我们自己也能做,价格还不到进口的一半,对整个制造业都是好事。
说白了,冲压设备就是工业制造里的“沉默的打工人”。
它不显眼,大多数人平时根本不会注意到它,但你坐的车,用的手机,身上带的所有金属小零件,全都是它一下一下压出来的。
没有什么花里胡哨的噱头,就是靠那一股子稳劲儿,撑着整个制造业的基础。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:那些把钢板压成汽车壳的冲压设备,远没你想的那么简单
文章链接:https://zystgy.cn/a/61133