2026-10-02 01:03:49 作者:网编
分类:文章
干了快二十年机加工和研发对接,见过太多图纸画得漂亮,上机就废的案子。
很多人觉得研发设计就是坐在办公室画3D建模,调公差,出图纸就行,哪知道差了一点点,到生产环节就是天大的窟窿。
研发设计第一步:别先忙着画3D,先摸清楚加工端的底线
很多刚从院校出来的设计师,画图只盯着零件的性能参数,强度够不够,公差对不对,从来不会提前对接加工工厂的实际情况。
去年有个合作的设计团队,拿了个1.2米长的铝合金横梁图纸过来,要求整个内槽的公差控制在0.02mm以内。说实话,我们厂最大的磨床行程也就1米,普通龙门铣根本稳不住这个精度,拿去外协,整个长三角能接这个活的工厂不超过三家,报价翻了四倍还不说,交期要等一个月。
最后没办法,设计师只能改图纸,把整体横梁改成两段拼接,重新校核强度,硬生生延误了三周项目周期,改造成本多花了两万多。
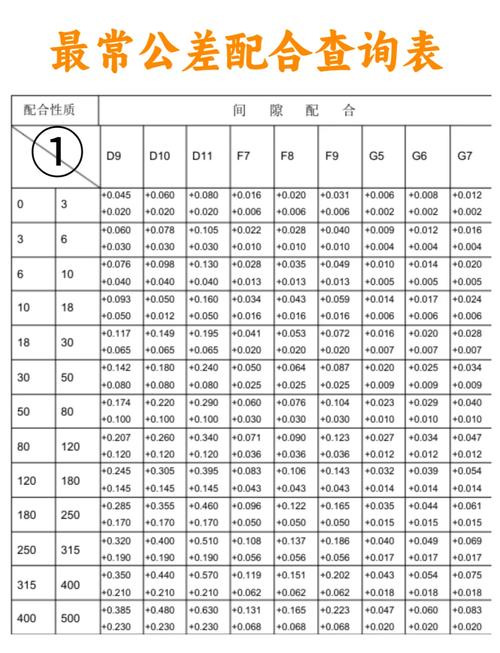 非标机械零件研发设计公差匹配机床参数表
问:我们是甲方设计团队,哪能挨个加工厂问清楚设备参数?总不能每次出图都跑工厂吧?
答:其实不用这么麻烦,只需要提前留三个通用余量,就能避开八成以上的加工坑:第一,大于1米的长宽尺寸,形位公差标注比最终要求松0.01mm,给后续矫形留空间;第二,需要线切割的内轮廓,圆角留不小于0.5mm的R角,别拍脑袋要求零圆角,线切割钼丝本身有直径,根本切不出绝对尖角;第三,壁厚小于8mm的铝合金零件,别要求平面度超过0.03mm,铝的热膨胀系数大,切削应力释放后翘曲变形分分钟教你做人。
材料选型:研发设计别只看强度表,要算全周期的账
我见过太多设计师迷信进口材料、高端牌号,觉得用越好的材料,设计就越稳。其实很多时候完全没必要,还把自己坑得够呛。
前两年有个做医疗检测设备的项目,设计师给机架选了进口的7075-T6铝合金,价格是国标6061-T6的三倍就算了,进口材料清关就花了八周,好不容易拿到料,焊接的时候又出问题,进口料的杂质控制太严,焊接热影响区容易出裂纹,前两件都废了,第三次调整焊接工艺才合格,前前后后多花了十几万,项目差点黄了。
说实话,那个机架只是放检测模块,总承重才100kg,国标6061-T6的强度完全够,加工性能还好,焊接不容易出问题,价格还便宜,根本没必要选进口料。
💡 提醒一句:民用工业设备的研发设计,能选国标材料就别选进口非标料,能选常用牌号就别选冷门牌号,强度差不了几个点,但是交期和成本能差出好几倍。
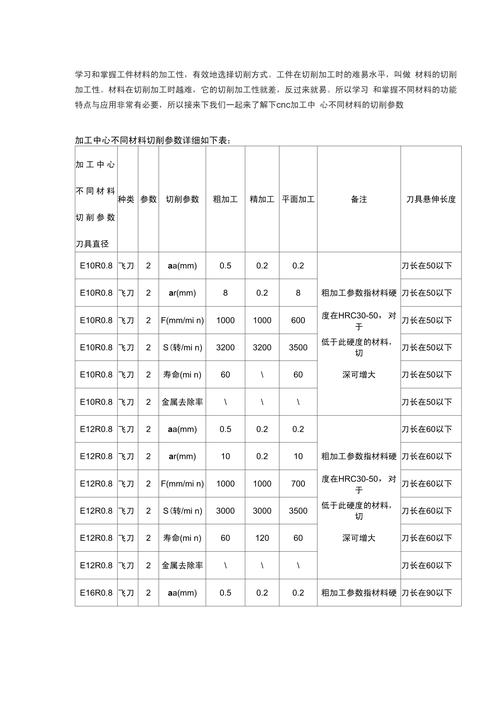 常用机械加工材料加工性能对比表
问:如果甲方强制要求指定品牌的材料怎么办?我们设计方也没办法啊?
答:其实分情况处理就行,如果是有防腐、耐高温或者外观商标要求,那按甲方要求来没问题,如果只是强度性能要求,你可以找同性能的国产国标料做样件测试,把强度、硬度报告摆给甲方看,数据对得上,绝大多数甲方都会同意换料。实在不同意,那一定要把材料交期延迟、成本上涨的风险写进合同,别自己默默扛下来,最后亏了钱还落埋怨。
研发设计一定要给装配环节留足留白
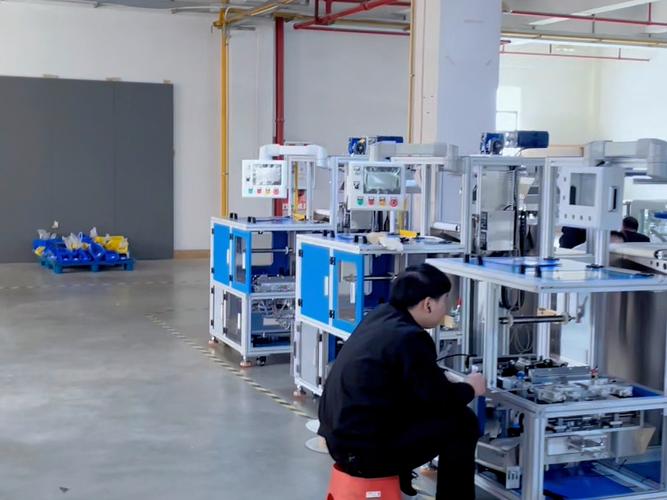 研发设计一定要给装配环节留足留白
我见过最离谱的一个案子,某自动化项目的机座,所有零件加工公差全合格,就是装不上,赔了甲方十几万的违约金。为什么?设计师画图的时候,把四个模块的配合面全做成了过盈配合,既没留调整垫片的位置,也没给吊装留工艺孔,四个上吨重的模块卡在一起,拆也拆不开,调也调不动,最后只能气割掉两个零件重新加工,错过了项目交付期。
很多年轻设计师有个误区,觉得图纸越精准,尺寸卡得越死,设计水平就越高。真不是这么回事。工业生产哪有零误差?从铸造到切削到热处理,每一步都有误差,研发设计本来就是协调这些误差的过程,不是追求绝对的完美。
❗ 记住一个小技巧:画完图最后一步,把自己当成现场装配工,顺着图纸走一遍装配流程:抬不抬得动?好不好调?螺栓能不能拧得到?哪里会不会卡手?走一遍下来,你就能发现很多不合理的地方,改完再出图,能少踩八成的装配坑。
说实话,做机械这行,研发设计从来不是画一张完美的图纸放在文件夹里落灰,是要把图纸变成车间里能生产、现场能装配、客户能正常用的真东西。那些书本上没教的,藏在公差、材料、装配里的小细节,才是真正能落地的研发设计功夫。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:非标自动化零件研发设计:工厂落地的那些隐形坑
文章链接:https://zystgy.cn/a/60977