机床刀头上的工业创新:不起眼的细节才是真突破

上个月在浙东的一个汽配车间调试新机床。 卡壳了。 主轴端跳差了两微米。 就两微米,头发丝直径的五十分之一。调了整整三天,进口主轴,进口轴承,所有安装步骤反复卡公差,就是不行。最后拆了端面密封才发现,进口件的迷宫槽弧度是按常温设计的,我们这边夏天车间不开空调的时候,主轴温度升到42度,热胀之后刚好顶在动密封的摩擦面上,就那点变形,把精度带偏了。
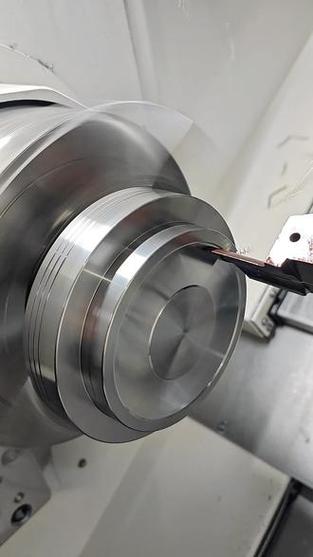
数控车床主轴端面密封槽加工现场图
数控车床主轴端面密封槽加工现场图

工业创新从来不是飘在天上的概念

工业创新从来不是飘在天上的概念
工业创新从来不是飘在天上的概念
很多人聊工业创新,第一反应都是光刻机、大飞机、万吨压机这种响当当的大项目。没错,这些都是国之重器,当然是创新。但你跑车间蹲半个月就知道,真正卡你脖子,让你赚不到钱,精度上不去的,往往就是这种不到一毫米的小事。 工业创新从来不是飘在发布会上的PPT,是刀头上、油槽里、焊缝里磨出来的细节。 国内现在能做很多高端设备,但很多时候整机组装出来,精度就是差口气,性能就是比进口差一点,追根溯源,十有八九都是几个小细节没抠到位。不是做不出来,是之前没人愿意花那个功夫去磨,反正进口件能买,就凑合用了。现在人家卡脖子不让买了,才发现这些小细节,原来都是要命的坎。

大多数工业创新,都是从99分到99.5分的迭代

很多人有个误区,觉得创新就得是从零到一的颠覆,不是颠覆就不配叫创新。我见过太多外行一开口就是“你这个怎么不是革命性突破”,听得人头大。工业这行,能把现有东西的误差缩一微米,寿命提一倍,成本降十分之一,就是天大的创新。 前几年跟压力容器厂的朋友聊,他们厂之前用进口自动焊,焊缝气孔率一直下不来,返修率快15%,耽误工期还费料。换了三台不同品牌的焊机,换了四种焊丝,都没用。最后厂里一个老焊工改了啥?把送丝角度往下调了1.2度,再把保护气的出气嘴,原来的直排孔改成了交错1毫米的斜槽,就这两个改动,没花一分钱改设备,气孔率直接降到1%不到。 你说这叫不叫创新?当然叫。 还有个搞液压密封的朋友,为了解决北方工程机械冬季低温漏油的问题,在试验台蹲了三年,测了上千次不同温度下O型圈的变形量,最后把原来正圆形的截面,改了一个0.03mm的微小椭圆,刚好抵消低温下密封圈槽的变形,漏油率直接降了90%,寿命翻了三倍。原来这个规格的O型圈全靠进口,现在国内产的直接顶上去,价格只有三分之一。 就改0.03毫米。说出去没人相信,这么小的改动能解决大问题?但工业就是这样,差一丝一毫,结果就是天差地别。
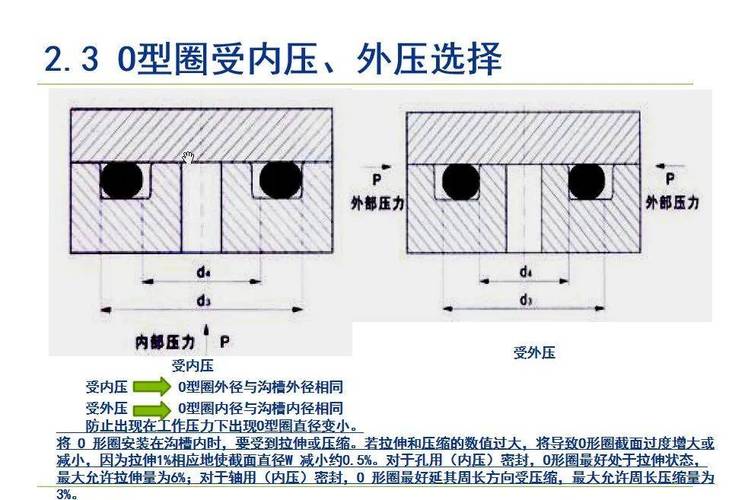
液压O型圈截面低温变形对比测量图
液压O型圈截面低温变形对比测量图

工业创新的根,永远扎在车间现场

工业创新的根,永远扎在车间现场
工业创新的根,永远扎在车间现场
说实话,现在网上聊创新,全是模式、风口、估值,我一个蹲车间的看了真的有点感慨。工业创新哪有那么多风口?你改个密封槽,调个焊枪角度,磨个O型圈,哪来的十倍百倍利润?都是一点点抠,一点点试,错了就拆,拆了再试,沾一身油,满手铁屑,这才是日常。 很多人说我们工业创新不行,其实不是不行,是太多人太急了,都想搞大新闻,赚快钱,没人愿意蹲下来磨这些不起眼的小事。我们当年进工厂学手艺,师傅说“做机械的,就得跟零件过日子”,现在这句话很少有人提了。不过话说回来,现在能沉下心蹲现场抠细节的年轻人,真的不多了。都想去做算法做设计坐办公室,谁愿意天天跟机床油污打交道? 但没有这些蹲现场的人,那些飘在天上的概念,永远落不了地。所有的大创新,都是无数个小创新堆出来的。 昨天我跟那个改主轴密封槽的95后小伙子聊天,他手上还有去年试加工的时候被铁屑烫的疤。他说现在就想再把密封槽的公差缩0.5微米,看看能不能让主轴寿命再提五个百分点。我问他,搞成了能涨多少工资?他笑说不一定,但就是想搞成。 你看,这就是工业创新最本来的样子。没有那么多轰轰烈烈,就是一步一步,踩在地上,把一件小事做好。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机床刀头上的工业创新:不起眼的细节才是真突破
文章链接:https://zystgy.cn/a/60976