2026-10-01 06:00:57 作者:网编
分类:文章
很多开中小机械加工厂的老板,一开始接散单小单赚快钱,没人把工艺流程设计当回事。等单子越接越多,工人越招越多,才发现整个车间乱成一锅粥。
插单插得好好的活儿停了,工序错了零件做完才发现漏热处理,换工装换得工人天天骂街。
说白了,都是流程设计埋的坑。
别拿拍脑袋的经验当正规工艺流程设计
我跑过不下几十家中小型机加工厂,十家里有八家的工艺流程是这么来的:老师傅凭着几十年经验,随手在工艺卡上写几步,下料-粗加工-精加工-热处理-检验入库。
看起来没毛病对不对?真干起来全是问题。
中小批量加工的特点是什么?每批订单的零件都有微调,设计改个孔,换个材质,原来的流程直接套,不出错才见鬼。
问:我们厂做小批量汽配配套零件,每次客户改设计都要重新做一遍工艺流程设计,太费工艺员的时间了,有没有省事的办法?
答:其实真不用每次从零开始搭框架。你可以把整个工艺流程拆成通用基础段和定制调整段,通用基础段比如下料、粗探伤、开粗,不管设计怎么改,这些步骤几乎不会变,提前把工装参数、工时都定好,只需要调整后面精加工、表面处理、检验的定制段就行。这么改,至少能省三分之二的流程设计时间,工艺员也不用天天加班改卡了。
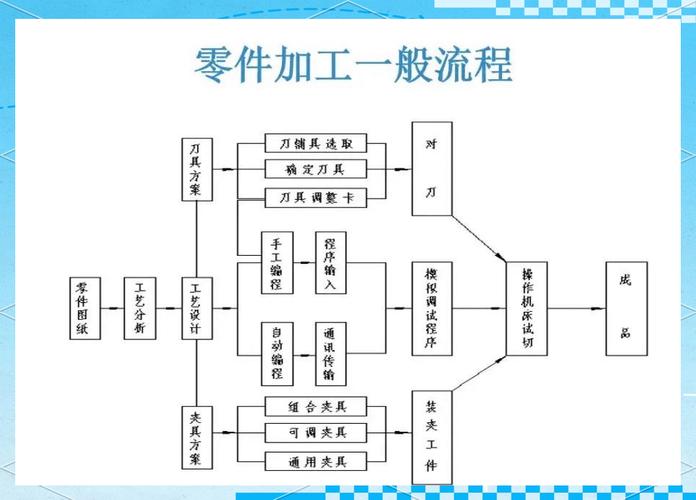 中小批量机械加工工艺流程拆分示意图
说实话,很多工厂的流程不是设计出来的,是堆出来的。走一步算一步,出了问题改一步,最后整个流程全是补丁,运行起来能不卡吗?
工艺流程设计里最容易亏大钱的隐性成本
大部分工艺员做设计,只会算每个工序的加工工时,从来不会算转运、等待、换型的隐性成本。
前两年去东莞一家做航空结构件的工厂调试流程,他们当时一个零件的生产周期是二十天,我帮他们算下来,整个零件真正在机床上加工的时间,加起来不到八个小时。
剩下的十几天干嘛去了?在各个工序门口排队等。下料完在毛坯区堆三天,粗加工完在待热处理区等两天,热处理完又在待精加工区等四天,全是浪费。
这就是做工艺流程设计的时候,没把物流和等待成本算进去的锅。
问:那要怎么在设计流程的时候,就把这些隐性成本考虑进去?
答:方法其实不难,你只要给每个工序加两个参数就够了:一个是工序缓冲时间,一个是转场距离权重。能放在同一个加工单元完成的工序,绝对不要拆开排;缓冲时间不要定死,批量小的急单直接把缓冲砍半,批量大的常备订单再留足缓冲。那家东莞工厂改完流程之后,生产周期直接压到了十二天,产能直接提了快一半,赚的钱比之前多了不老少。
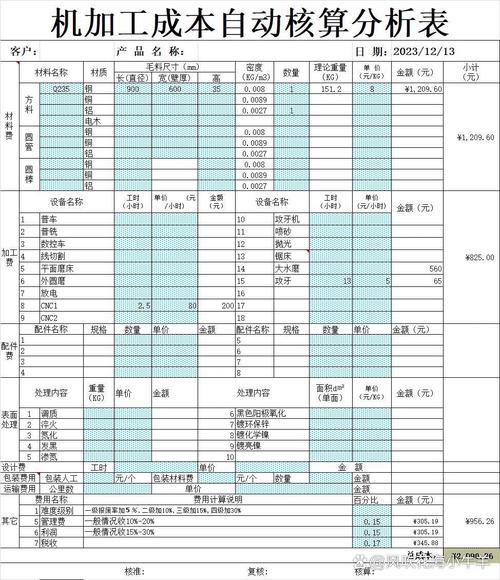 机械加工工艺流程隐性成本核算表
还有个坑我得提一下,很多人做流程的时候,喜欢把热处理放在精加工之后,觉得这样尺寸准。结果呢?热处理变形,尺寸超差,整批零件废掉,亏得你肉疼。我就见过一家厂,一批三十多万的铝件,因为这个直接全废,老板半个月没睡好觉。这种错,只要工艺流程设计的时候稍微调一下顺序,粗加工之后先热处理,再做精加工,完全就能避免。说白了就是不用心。
适配数字化改造的工艺流程设计怎么搭
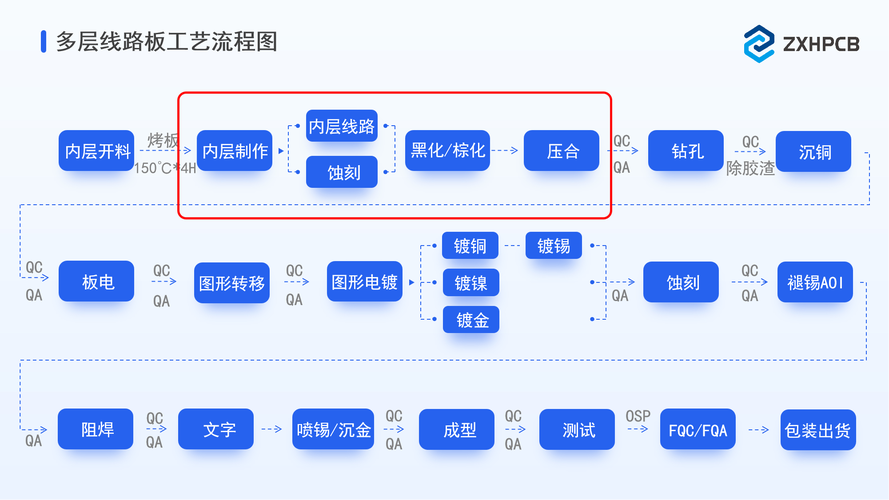 适配数字化改造的工艺流程设计怎么搭
现在很多工厂都在上MES、上ERP,搞数字化改造。我见过太多老板,花了几百万上系统,最后跑不起来,天天骂软件不好用。
实际上呢?90%都是流程的问题。你原来的工艺流程就是拍脑袋的,全是“大概”“差不多”“老师傅看着办”,这种流程你搬上网,系统能跑出来效果才怪。
💡 记住,一定是先改工艺流程设计,再上数字化系统,顺序千万不能搞反。
怎么改?核心就是把模糊的经验拆成可量化的工步。原来写的“适当降温冷却”,改成“120℃恒温保温两小时,随炉降温到60℃再出炉”,原来写的“目测无裂纹”,改成“5倍放大镜观察,符合III级探伤标准”,所有参数全写死,系统才能自动排程,质检才能按标准卡。
不过话说回来,中小批量也不用追求100%的刚性流程,毕竟总有特殊情况,总有临时改设计插单。但是弹性要放在规则里,什么情况可以调流程,谁有权调,调完要留记录,全都写清楚,不能是随便哪个师傅说改就改,最后出了问题全找不到责任人。
很多工厂改完合理的工艺流程之后,你去车间看,工人不用天天找调度问下一步干嘛,调度不用天天蹲在车间催货,老板不用天天到处救火擦屁股。这才是工艺流程设计真正的价值,不是放在文件柜里给客户审厂看的废纸,是帮你实打实降本增效的赚钱工具。
对不对?你去问问那些做了十几年机加工的老板,哪个没在工艺流程上吃过亏,踩过坑,踩多了才懂,这东西真不是瞎写的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:中小批量机械加工的工艺流程设计:踩过坑才懂的优化逻辑
文章链接:https://zystgy.cn/a/60895