2026-09-30 18:05:58 作者:网编
分类:文章
刚进车间那会,第一口吸进去的全是混着切削液和机油的热气,耳边是角磨机的嗡鸣,还有敲定位销的闷响——那就是机械装配的现场,没有图纸上的干净利落,全是手上的活。
不是拧螺丝这么简单
外行人瞅着装配,就是把加工好的零件拼起来,拧上螺丝就算完。真蹲工位看一天,你就知道错得离谱。前几年跟张师傅赶一台大型减速器的活,里面有两根平行的输出轴,配合箱体的孔,单个零件检测都合格,装上去转一圈,卡得费劲。张师傅摸了摸轴颈,拿了个红丹粉涂上去,转了两圈拿下来,对着光看接触点,哪块密哪块疏一眼就看出来,拿刮刀蹭了十分钟,再装上去,转起来滑得像抹了风。
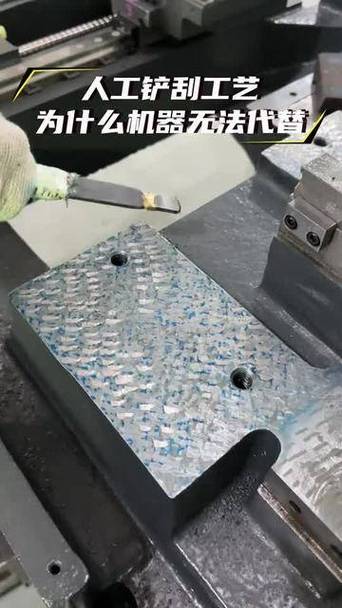 工厂车间机械装配工人手工刮研零件现场
你说这活机器人干得了?现在的自动化装配线做批量的标准化产品没问题,碰到这种高精度的非标部件,还是得靠人手上那点感觉。误差要控制在多少?通常不到0.01毫米,也就是一根头发丝直径的八分之一左右,这个数字你查机械设计手册也能对上,差一点,整台机器的噪音、寿命、精度全下来了。
藏在工序里的隐形门槛
装配哪是拼起来就完,每一步都有规矩,破了规矩就要出大事。我见过刚进厂的小伙子,装发动机缸盖,为了赶进度,螺栓从一头顺着拧,一次拧到死劲,结果装完试机,缸盖翘了,漏冷却液,拆下来一看,密封面变形了,整个缸盖废了,好几万的零件打了水漂。
正确的做法是什么?对角拧,分三次拧紧,每一遍都按规定的力矩来,最后一遍还要用扭力扳手校核,一点不能差。
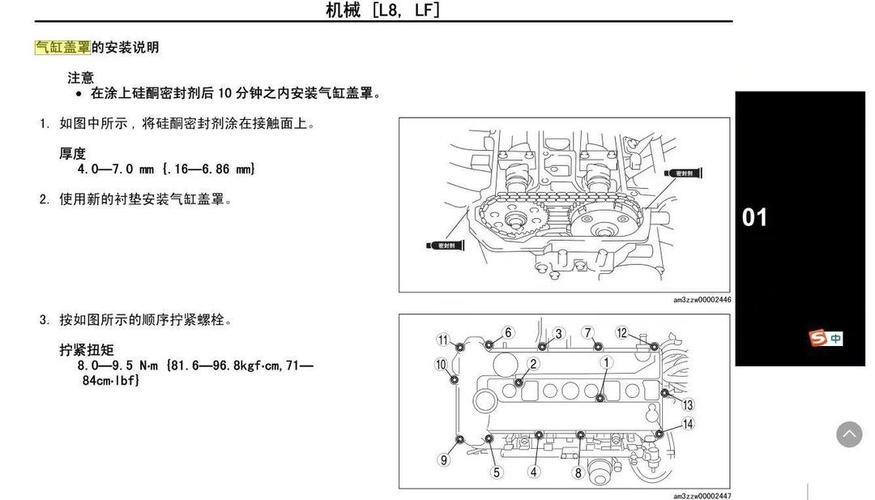 机械装配缸盖螺栓对角拧紧顺序示意图
还有过盈配合的活,不是拿锤子硬敲。装大型轴承,老师傅通常会把轴承放到恒温油池里加热,让内圈胀大,趁着热套进去,冷却之后自动卡得紧紧的,一点不会伤配合面。小一点的高精度配合,还会把轴泡进液氮里冻半小时,缩一点再装,连敲都不用敲,顺进去就稳了。
很多人觉得零件加工对了就行,哪知道装配工艺错了,再好的零件也白搭。还有最容易忽略的一步,清洗。新加工的零件看着亮,其实边角藏着铁屑,型砂里带的细砂粒,切削液残留,不洗干净装进去,转不了几千小时,就能把整台机器磨坏,这个坑,老装配工几乎都踩过。
装配和你我有什么关系
 装配和你我有什么关系
别觉得机械装配是车间里的事,离你远。你每天开的家用车,发动机的活塞装配间隙不对,要么烧机油烧到头疼,要么动力上不去油耗蹭蹭涨。你小区坐的电梯,曳引机的装配精度不够,启动停止的时候晃得厉害,坐一次闹心一次。就连医院拍片子的CT机,机架的装配误差要求比0.001毫米还小,差一点,拍出来的片子就模糊,可能就漏了病灶。
说实话,现在全行业都在吹设计吹芯片吹自动化,没人提装配这点手艺,可整个机械工业的底气,最后全落在装配这一步。图纸画得再漂亮,零件精度再高,装不对,就是一堆废铁。
不过话说回来,现在愿意沉下心练装配手艺的年轻人真不多,都想去坐办公室画图纸,学编程,觉得车间里的活脏累没前途。可你去大厂看看,那些干了三四十年的老装配工,哪一个不是厂子里的宝贝?设备出了疑难杂症,设计师都解决不了,老师傅过来摸一摸,听一听,调两下就好。
昨天我路过装配车间,还听见张师傅敲定位销的声音,闷沉沉的,一下一下,不紧不慢。那声音不是什么高科技的响动,却是实打实能落地的底气。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的精密拼图:聊聊机械装配
文章链接:https://zystgy.cn/a/60820