为什么说困气是注塑成型的隐形杀手
很多新手调机,一碰到缺胶缩痕,第一反应就是升料温、加压力,折腾大半天,问题没解决,反而带出一堆飞边、变形的新毛病。实际上,八成同位置重复出现的不良,根源都是困气。
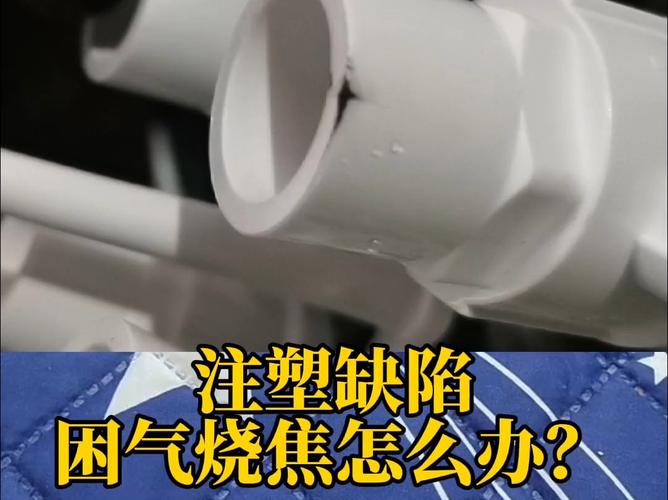
困气本质就是这么回事——熔融塑料往模腔里冲的时候,原本留在模腔里的空气没来得及排出去,被塑料挤到角落压缩,压力飙升的同时温度跟着往上窜,轻一点就是缺胶、流痕,重一点直接把料烧黑,甚至把模具顶出凹痕。
问:我们厂连续三模都在同一个位置出缺胶,料温压力都拉满了还是没用,这是困气吗?
答:十有八九跑不了。你可以做个简单测试:把射胶整体速度降一半,再打一模,如果缺胶的位置往浇口方向移动了,那就是实锤困气,不用再折腾别的参数了。
一遇困气就改模?大半人都踩错了坑
说实话,我见过最多的操作就是一碰到困气,直接让模房开排气槽。开对了当然没事,开错了那才叫灾难。上个月在东莞一个厂,原本只是产品边缘一点点缺胶,师傅直接开了个0.05mm深的排气槽,结果飞边批到工人手都抖,后加工多加了两个人,还是挡不住不良流出,老板赔了客户两万块才了事。
找对排气位置比什么都重要。很多人开排气槽随便找个角落就下刀,根本没找对料流最后停的位置。正确的做法很简单,空模打逐段射胶,一步步看料流走到哪里最后充满,那个点就是你要开排气的地方,错不了。
就算找对位置,深度也不能乱开。不同料粘度不一样,深度差个一丝半毫,结果天差地别。通常流动性好的PE、PP,深度最多不能超过0.015mm,ABS一般控制在0.02到0.03mm之间,PC这种粘度高的也才到0.04mm,但凡超过这个数,飞边的概率超过九成,别不信,我碰过的厂,一半开排气都开深了。
问:赶交期的时候根本没时间改模,有没有不改模就能搞定困气的办法?
答:当然有,我给你说几个百试百灵的。第一,把最后一段充模的射胶速度降下来,给空气留够跑出去的时间,很多小问题当场就好;第二,把模温降个十到十五度,塑料粘度稍微升一点,流速慢下来,空气就能跟着料流边缘排出去;第三,实在急得不行,稍微松个两三吨锁模力,靠分型面的缝隙自然排气,大部分的表面困气都能解决,也不会出大飞边。
那些藏着的隐形排气技巧,很少有人外传
真碰到难搞的困气,也不一定非要大改模,有很多低成本的小技巧,效果比开排气槽还好。
- 困气位置在产品内部,没法在分型面开排气,那就做个小镶件。靠镶件之间的拼接缝就能排气,根本不用开深槽,也不会出飞边,成本比整改模低太多。
- 困气在顶针位置附近,直接把顶针侧面磨出个小排气槽,不影响顶针强度,还能悄悄把气排出去,很多做小家电外壳的都爱用这招。
还有现在很多做精密医疗注塑、电子注塑的,都用烧结金属排气块,这个东西透气不漏料,专门解决深腔、薄壁产品的大困气问题,虽然比普通钢材贵一点,但一次搞定不用反复改模,算下来反而省钱。
不过话说回来,我一直觉得,最好的排气就是设计阶段就做好。新模开模之前,按照料流走向把排气点预留好,别等试模出了问题再到处补洞,试模改一次的钱,够你在设计阶段做三次优化了。
注塑成型这行,说穿了就是抠细节。你不去摸透每个问题的根因,一上来就瞎调瞎改,看起来忙得要死,实际上都是白忙活。就说困气这点事,找对问题,调个参数就能解决,找不对,花几万改模也没用,对吧?