2026-09-30 11:15:57 作者:网编
分类:文章
上次去胶东的一家重工车间公干,刚进门就被脚底下的震感麻了一下。不是漏电,是几公里外那台八千吨液压机在干活。
满车间都是高温铁混着液压油的味道,呛得人嗓子发紧。那台机器正往下压一块一千多度的红钢坯,动静大得像闷雷,隔着几百米都能感觉到那股劲儿。这就是金属锻造,大多数人只听过名字,没见过真章。
不是所有打铁都叫金属锻造
很多人第一反应就是村口老铁匠铺抡大锤打铁,对吧?其实差得远。
金属锻造的核心从来不是把金属砸成想要的形状,而是改变金属内部的组织结构。说白了就是利用金属的塑性,加热之后外力变形,把原来内部的粗大晶粒砸碎,把气孔缩松压合,最后得到一身是劲儿的坯料。
古代铁匠打个菜刀锄头,那是小活儿,也符合锻造的原理,但现在我们说的工业金属锻造,干的都是要命的活儿。
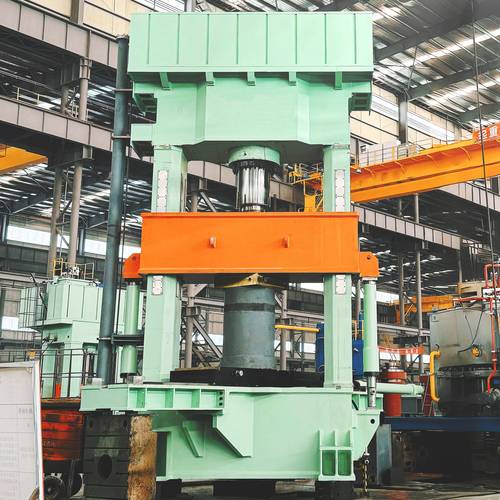 重工车间八千吨自由锻液压机工作场景
举个最简单的例子,你开的家用车,发动机里的曲轴,转一分钟几千转,要扛十几年的交变力,不能断不能弯,只能用锻件。要是用铸件,用不了两三年就能给你甩断,车都给你掀了。
很多人分不清铸造和锻造,一句话说清楚:铸造是把金属化成水倒模子里凉了成型,锻造是把硬疙瘩加热砸变形改性能。一个靠浇,一个靠砸,出来的东西强度差好几倍。
金属锻造最磨人的那几道坎
说出来你可能不信,现在自动化这么发达,锻造很多关键环节还是靠老工程师的经验卡。
最难的第一个就是温度控制。金属要加热到再结晶温度以上才能锻,温度低了,金属太硬,压不动不说,砸下去直接裂成两半。温度高了呢?过烧了,晶粒长得老大,金属变脆,一压就碎,整根几吨几十吨的坯料直接报废,几十万打水漂。
我之前碰过一个项目,一批风电主轴坯,就是加热炉控温差了二十度,出来的锻件探伤全是微裂纹,整批报废,那损失真的肉疼。
第二个坎就是变形量控制。不是你使劲砸就行,砸轻了,内部晶粒碎不开,性能达不到要求,强度不够,出厂检验直接打回来。砸重了,边角台阶这些地方应力集中,直接裂,还是废。
还有一些带内孔的大锻件,芯棒拔长的时候,稍微没控制好变形量,内孔就歪了,余量不够,最后加工不出来,还是废。
 汽车曲轴锻件与铸件剖面晶粒对比图
说实话,做锻造就是走钢丝,差一点都不行。很多人以为买个大液压机就能干锻造,其实真不是,经验都是烧钱烧出来的。
现在我们还离得开金属锻造吗?
 现在我们还离得开金属锻造吗?
现在3D打印火得一塌糊涂,很多人说以后3D打印能代替锻造,对吧?
不过话说回来,至少现在,所有承受大载荷、交变力的核心零件,根本离不了锻造。风电主轴、飞机起落架、船用曲轴、坦克的履带板,哪一个不是锻出来的?3D打印现在做个小零件还行,做几十吨上百吨的整体锻件,成本是锻造的好几倍,性能还达不到要求,根本没法用。
为什么锻造这么香?它给金属带来的均匀细密的晶粒结构,是其他工艺现在还做不出来的。就像揉面,你把面揉得越久,面筋越均匀,蒸出来的馒头越筋道,锻造就是给金属”揉面筋”,把内部的缺陷揉开,把强度揉进去。
我上次站在液压机边上看,看着一块圆滚滚的红钢坯,慢慢被压成几米长的主轴,那种冲击力真的没法说。千度的钢,几千吨的力,砸出来的东西,就是靠谱。
很多小厂图省成本,用铸件冒充锻件,便宜是便宜,用个三五年就出问题,最后坑的还是终端用户。所以很多主机厂选锻件,宁愿多花钱,也要找靠谱的大厂,就是怕出问题。
下次你开车出门,脚踩油门发动机转起来的时候,你想想那根转了几十万转的曲轴,就是几千吨液压机一压一压砸出来的。它不会说话,但它扛着所有的力,稳稳的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:砸出来的硬骨头:藏在重工里的金属锻造
文章链接:https://zystgy.cn/a/60798